cnparfu@gmail.com
8618031784846
これらのカラムの製造は精密なプロセスです。高度な自動化と精度が必要です。このファイル キャビネットコラム装置は、平らな金属シートを強力で均一なプロファイルに変換します。このガイドでは機器について説明します 詳細に。その用途、パラメーター、利点、完全な製造プロセスについて説明します。
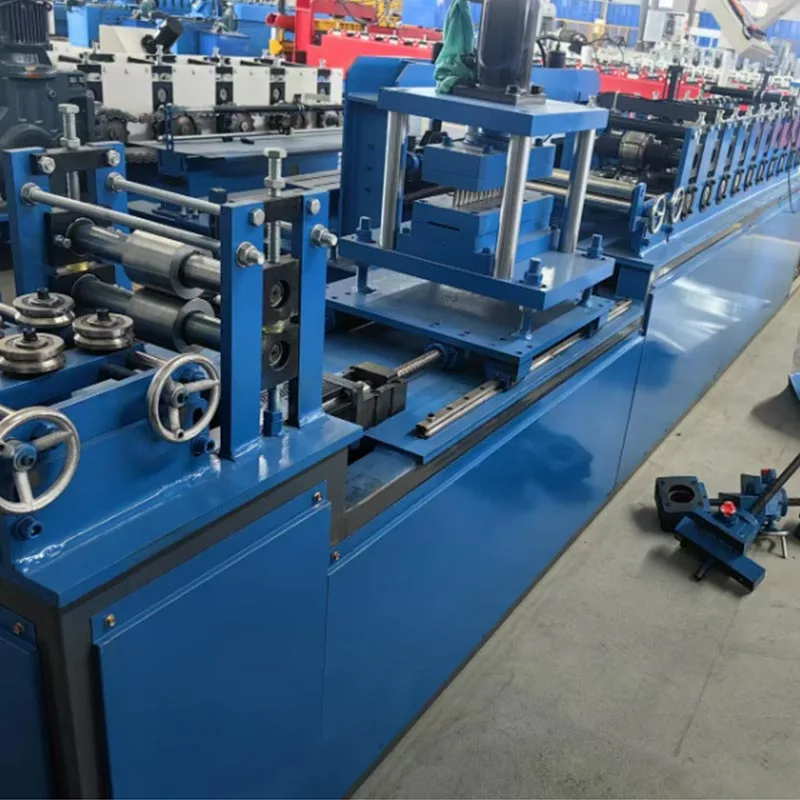
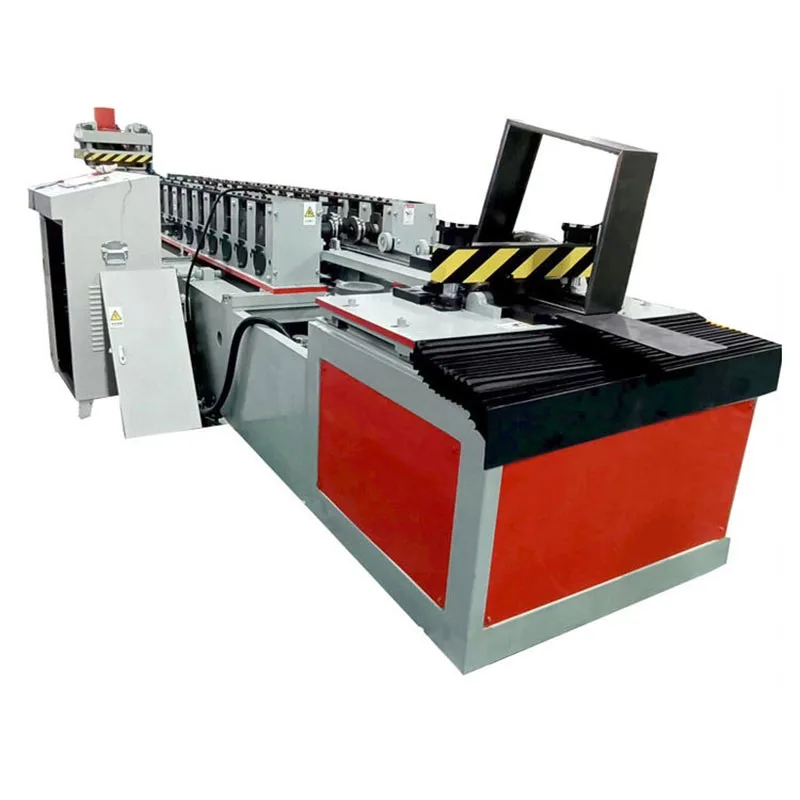
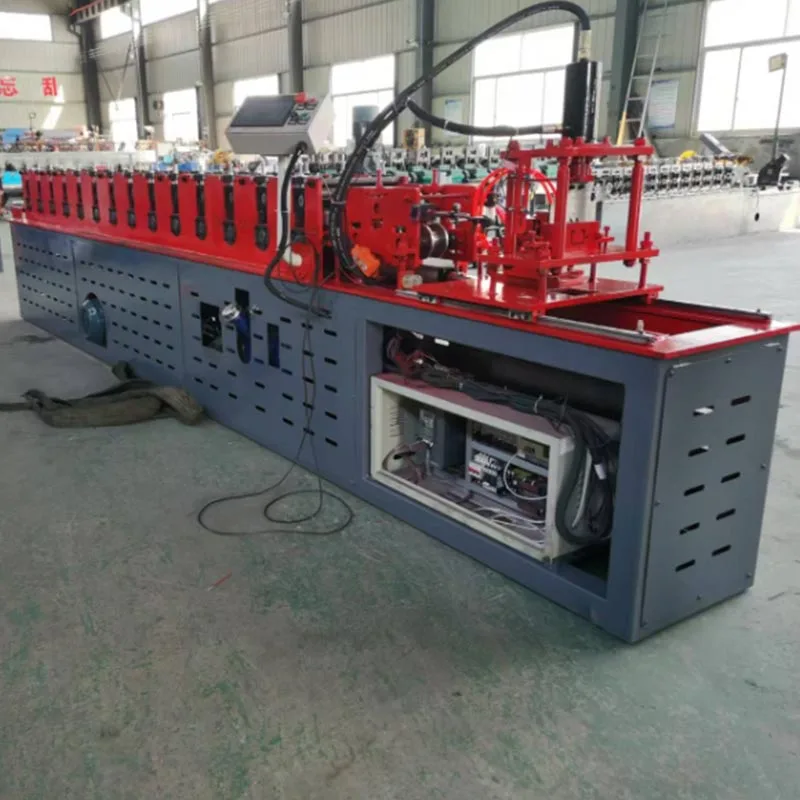
ファイルキャビネットコラム装置は完全な生産システムです。それは単一のマシンではありません。統合ラインです 機械の。これらは順番に連携して動作します。このシステムは成形プロセス全体を自動化します。これはから始まります スチールのコイルと完成した柱で終わります。
この機械は金属を成形します。その他 重要なユニットはロールフォーマーをサポートします。これらには、デコイラー、供給システム、パンチング ステーション、カッティングが含まれます。 ツール。ライン全体は中央のプログラマブル ロジック コントローラー (PLC) によって制御されます。これにより同期が確実に行われます そして精度。
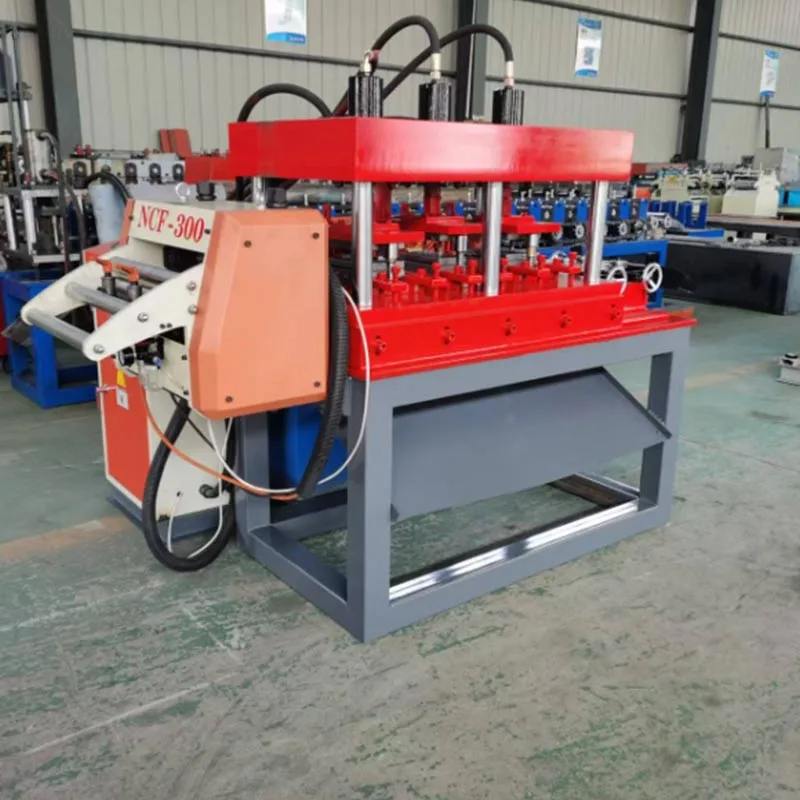
デコイラー/アンコイラー: このユニットの機能は、シートメタルの大きなコイルを保持することです。また、材料を 生産ライン。これらのユニットの多くには張力制御装置が含まれています。これにより、スムーズで一貫した張力が保証されます。 物質の流れ。
フィードおよびレベリングユニット: コイルの金属は湾曲しています。金属を平らにする装置です。カールを取り除いたり、 不完全さ。これにより、金属は次の段階に向けて準備されます。正確な送りは精度にとって非常に重要です。
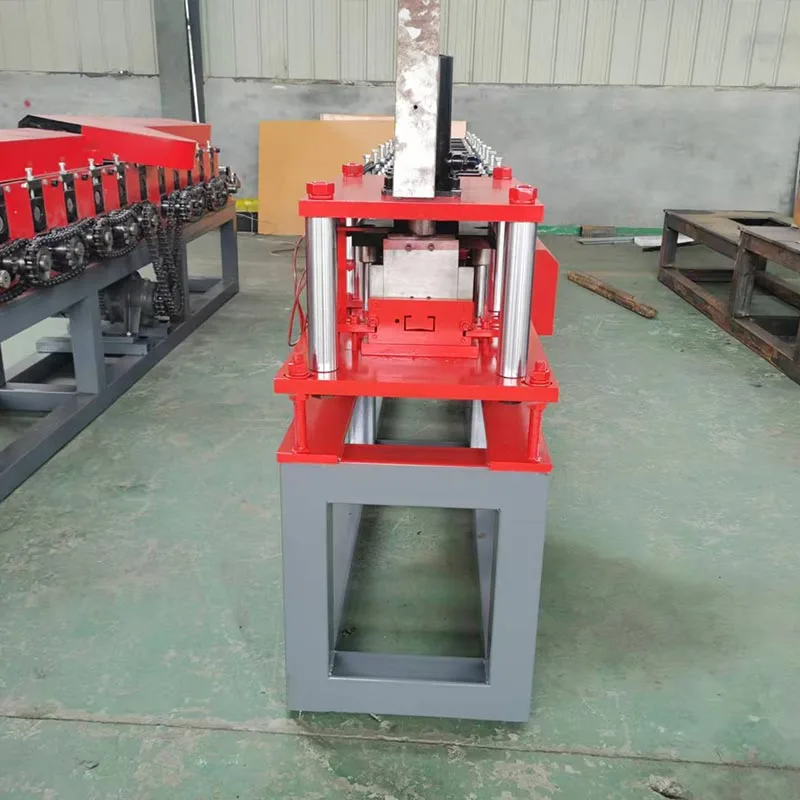
プレパンチングおよびノッチングステーション: 油圧またはサーボパンチングステーションは、必要な穴やノッチを作成します。 ネジ、ロック、またはレール。これを高速かつ正確に行い、必要なパターンをシートに打ち抜きます。 金属。
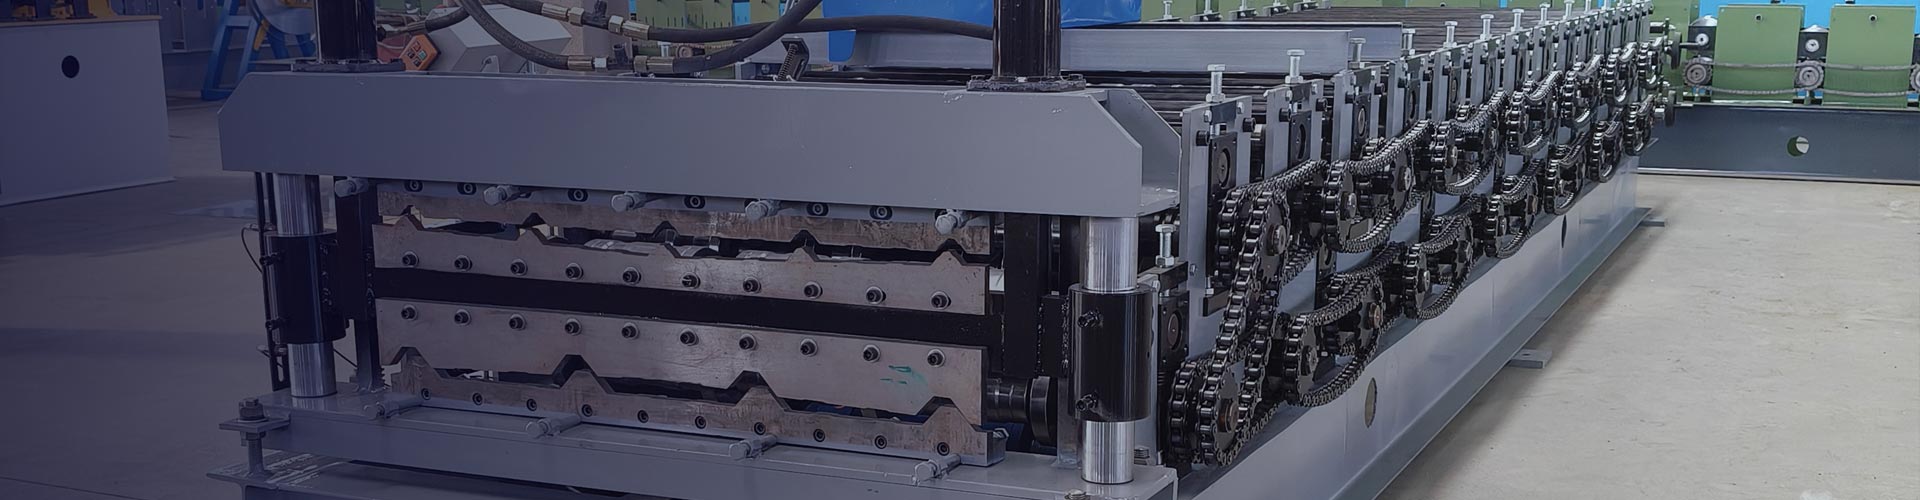
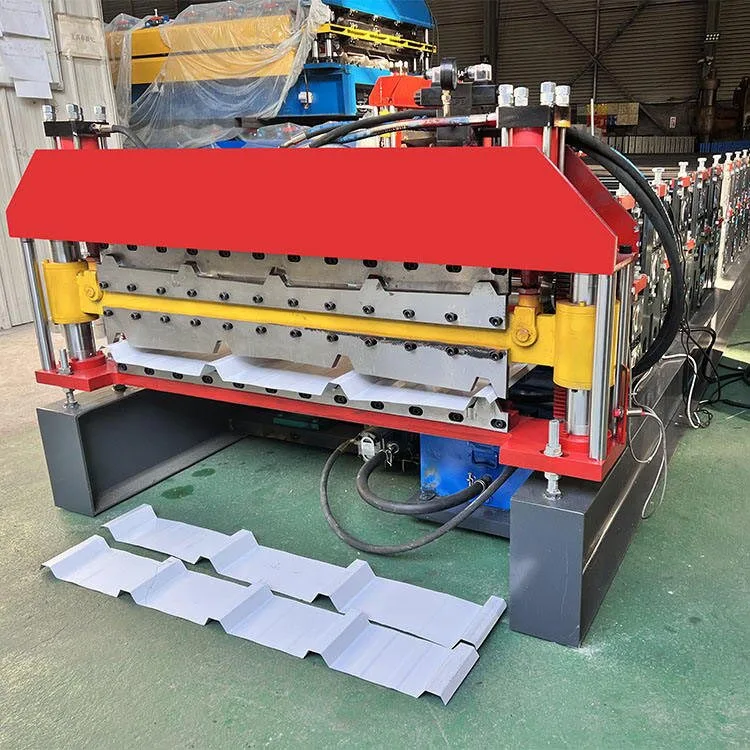
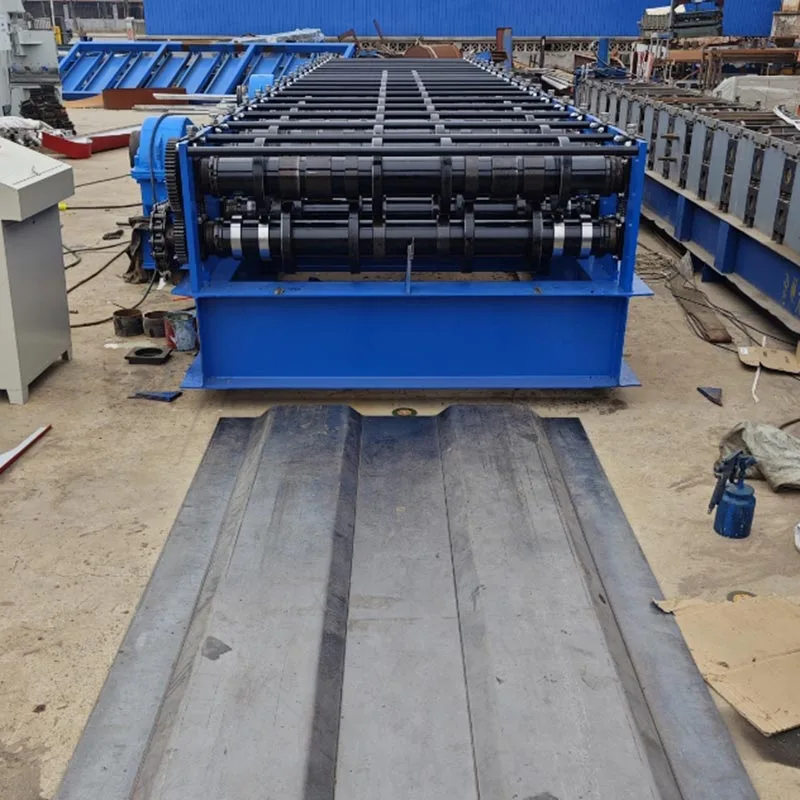
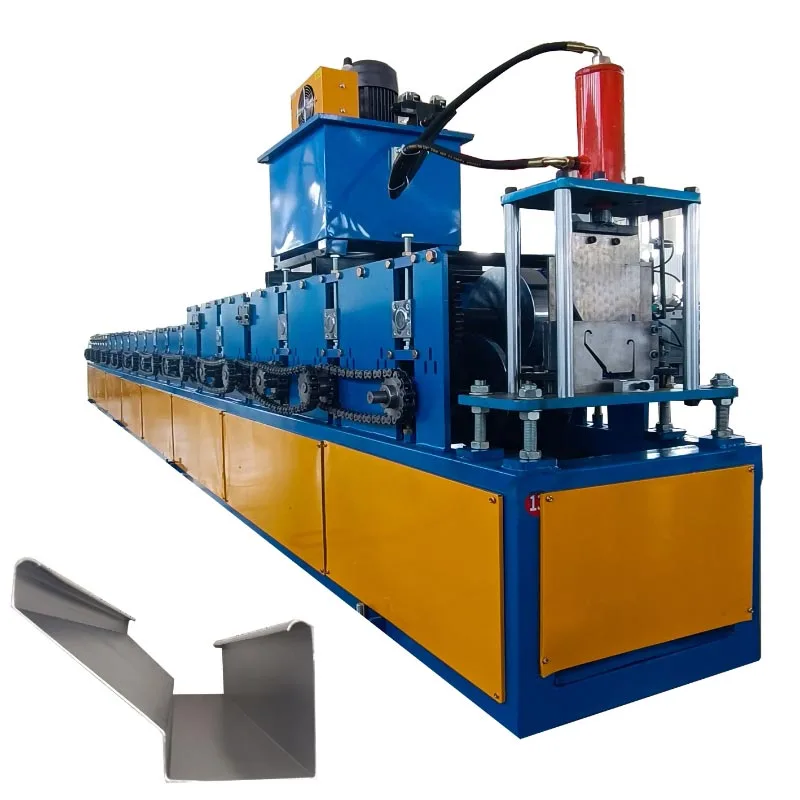
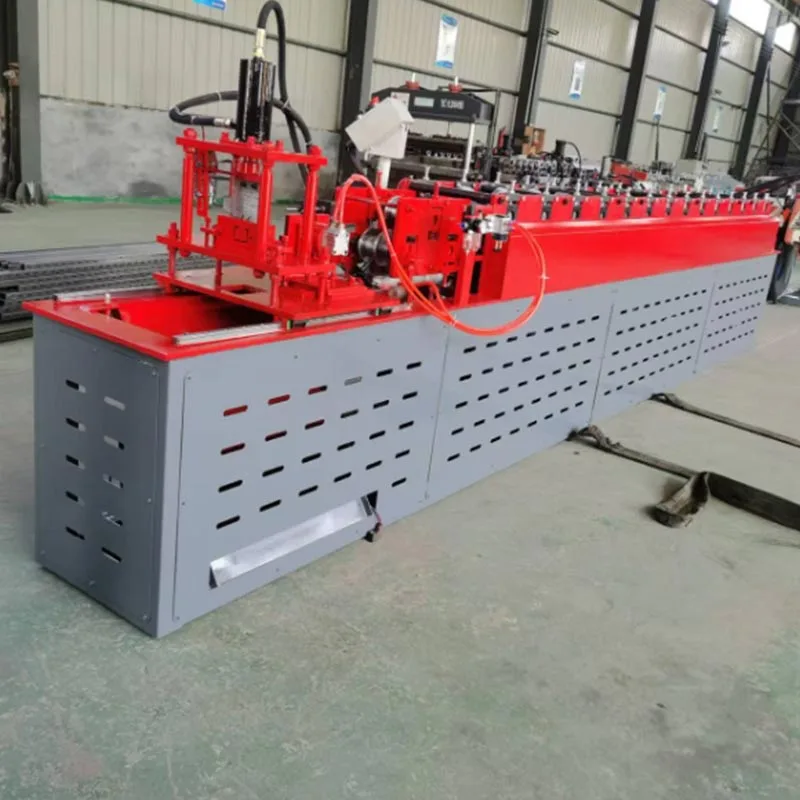
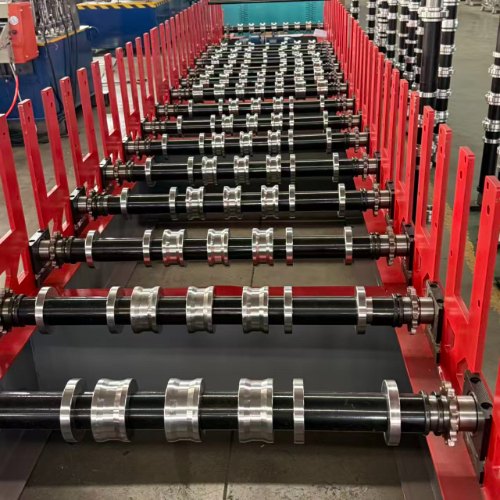
ロール成形機: これは装置の心臓部です。一連のペアロールを使用します。これらはと呼ばれます ロールフォーミングスタンド。各スタンドは徐々に金属を少しずつ曲げます。金属は各スタンドを通過します。それ キャビネット柱の最終的な U 字型または複雑なチャネル プロファイルが徐々に形成されます。ロールはから作られています 高級工具鋼。耐久性があり、正確です。
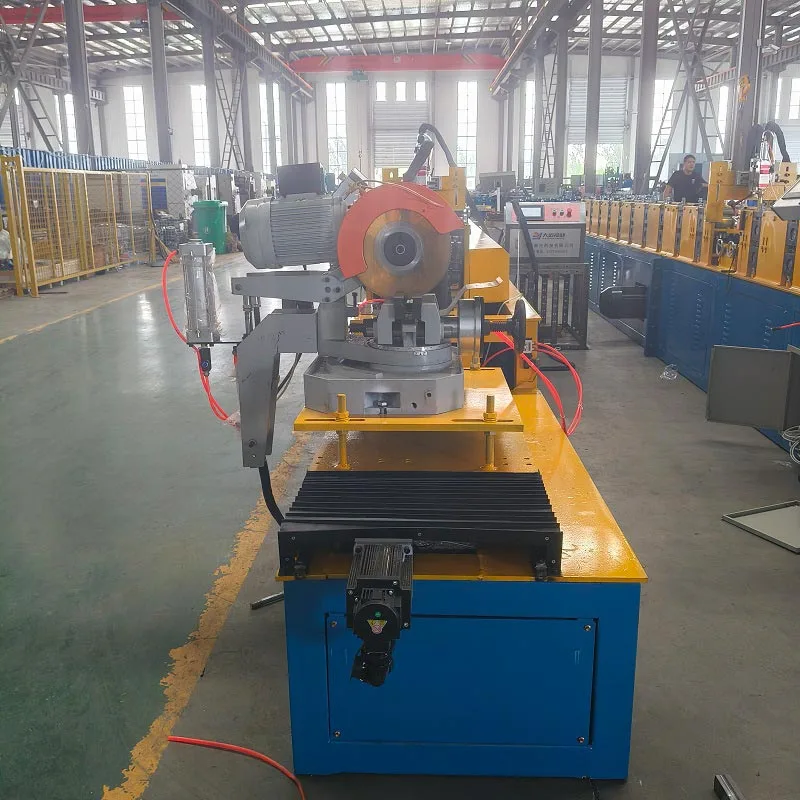
切断システム (ポストカットまたはプレカット): 金属が完全に形成されたら、所定の長さに切断されます。これは通常行われます フライングカットオフシステムを採用。成形されたプロファイルに合わせて動きます。生産ラインの稼働中にきれいなカットを実現します ノンストップ。これにより、高い効率が保証されます。
アウトプットコンベアとスタッカー:列がラインの終端に達すると、自動スタッカーがそれらを回収します。 それらをきちんとした山に整理します。これにより、次の組み立て段階に進む準備が整います。
このファイルキャビネットコラム装置は製造用に設計されています。オフィス向けに特化したコンポーネントを製造しており、 収納家具。
主なシナリオ:
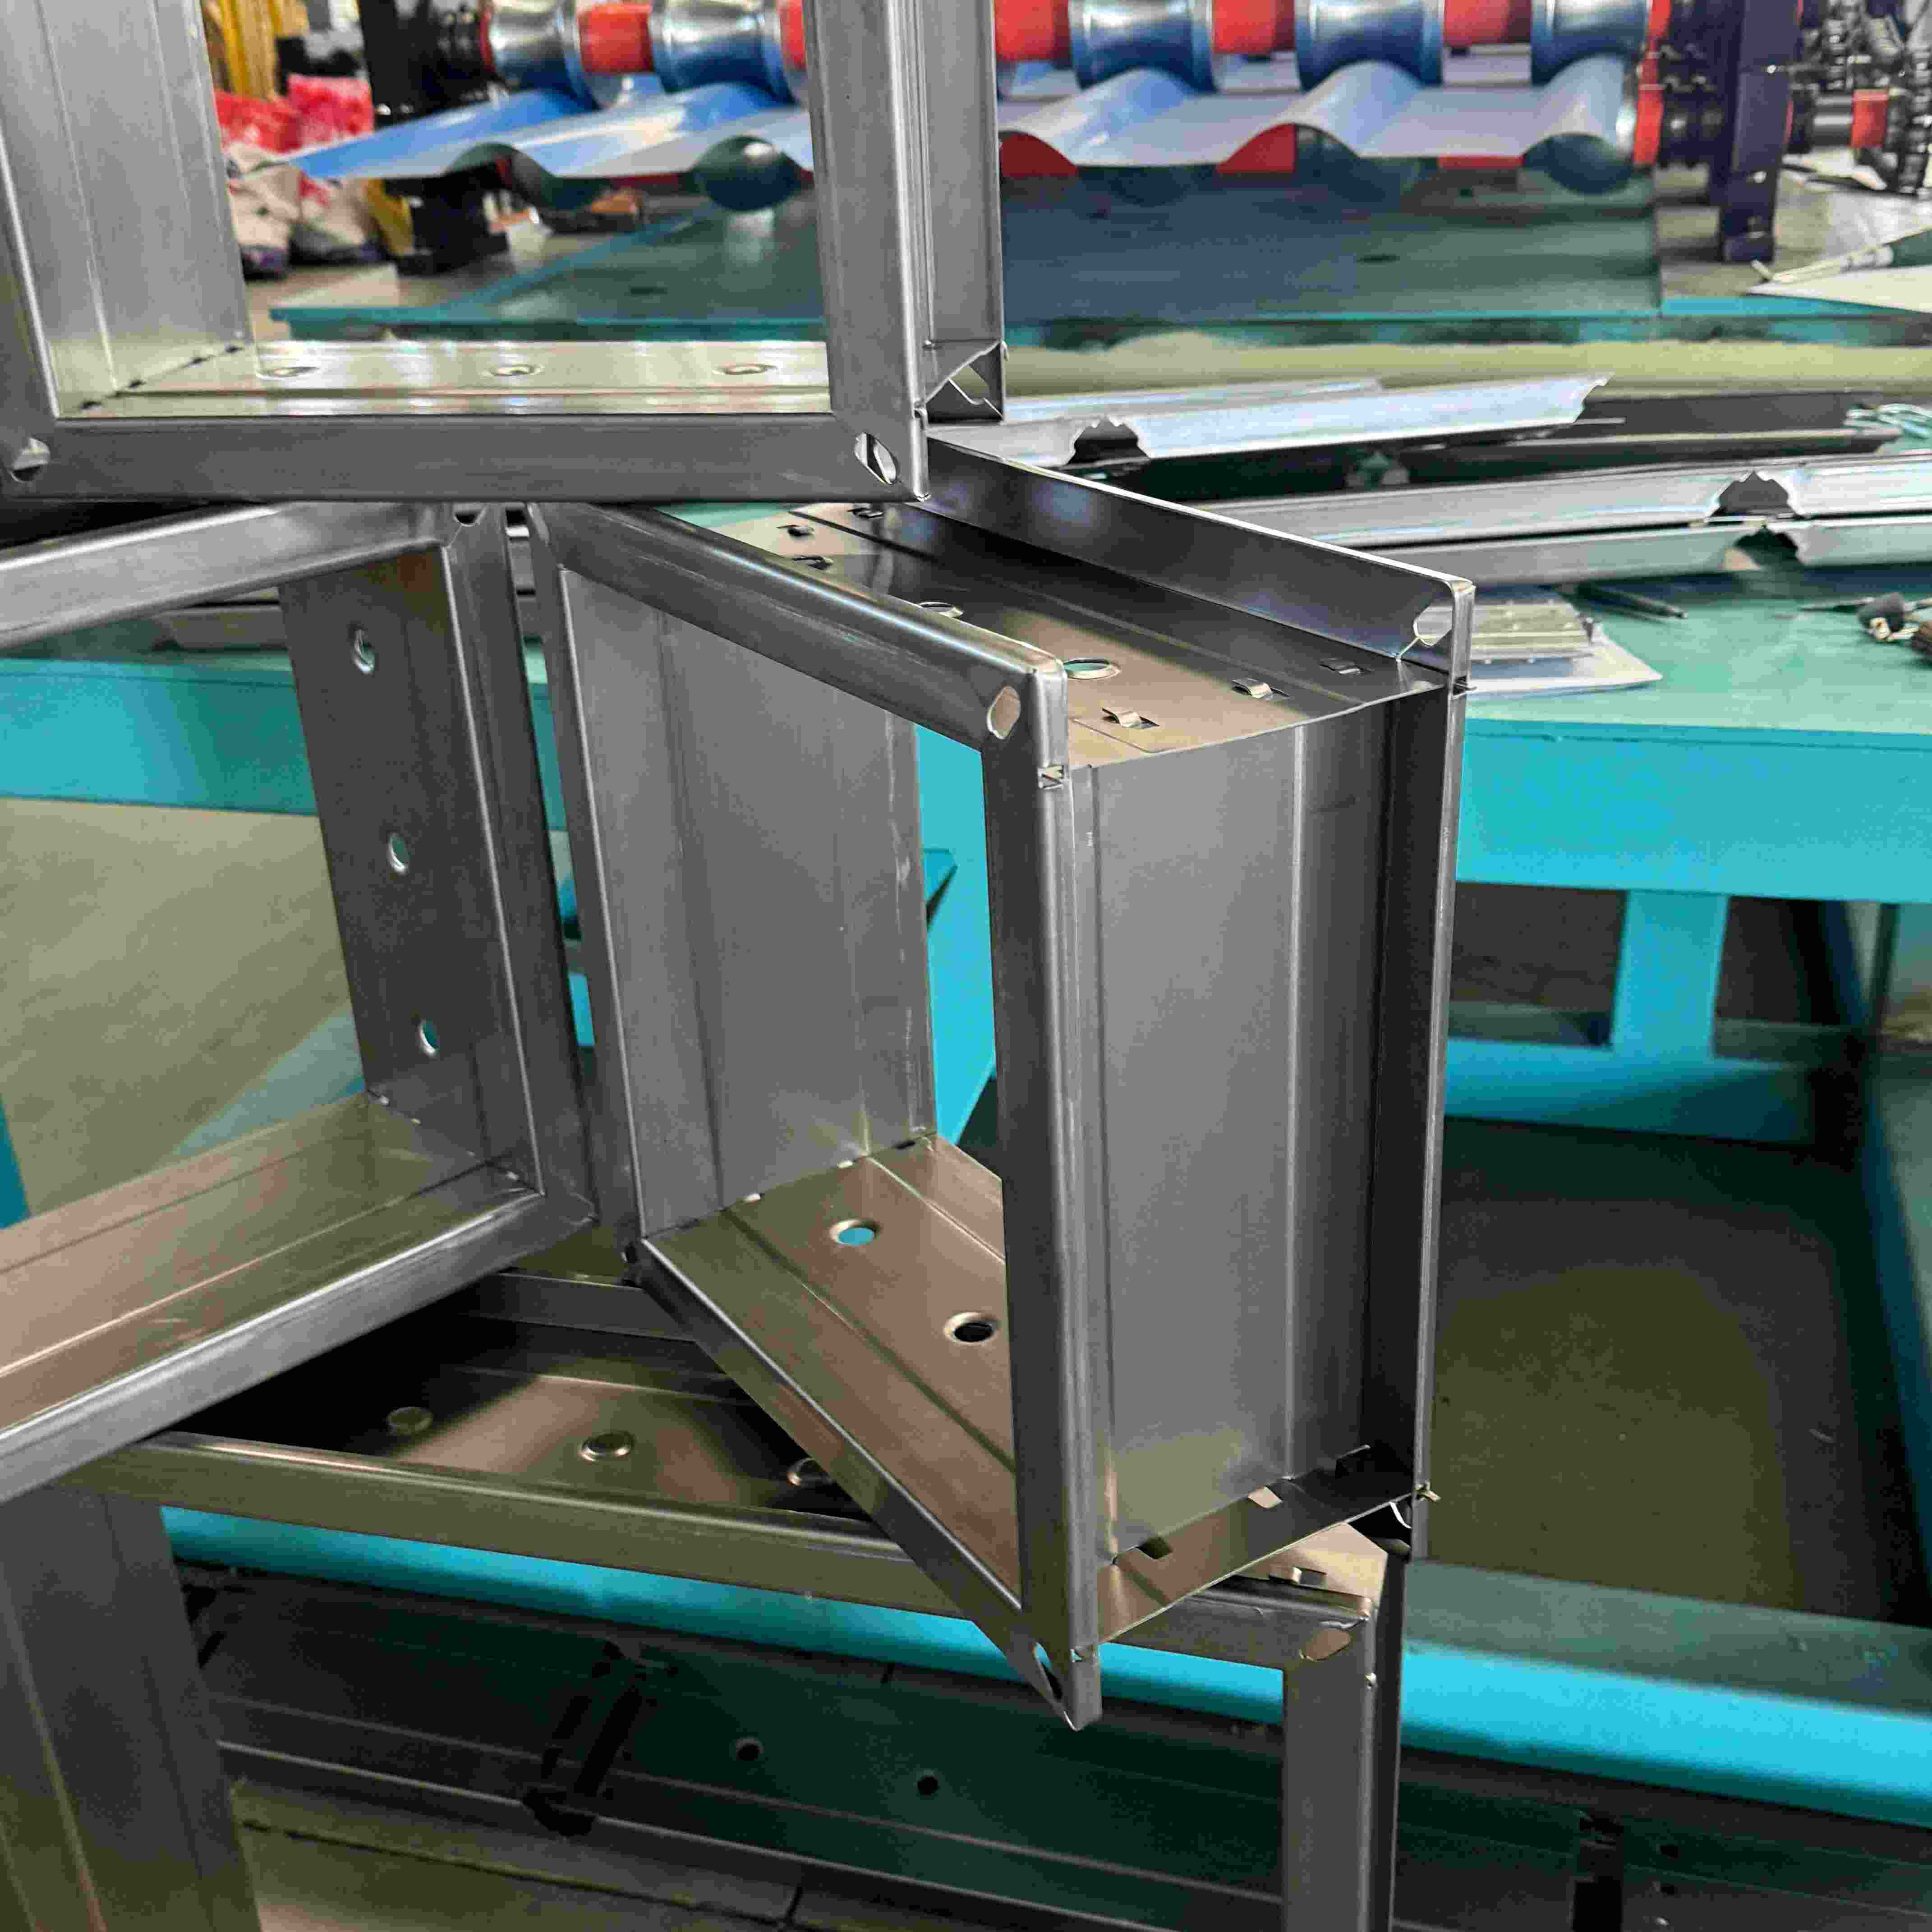
オフィス家具の製造: これが最も一般的な用途です。列を生成します。 横型ファイルキャビネット、保管キャビネット、ロッカー。これらは世界中のオフィスの標準製品です。
産業用保管ソリューション: 工場や倉庫では頑丈な保管キャビネットが使用されています。これらのキャビネットには次の要件も必要です 強力な金属柱。同じ装置で生成できます。より厚いゲージの金属を扱うことができ、強度が向上します。
金属加工ショップ: 一部の専門ショップは複数の業界にサービスを提供しています。彼らはこの多用途の機器を使用しています。彼らは さまざまなクライアント向けのカスタム プロファイルを作成できます。これは単なるファイルキャビネットを超えています。
量産には欠かせない設備です。バッチ生産の実行にも適しています。それは許可します メーカーは市場の需要に迅速に対応できるようになります。
このファイル キャビネット カラム機器の仕様は異なる場合があります。これらはメーカーや製品のニーズによって異なる場合があります。 ただし、ほとんどのシステムは通常、標準パラメータ内で動作します。
主要な技術パラメータ:
材料の種類: 通常使用される材料は、冷間圧延鋼 (SPCC)、亜鉛メッキ鋼 (SGCC)、またはアルミニウムです。
材質厚さ:1.0mm~2.0mmの金属を主に取り扱います。一部の強力型では3.0mmまでの加工が可能です。
柱プロファイル幅: 最終的に形成された柱の幅。通常は50mmから150mmの間です。
生産ラインの速度: これは、1 分あたりのメートル単位で測定されます。標準速度の範囲は 10 ~ 25 メートルです。 生産時間は、プロファイルの複雑さとパンチ操作の数によって決まります。
成形ステーション: ロール成形スタンドの数。一般的なファイル キャビネットのカラムには 10 ~ 16 個のステーションが必要です。もっと見る 複雑なプロファイルにはさらに多くのステーションが必要です。
メインモーター電力: ロール成形機を駆動する電力。通常は 7.5 kW ~ 15 kW の範囲です。
制御システム: ヒューマン マシン インターフェイス (HMI) タッチスクリーンを備えた PLC。これにより、セットアップとモニタリングが簡単になります。
パンチングフォース: パンチングステーションの能力。通常は20トンから50トンの間です。
利点は非常に大きいです。これは、手作業または一般的な製造方法を使用する場合と比較されます。
高い生産効率: システムは完全に自動化されています。継続的に動作します。完成した柱を生成します 数秒ごとに。このスピードは手作業をはるかに超えています。
卓越した一貫性と品質: 製造されるすべてのカラムは同一です。ロールフォーミングプロセスにより完璧な仕上がりが保証されます。 形状と寸法の均一性を確保し、より高品質の最終製品を保証します。
人件費の削減: 1 人または 2 人のオペレーターが生産ライン全体を管理できます。システムは重い作業や作業を自動化します。 反復的なタスク。これにより、必要な労働力が大幅に削減されます。
材料の無駄を最小限に抑える: プロセスは高度に最適化されています。パンチングとカッティングは最大限の効果が得られるようにプログラムされています。 素材の使い方。これによりスクラップが減り、コストが節約されます。
優れた柔軟性: 素早く調整できます。ロールを交換するだけで、さまざまなカラムプロファイルが生成されます。 成形ツールと PLC プログラム。これにより、メーカーはさまざまな製品を提供できるようになります。
作業者の安全性の向上: 自動化により、作業者が穴あけや切断を行う必要性が軽減されます。これは大いに 安全性を高めます。
優れた製品強度: ロールフォーミングプロセスにより、曲げに沿って金属が加工硬化されます。この結果、 単純な折り曲げブラケットよりも強度の高い部品です。
このプロセスでは、金属コイルが完成した柱に変わります。完全に自動化されており、シームレスです。
大きな金属コイルは、その自由端がレベラーに供給される前にアンコイラーにロードされます。
レベリングマシンは金属を平らにします。一連のローラーを使用します。次に、送り機構がシートを掴みます。それ 金属を一定の速度で次のステーションまで押し出します。
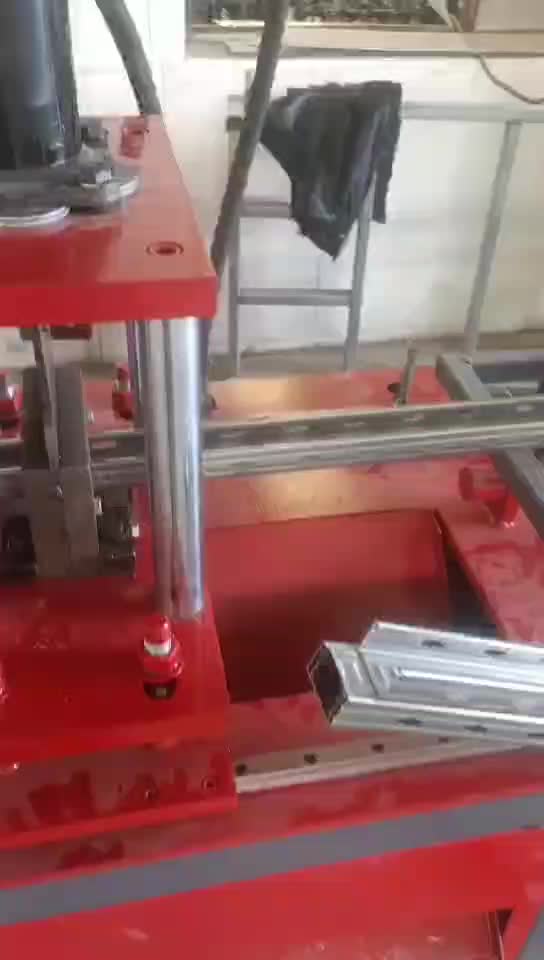
パンチング ステーションでは、カスタム ダイを備えた油圧プレスが、必要なすべての穴とノッチを打ち抜きます。あらゆるポジション PLC システムによって保証されています。
平らな金属シートがロール成形機に入り、複数のロールスタンドを通過します。それぞれのスタンドごとに、 金属はもう少し曲げられます。この段階的な成形により、3D 柱のプロファイルが徐々に形成されます。
長いプロフィールが最終スタンドから出てきます。まず、センサーがフライングカットオフシステムを作動させます。カッターがクランプします プロフィール。カッターが素材と連動して動き、きれいなスクエアカットを実現します。その後、元の状態にリセットされます 元の位置。
完成したカラムは出力コンベヤーを下降します。自動スタッカーがカラムを回収します。それはそれらを数えて、 きれいな山を形成します。次に、オペレーターはスタックを削除します。次の段階、通常は溶接や 最終組み立て。
ファイルキャビネットのコラム設備は、現代の産業工学を紹介します。メカニカルデザインと完璧に融合しています。 電子制御。この設備は効率的な家具生産の根幹です。高速性を実現し、 極めて高い精度と優れたコストパフォーマンスを実現します。
このテクノロジーへの投資は、メーカーにとって戦略的な決定です。それは生産能力を直接的に向上させ、 製品の品質。それは市場競争力を強化します。この自動化により、ビジネスを効率的に拡大できるようになります。それ 世界市場の需要に確実に応えることができます。
住所
中国河北省滄州市博頭経済開発区No.5路
電話
+86-18031784846
Eメール
WhatsApp
Parfu
E-mail