製品

製品

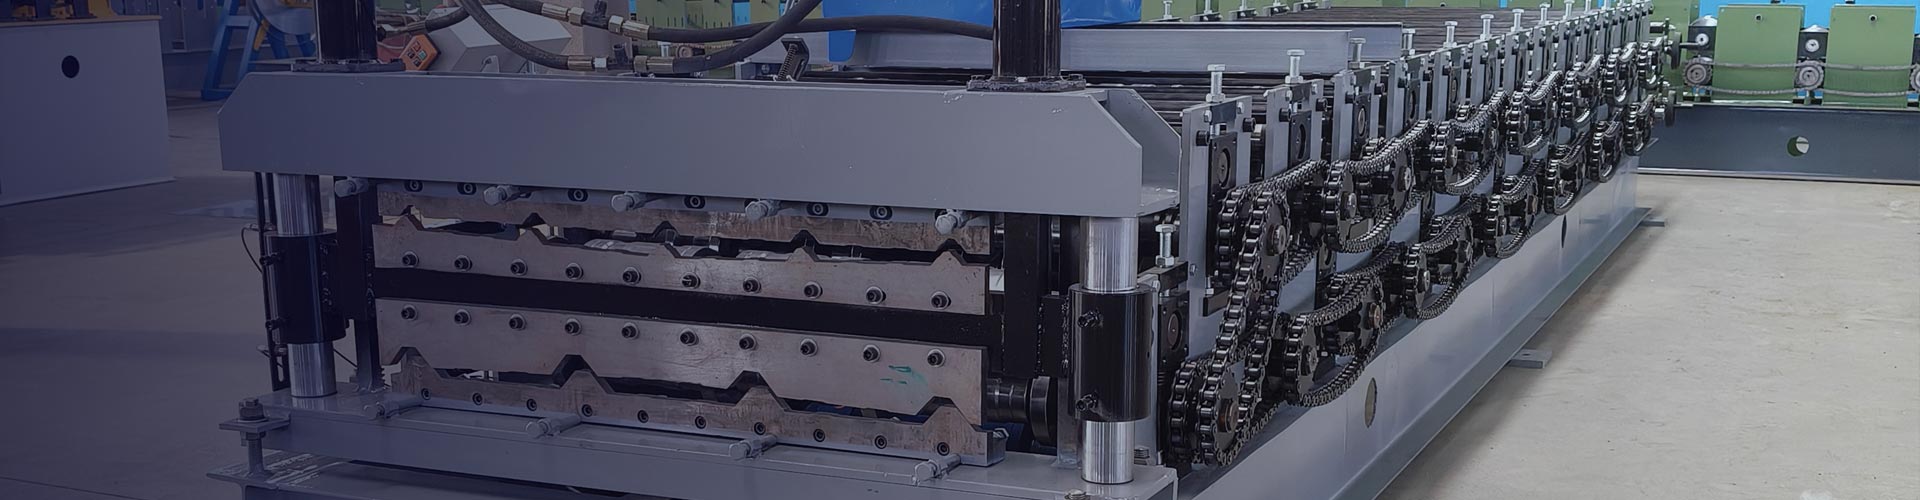
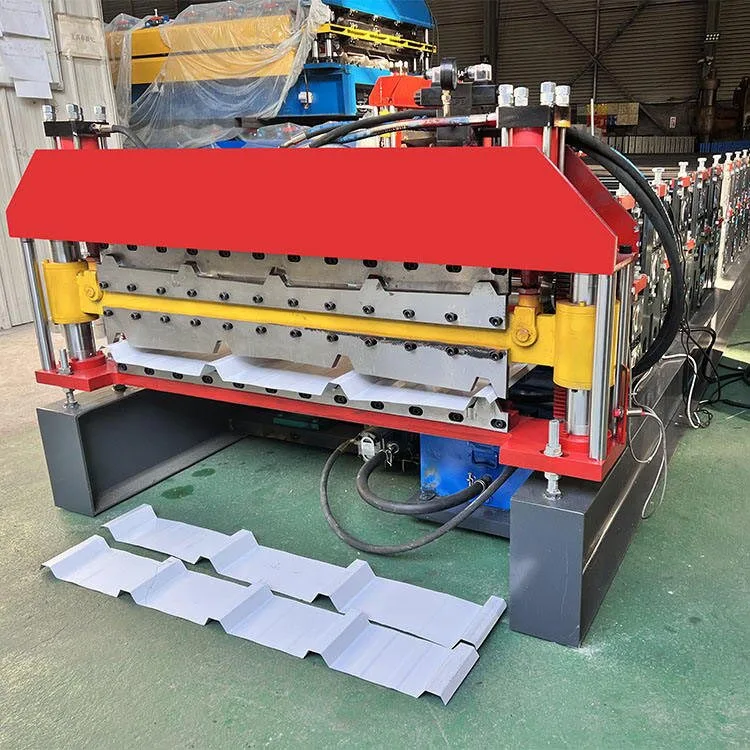
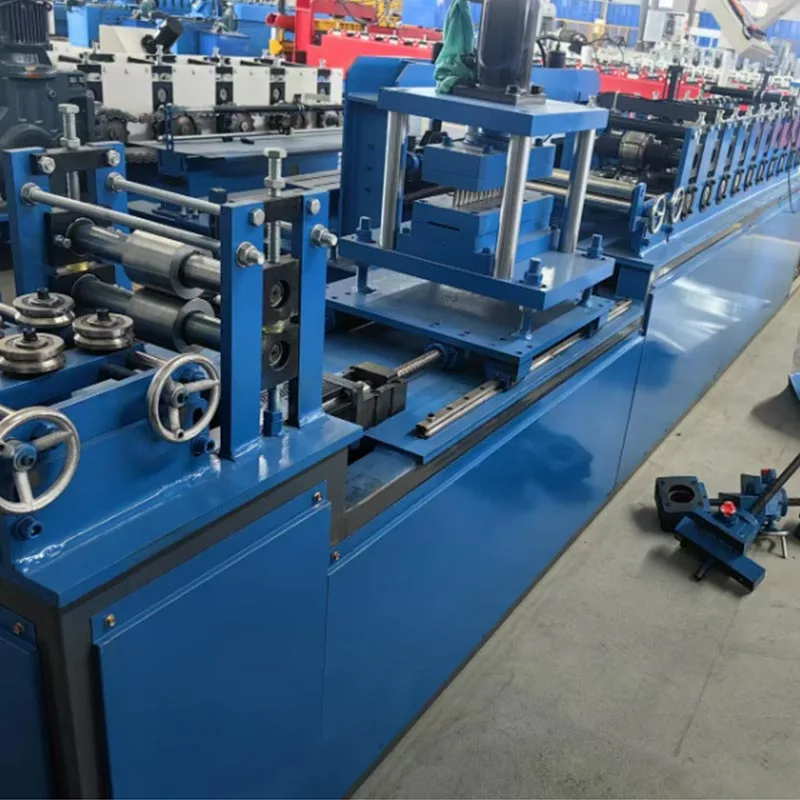
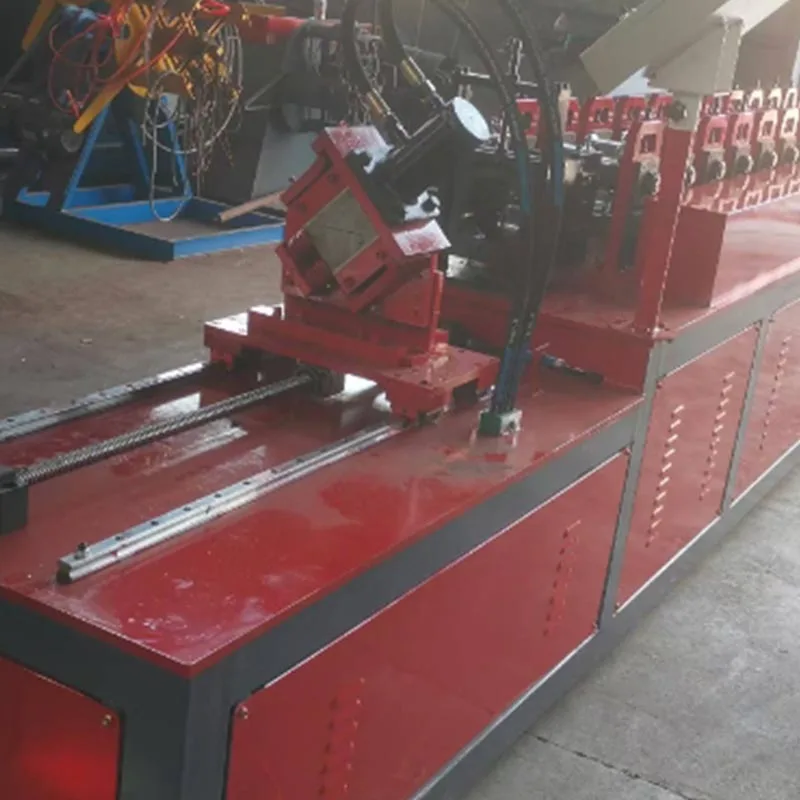
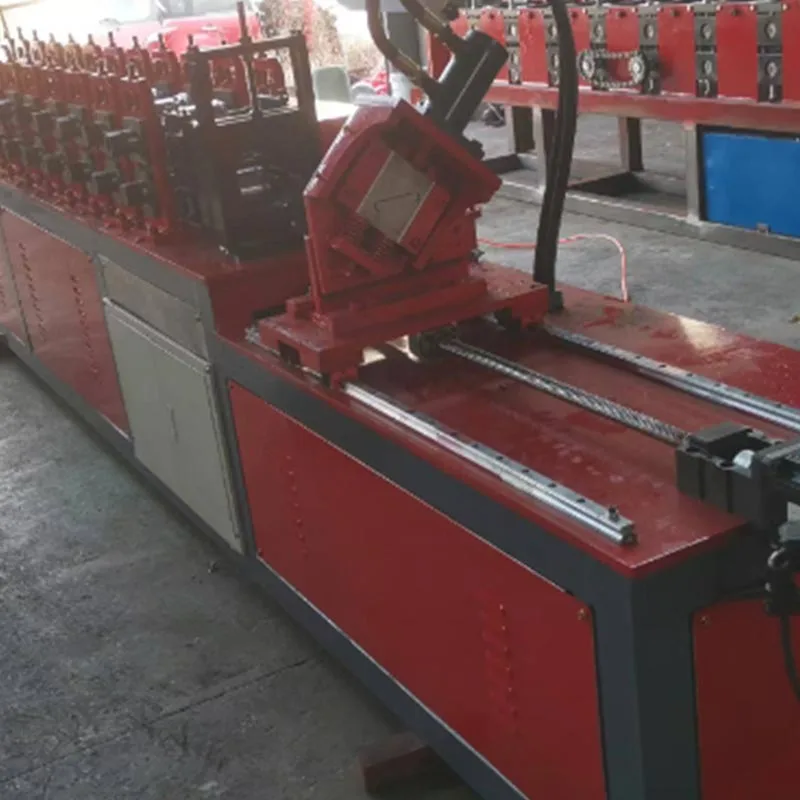
広告鋼ガセット プレート冷間ロール成形機
  • 広告鋼ガセット プレート冷間ロール成形機広告鋼ガセット プレート冷間ロール成形機
  • 広告鋼ガセット プレート冷間ロール成形機広告鋼ガセット プレート冷間ロール成形機
  • 広告鋼ガセット プレート冷間ロール成形機広告鋼ガセット プレート冷間ロール成形機
  • 広告鋼ガセット プレート冷間ロール成形機広告鋼ガセット プレート冷間ロール成形機

広告鋼ガセット プレート冷間ロール成形機

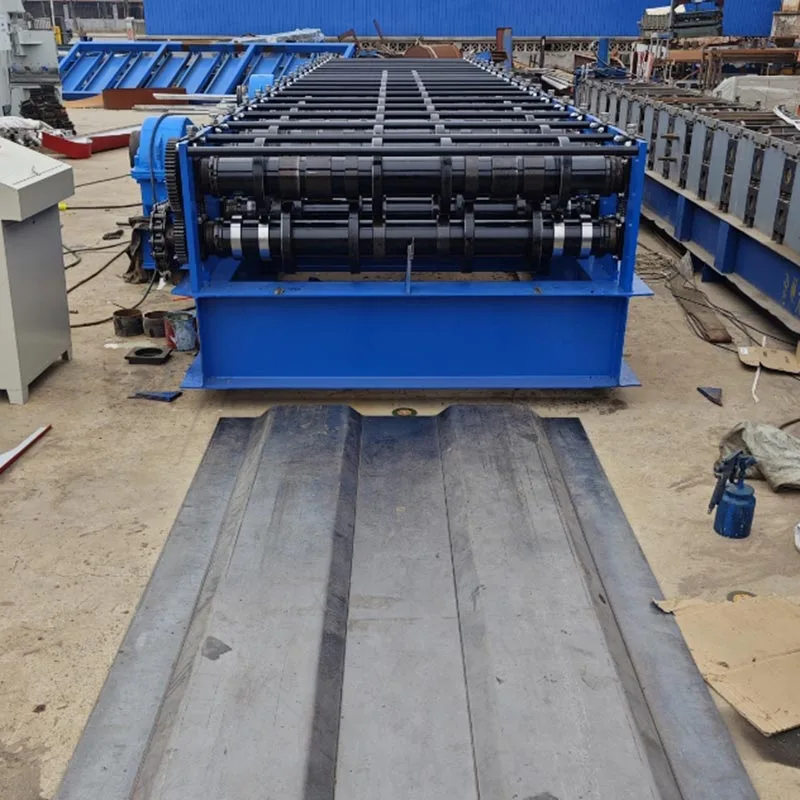
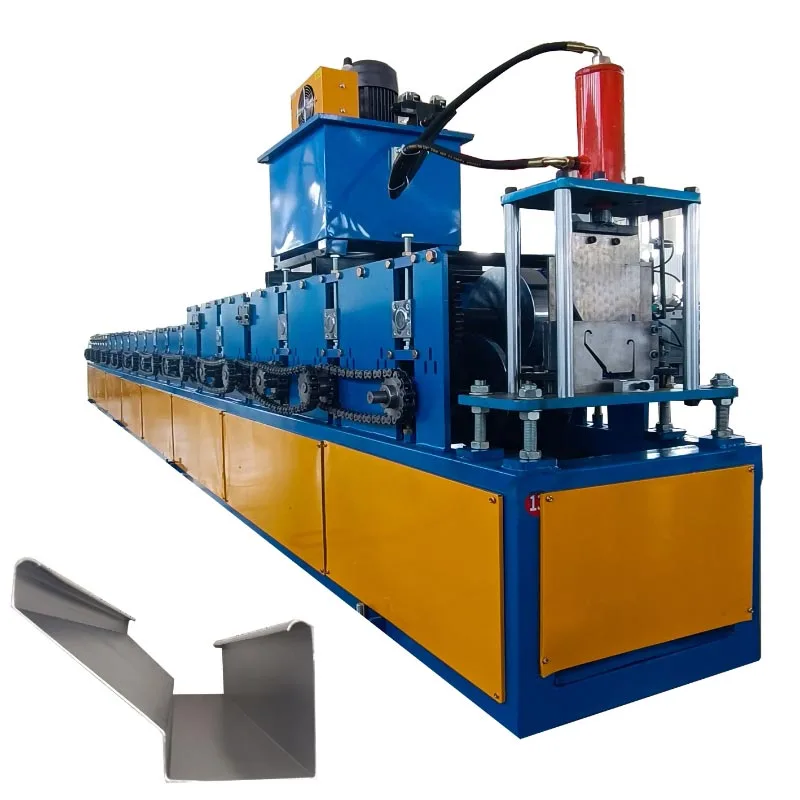
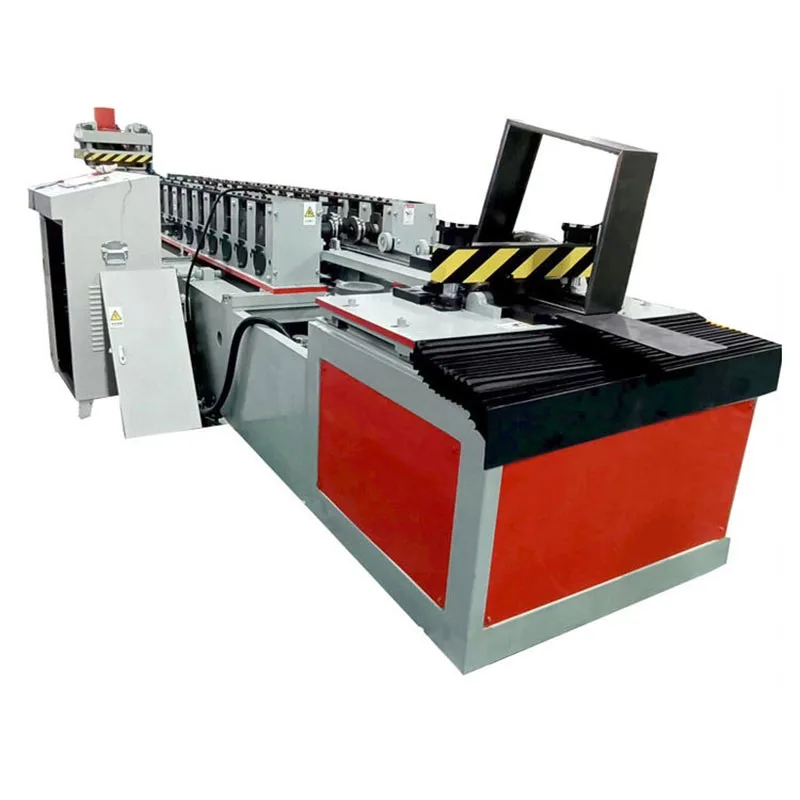
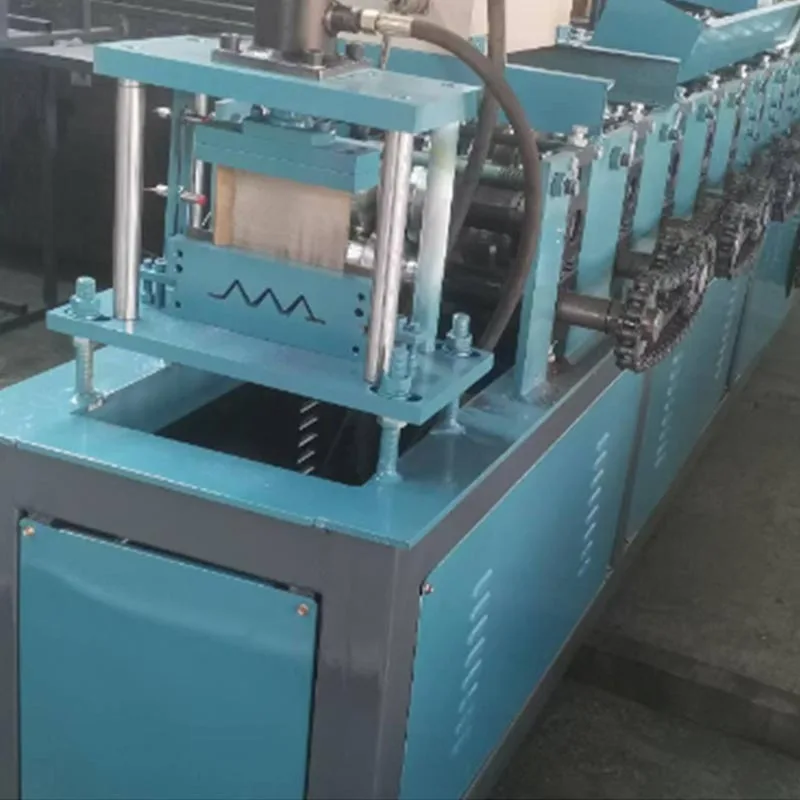
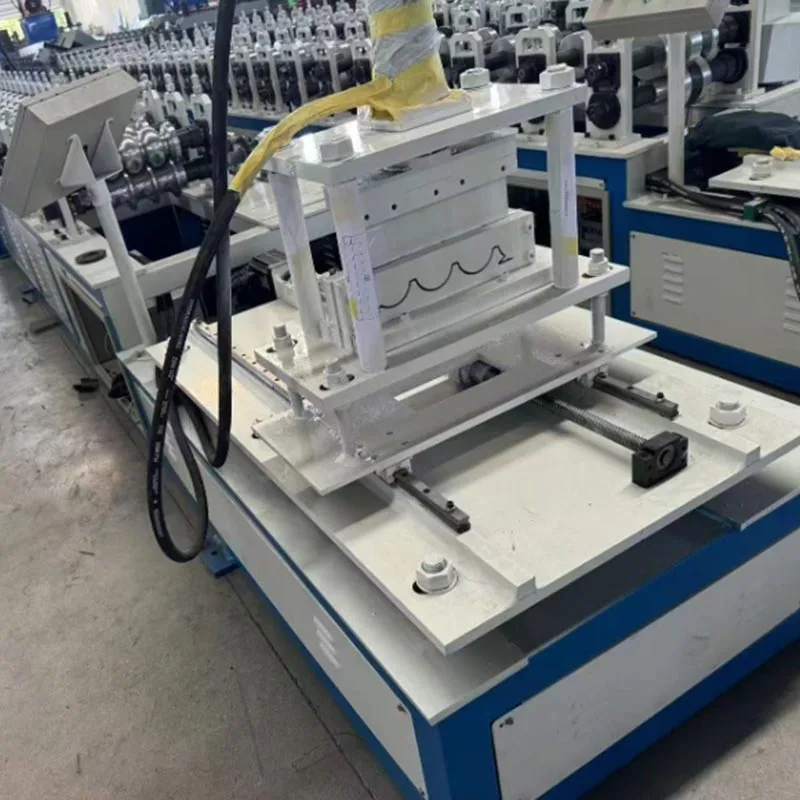
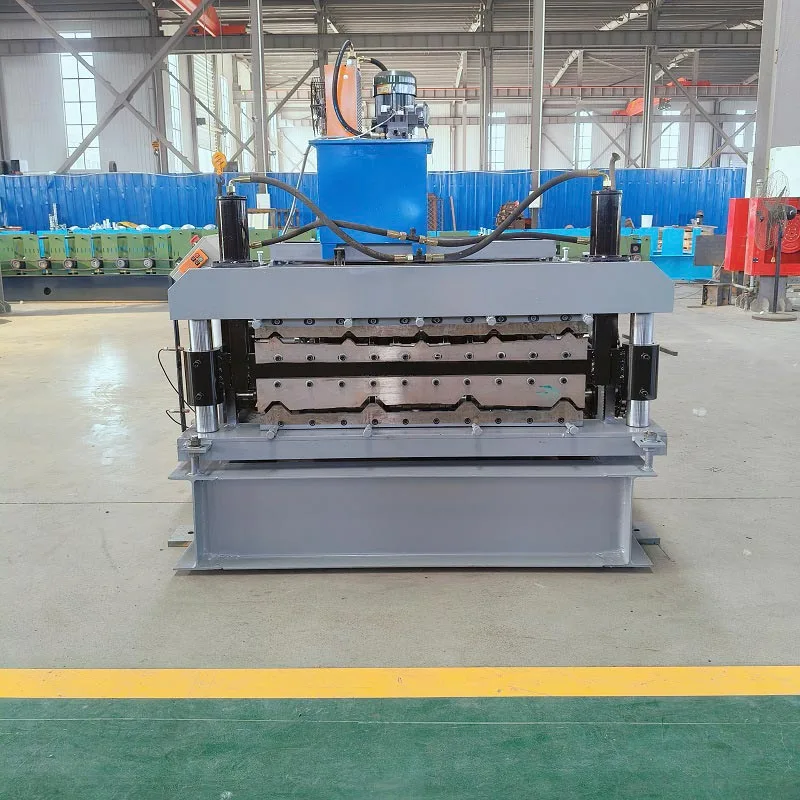
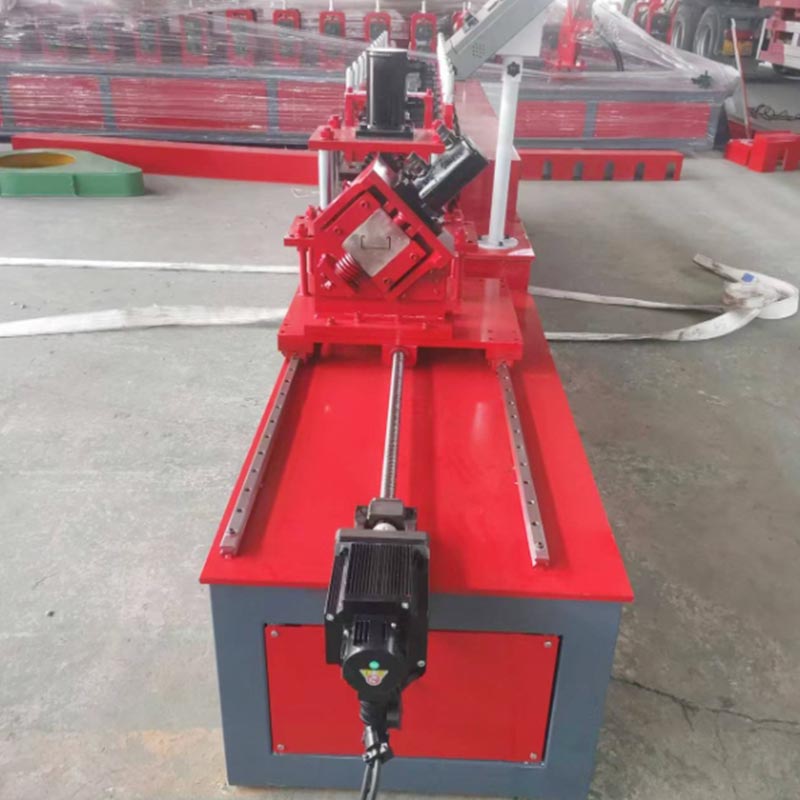
この広告スチールガセットプレート冷間圧延成形機は、冷間圧延成形用に設計されています。特殊な産業用機器です。鋼製ガセットプレートの量産を目的としています。これらのプレートは、コネクタ プレートまたはネイル プレートとも呼ばれます。これらは建設業界では不可欠なコンポーネントです。これらは主に木材要素を結合するために使用されます。これにより、強力で安定した構造が作成されます。

広告用スチールガセットプレート冷間圧延成形機は、平らなコイル状のスチールストリップを完成したガセットに加工します。 plates.これは冷間成形プロセスを通じて行われます。これは非常に効率的で正確なプロセスです。 It is the backbone 現代のトラスとフレームの製造。この機械で生産 achieves consistency.スピードと高品質も実現します。

主な使用例とアプリケーション

広告スチールガセットプレート冷間ロール成形機の生産量は、いくつかの分野で重要です。

屋根および床トラスの製造: これが主な用途です。ここでは、ガセットプレートが個々の木材を接合します メンバー。これらは一緒になって、強力な三角形のフレームワークを作成します。このフレームワークにより重量が効果的に分散され、 屋根と床に重要なサポートを提供します。床を補強します。これらはあらゆるタイプの重要なコンポーネントです。 建物。

木材フレームの構造: 建物や橋の大型木材フレームには、頑丈なガセット プレートが使用されています。これらのプレート 梁と柱を接続します。これらは、堅牢で、多くの場合美的に露出した構造を作成します。

プレハブ木造構造物: プレハブ住宅やモジュール式住宅の台頭は、この技術に依存しています。ガセットプレートにより、 工場設定で壁パネル、床カセット、屋根セクションを迅速かつ正確に組み立てることができます。

パレットの製造: 頑丈なパレットではガセット プレートが使用されることがあります。角や接合部を補強します。これ パレットの耐荷重能力と寿命が向上します。

家具と建具: 業務用の棚や作業台などの高強度家具には、より小さなガセットが使用される場合があります。 補強用のプレート。

従来の技術パラメータ

スチールガセットプレート冷間ロール成形機の仕様は、メーカーや顧客のニーズによって異なる場合があります。 ただし、標準パラメータはその機能を明確に示します。

加工材料:

タイプ: 低炭素冷間圧延鋼帯 (SPCC、Q235) または亜鉛メッキ鋼。

一般的な厚さ: 0.8 mm ~ 2.0 mm。一部の強力モデルでは3.0mmまで対応します。

コイル幅: 通常は 100 mm ~ 400 mm。これは最終的なプレートのサイズによって異なります。

生産能力

成形速度: 毎分 15 ~ 40 メートル。これは、1 分あたりのプレート数が多いことを意味します。

生産量: シフトごとに数千枚のプレートを生産できます。これはプレートのサイズと速度によって異なります。

形成ステーション

ロール数: 通常、成形ロールは 10 ~ 20 セットです。番号はプレートのデザインによって異なります 複雑さ。

ロール材質:高炭素クロム鋼(GCr15)または合金工具鋼。これらは硬化され、鏡に研磨されます 終わります。これにより、製品の耐久性と滑らかな表面が保証されます。

駆動方式

電力: メインモーターは通常 7.5 kW ~ 15 kW です。これにより、必要なトルクが得られます。

トランスミッション: 耐久性の高いドライブシャフトによって接続された強化ギアボックス。これにより、すべてのステーションが完全に回転することが保証されます 同期。

制御システム

タイプ: ヒューマン マシン インターフェイス (HMI) タッチスクリーンを備えたプログラマブル ロジック コントローラー (PLC)。

機能: 速度制御、生産数カウント、故障診断、システム監視。

パンチングシステム

方法: 高精度の油圧式または機械式パンチング ユニット。ロール成形ラインに組み込まれています。

機能: プレートに爪の歯と必要な穴を作成します。パターンはパンチを使用してカスタマイズされます そしてダイセット。

カッティングシステム

タイプ: 油圧またはサーボ フライング カットオフ システム。

機能: 連続的に形成されたプロファイルを正確な個々の長さに切断します。カットする長さは、 HMI上でプログラム可能。

この機械の利点と特徴は何ですか?

この機械は、手動パンチングや シングルステーションプレスブレーキ。

高い生産効率:これは連続的なプロセスです。機械はノンストップで巻き戻し、成形、パンチ、カットを行います。これ 大量の出力が得られます。これは、手動または半自動の方法を大幅に上回ります。

優れた一貫性と品質: このプロセスにより、すべてのガセット プレートの一貫性が保証されます。正確性を保証します 形状、歯の高さ、寸法。人的ミスが排除されます。最終的に、これにより、より強力で信頼性の高い製品が構築されます。 構造物。

完全に自動化された操作: セットアップしてコイル材料を供給すると、機械は自動的に動作します。必要です オペレーターの介入は最小限に抑えられます。通常、1 人のオペレーターが複数のマシンを管理できます。これにより人件費が節約されます。

材料の節約: コイル状の鋼帯を使用すると効率が高くなります。切断に比べてスクラップの発生が非常に少ない 板金から。プロセスは無駄を最小限に抑えるために最適化されています。これにより、原材料コストが削減されます。

低い運用コスト: 広告スチールガセットプレート冷間ロール成形機は電動です。それは持っています 時々注油する以外に消耗部品はほとんどありません。耐久性が高いため長寿命であり、低コストです。 生産されたユニットごとのメンテナンスコスト。

柔軟性とカスタマイズ: この機械は特定のプレート プロファイルに合わせて設計されています。ただし、適応させることは可能です。によって 成形ロールを変えることで、さまざまな形状を作ることができます。パンチとダイのセットを交換することで、新しいデザインが可能です。 可能です。これにより、メーカーは多様な市場に柔軟に対応できるようになります。

職場の安全性の強化: プロセスは完全に密閉され、自動化されています。高速成形・パンチングにより、 完全に自動化されています。オペレーターはこれらの危険なステージから物理的に隔離されます。設計上、この物理的な分離は 事故や怪我のリスクを大幅に軽減します。

マシンの詳細な説明とコンポーネント

マシンは統合システムです。複数のキーを組み合わせます コンポーネント。

1. アンコイラーとフィーディングユニット

これが出発点です。鋼帯の重いコイルを保持します。この機械はマンドレルを使用して確実に保持します。 コイル。次に、ペイオフ機構が金属ストリップを巻き戻します。プロセスはスムーズで一貫性があります。テンション装置とは、 も使用されます。これにより、コイルが制御不能にスプールを解くことがなくなります。

2. エントリーガイドとレベリング装置

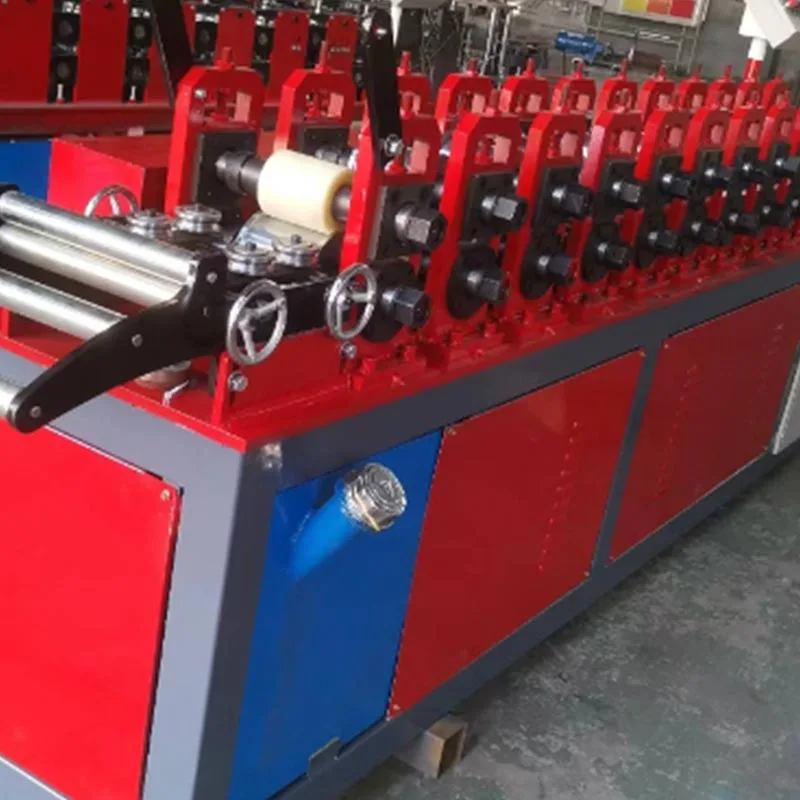
コイルからのスチールストリップにはわずかなカールや曲がりがある場合があります。このセクションはストリップを機械に導きます。それ 多くの場合、レベリングローラーのセットが付いています。これらのローラーはストリップを平らにします。これにより、完全に平らな材料が確実に挿入されます。 成形セクション。これは最終製品の品質にとって非常に重要です。

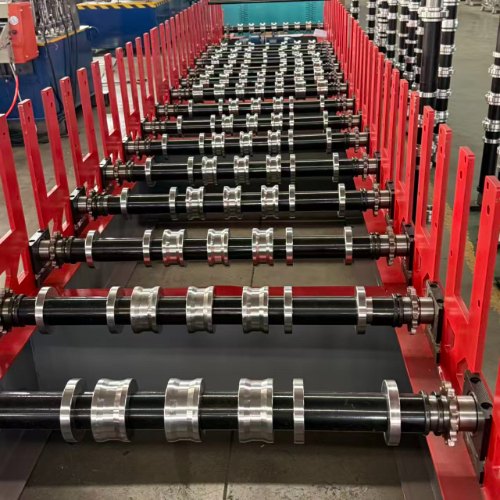
3. メインロールフォーミングステーション

このセクションはマシンの心臓部です。スタンドシリーズです。各スタンドには高精度の上下ローラーが付いています。の ローラーのプロファイルはステーションごとに変わります。金属ストリップは、最終的な複雑な形状に徐々に曲げられます。

4. 一体型パンチングユニット

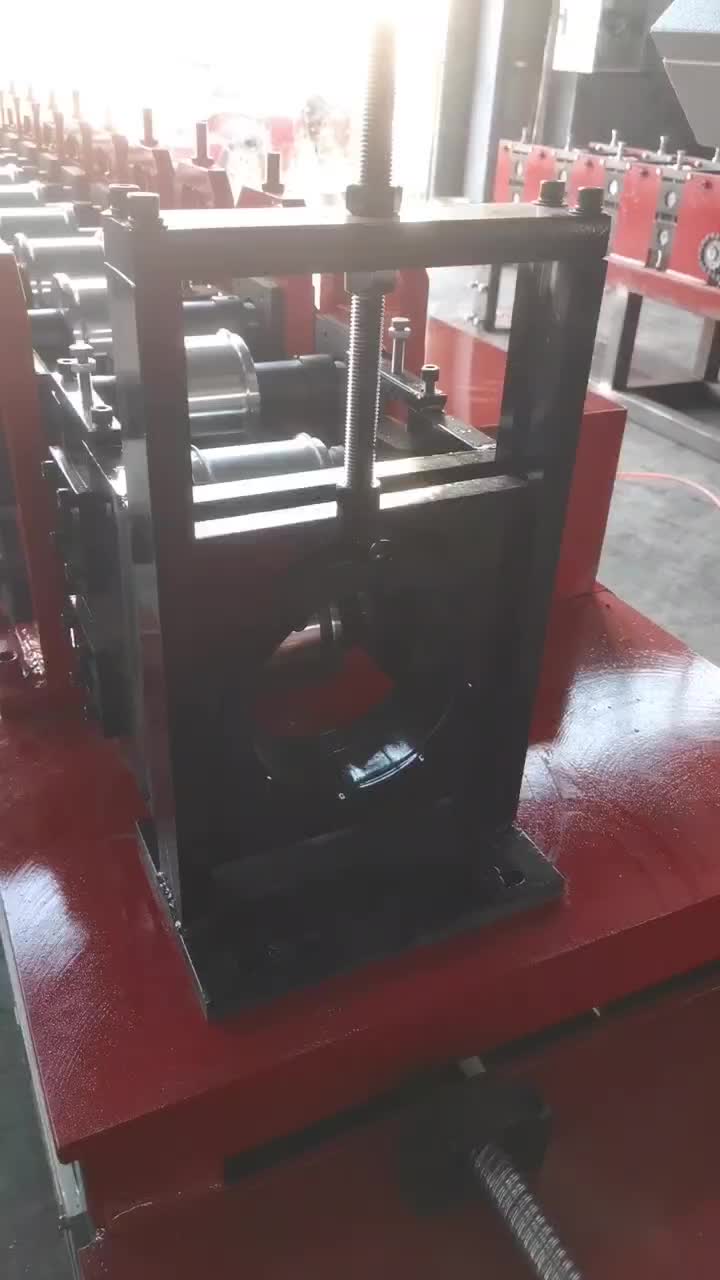
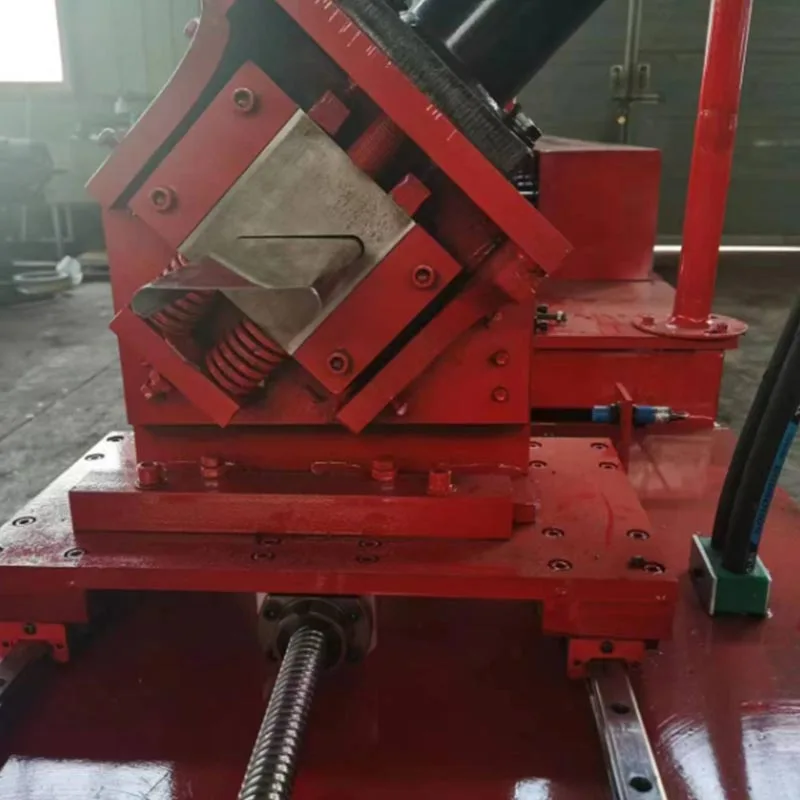
このユニットは成形ステーション内または成形ステーションの直後に設置され、プレートの特徴的な特徴を作成します。油圧式 パワーパックはパンチングヘッドを駆動します。カスタム設計のパンチとダイセットが使用されます。 1 回以上のストロークでパンチします 鋭く突き出た爪の歯や大きなサービスホールのパターンを取り除きます。移動との同期 strip is precise.

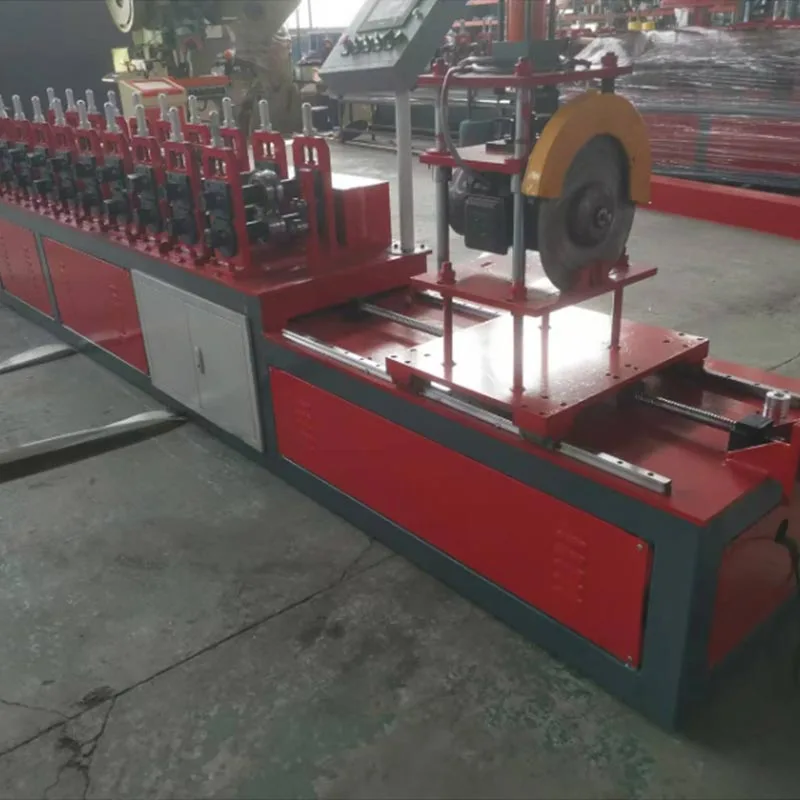
5.サーボフライングカットオフシステム:

形成され、打ち抜かれたプロファイルは、連続したリボンになります。カットオフ システムは、この移動するプロファイルをクランプします。それ プロファイルと同期して動きます。油圧またはサーボ駆動のブレードが切断を行います。清潔で、 バリがない。長さはあらかじめ設定されています。この後、クランプが解放されます。その後、カッティングユニットは最初の位置に戻ります。 位置。この「フライング」カットアクションにより、生産が決して遅くならないことが保証されます。

6. 制御盤とHMIパネル

PLC はマシンの頭脳として機能します。あらゆる動きを調整します。駆動モーター、パンチユニット、カットオフ システムはすべて完全に同期して動作します。彼らはその命令に正確に従います。

HMI タッチスクリーンは、中央制御インターフェイスとして機能します。これを通じて、オペレーターはすべての生産設定を入力し、 マシンを起動または停止し、システムに潜在的な障害がないか監視します。

7. アウトプットコンベア

短いコンベアまたはスタッキング テーブルが完成したプレートを受け取ります。これにより、きれいな収集が可能になります。パイルを防ぎます 形成から。また、完成品を出口での損傷から守ります。

制作ワークフローのプロセス

操作全体は連続サイクルです。効率を最大化するために合理化されています。

ステップ 1: 読み込み

オペレーターは新しいスチールコイルをアンコイラーにロードします。次に、ストリップの先端にねじが切られます。餌付けされています エントリーガイドより。成形ロールの最初のセットに入ります。

ステップ 2: セットアップとプログラミング

オペレータは HMI 画面にジョブの詳細を入力します。これには生産数量も含まれます。また、 プレートに必要なカット長さ。

ステップ 3: 成形プロセスの開始

主駆動モーターが始動します。鋼帯をコイルから引き抜きます。ストリップはエントリーガイドを通過します。それは 平らにして成形の準備をします。

ステップ 4: 段階的な形状形成

ストリップは最初の成形スタンドに入ります。ロールは最初に緩やかに曲がります。その後、第2スタンドへ移動します。 ロールによって形状がさらに洗練されます。このプロセスは各ステーションで繰り返されます。平らな金属が徐々に変形していきます。 最終的なガセット プレートのプロファイルを取得します。素材は伸びたり薄くなったりしません。

ステップ 5: 同時パンチ

部分的に形成されたプロファイルは、パンチングユニットに到達します。強力なパンチストロークをシンクロさせたマシンです。何百もの ワンアクションで爪の歯を打ち抜きます。これは材料が移動しているときに発生します。

ステップ6: 精密切断

完全に形成され、打ち抜かれたプロファイルがカットオフ領域に移動します。フライングカットオフシステムがクランプします。それ プロファイルの速度と正確に一致します。その後、正確な正方形のカットが行われます。完成したガセットプレートが上に落ちます。 出力コンベア。

ステップ 7: 繰り返しと収集

機械は動き続けます。同じお皿を次々と作っていきます。完成したプレートは最後まで移動します。 ライン。プレートはすぐに収集でき、梱包の準備が整います。トラスに直接出荷されます メーカー。


広告スチールガセットプレート冷間ロール成形機は、産業工学の傑作です。それ 単純な鋼鉄のコイルを変形させます。重要な建設コンポーネントになります。これは比類のないもので達成されます スピード。優れた精度を実現します。驚くべき効率で動作します。

トラスまたは木造フレームのメーカーにとって、この機械は単なる資産以上のものです。それは基本的なことです 競争力を維持するための要件。これにより、安全で信頼性の高い構造コネクタの製造が保証されます。それ 費用対効果も高くなります。これらのコネクタは不可欠であり、文字通り私たちの世界を構築するのに役立ちます。

Advertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming MachineAdvertising Steel Gusset Plate Cold Roll Forming Machine

お問い合わせを送信
連絡先情報
ロール成形機、サンドイッチ パネル マシン、ロール成形機付属品の価格とプロジェクト情報を入手するには、パルフにお問い合わせください。 24時間以内の返答を保証いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる