cnparfu@gmail.com
8618031784846
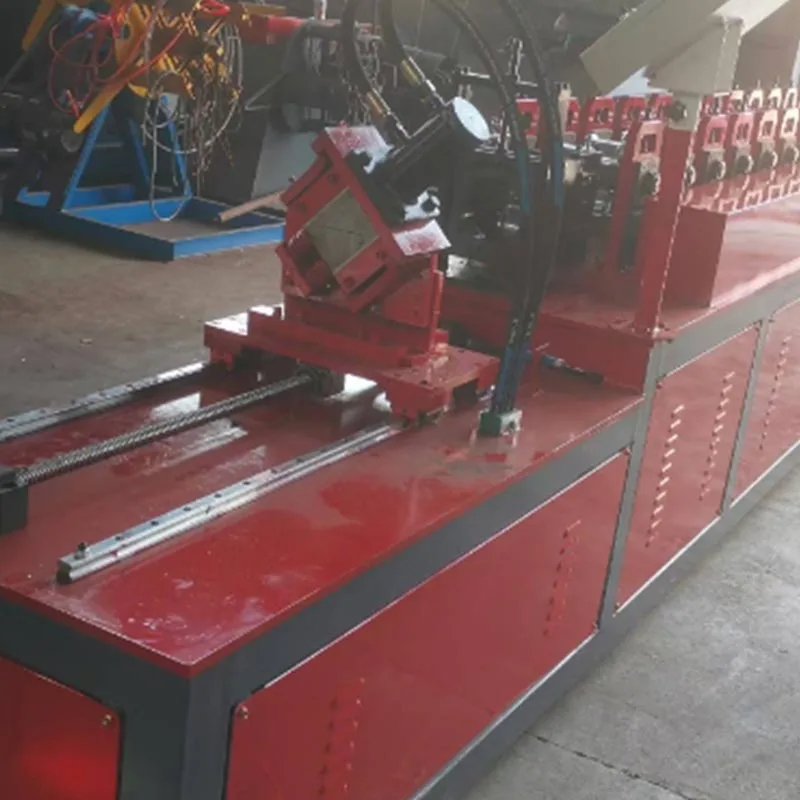
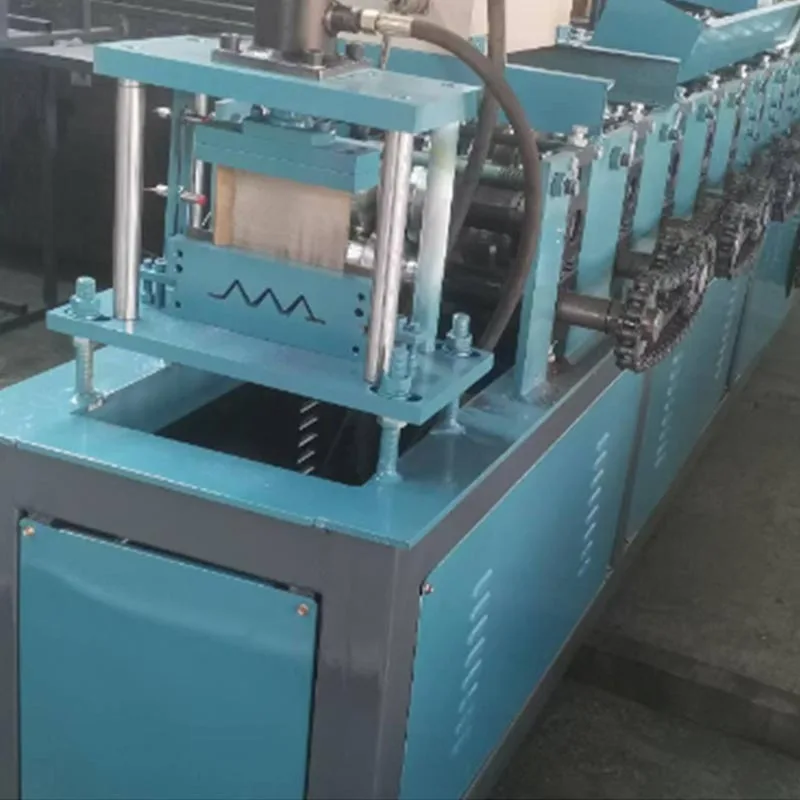
この機械は、ロール成形技術における大きな進歩を表しています。従来の機械は各パネルを切断するために停止する必要がありました。これ サーボノンストップロール成形機にはありません。サーボ駆動システムを統合して切断やその他のアクションを実行します。 生産ラインを止めることなく。その結果、効率、材料の節約、製品の大幅な向上が実現します。 品質。
この機械は、現代の自動化された建設資材製造の基礎です。
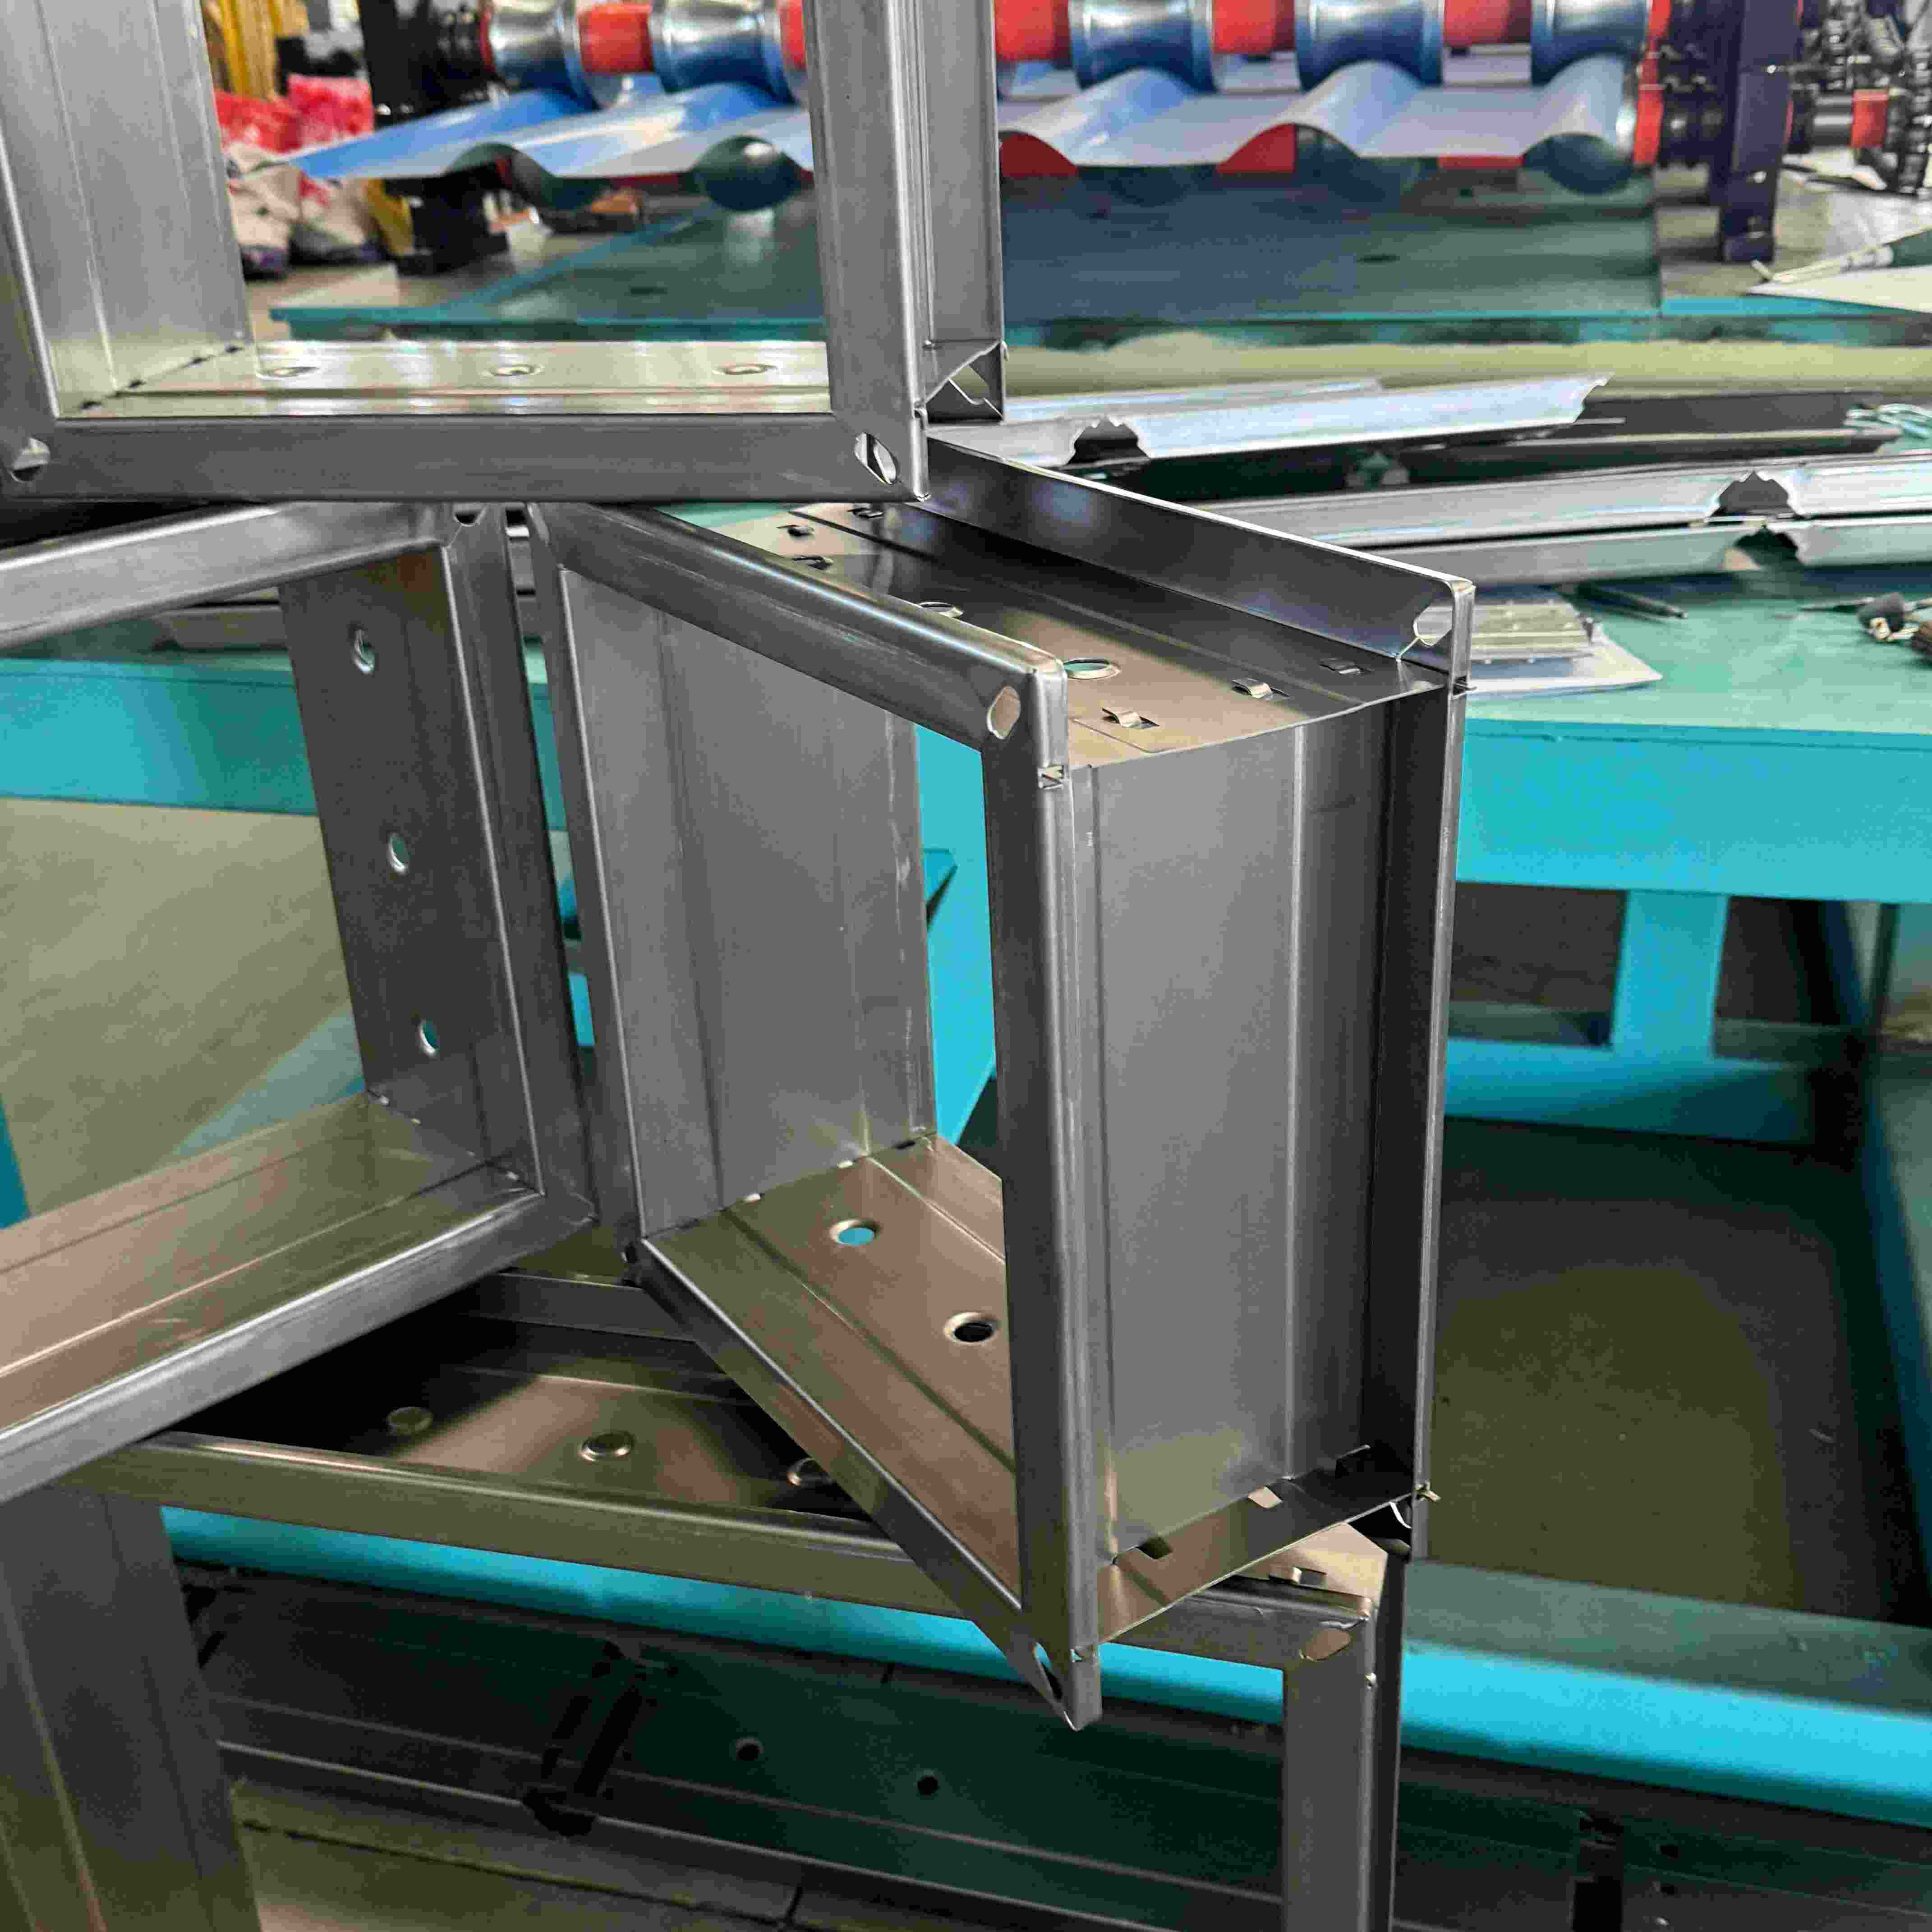
このサーボノンストップロール成形機は多用途です。長時間の使用を必要とする様々な業界で使用されています。 カスタム長さの金属パネル。
これらのパネルは強度と耐候性だけでなく、モダンな外観も提供することで評価されています。 それらは建築建設のための完全なソリューションです。
産業用倉庫と工場: 産業用倉庫と工場は、大規模で中断のない利点を享受できます。 屋根と壁面。この機械は長いパネルを生産します。これにより、現場での接合部や漏れの可能性のある箇所が減少します。
冷蔵施設: パネルは断熱コアを使用して製造できます。連続した長さが重要です 熱効率を維持します。
農業用建物: 納屋や倉庫など。これらのパネルの耐久性とコスト効率により、 彼らは理想的です。
装飾的な内装および外装クラッディング: パネルのプロファイルはカスタマイズできます。これにより、ユニークなアーキテクチャが可能になります デザイン。
生産材料: 亜鉛メッキ鋼、アルミニウム、またはカラーコーティングされた鋼コイル。
材料の厚さ: 機械は材料を 0.3 mm から 0.8 mm まで加工します。
コイル重量: 最大 5,000 kg (またはそれ以上)、デコイラーの容量に応じて異なります。
パネル幅: 800 mm ~ 1000 mm (最終成形幅)。
生産速度: 毎分 15 ~ 45 メートル。
切断長さ: 1 メートルから 12 メートル以上までプログラム可能。連続モードも利用可能です。
総消費電力は20~40kWです。正確な値はマシンのサイズと構成によって異なります。
制御システム: 操作にはタッチスクリーン HMI を備えた PLC を使用します。
駆動システム: カッターとフィーダーは高性能 AC サーボ モーターによって駆動されます。
サーボノンストップロール成形機は、革新的な改良です。従来のロール成形を上回る性能を発揮します。 あらゆる方法で。より賢い制作方法です。
これが中心的な利点です。機械はパネルを切断するために停止しません。サーボ駆動の切断システムは同期します。 移動パネルの速度。きれいなカットができます。その後、すぐに次の開始位置に戻ります。 サイクル。このノンストッププロセスにより、蓄積されたダウンタイムが排除されます。全体的な生産量が大幅に増加します。
従来のマシンには、各パネルに「リードイン」セクションと「リードアウト」セクションがあることがよくあります。これは無駄な材料です。の ノンストップシステムにより、最適な切断パターンが可能になります。パネル間の隙間を最小限に抑えて切断できます。切れる 材料をほぼゼロにスクラップします。その結果、特に大量生産において大幅なコスト削減が実現します。
継続的で中断のない成形プロセスにより、より安定した製品が作成されます。速度変動がなかったり、 マイクロストップ。これにより、均一なプロファイルと正確な形状を備えたパネルが得られます。サーボカット機構 きれいでバリのない切断が可能です。パネルのエッジは滑らかで変形しません。
すべてのパネル設定はデジタルレシピとして PLC に保存されます。オペレーターはユーザーフレンドリーな画面をタップするだけで製品を切り替えることができます。 タッチスクリーン。その後、マシンが残りの作業を処理し、すべての設定を自動構成します。これによりセットアップ時間が大幅に短縮されます。それ 小ロット生産に最適です。
効率が高いということは、シフトごとに生産されるパネルの数が増えることを意味します。パネル当たりのエネルギー消費量の削減を実現します。少ない 材料廃棄物により原材料コストが削減されます。自動化により労力も軽減されます。多くの場合、1 人のオペレーターができることは、 ライン全体を管理します。
安全性は設計の基本です。完全な保護と自動化により、可動部品への露出が制限されます。システムも 完全な保護のため、緊急停止ボタンや安全センサーなどの複数の安全装置が含まれています。
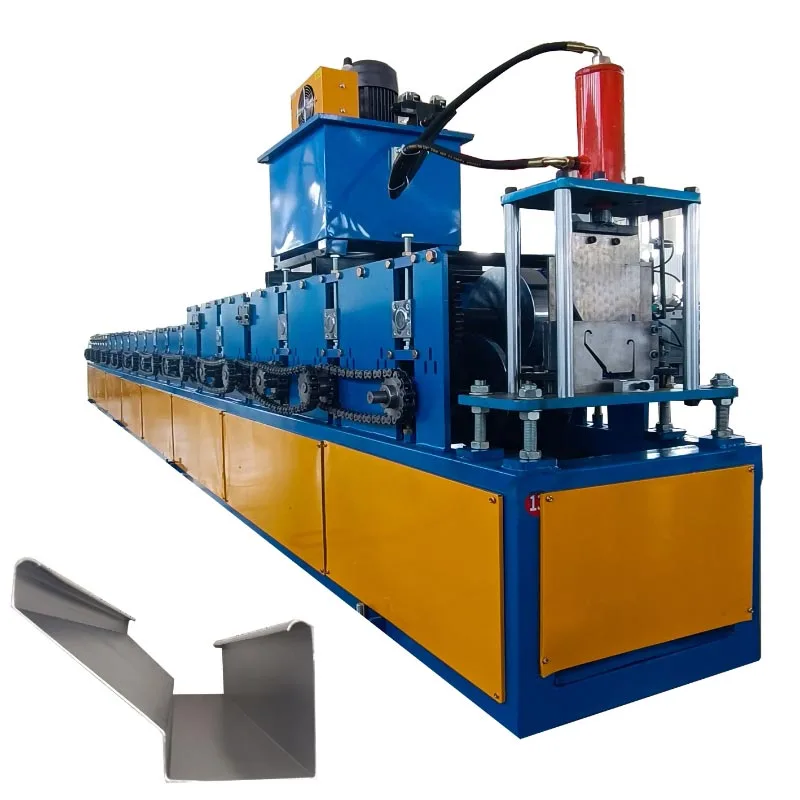
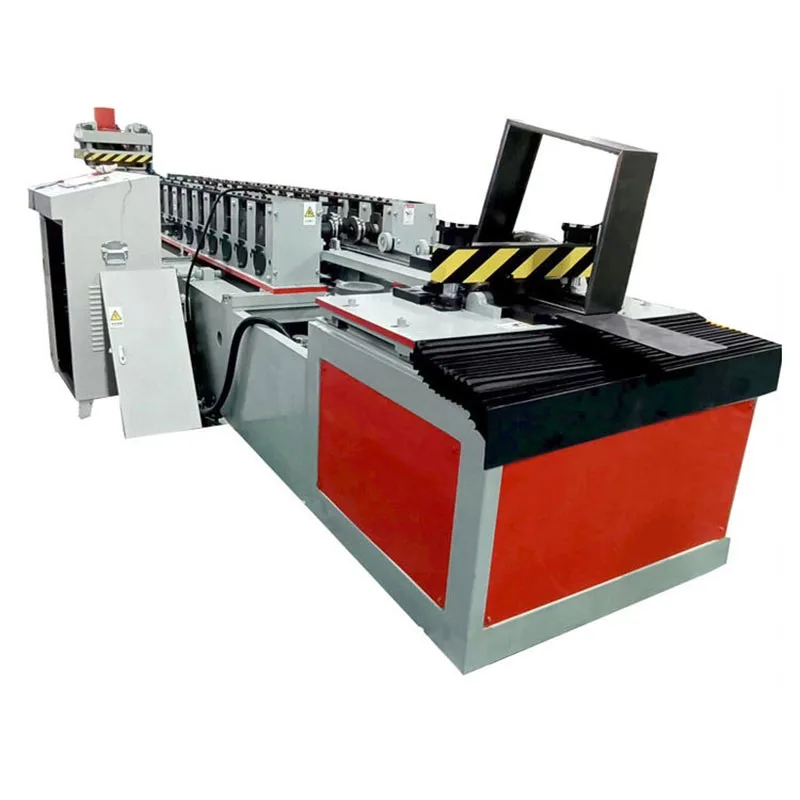
完全なサーボノンストップロール成形機は、シームレスに連携する主要コンポーネントの統合システムです。
これが出発点です。金属製の大きなコイルを保持します。電動マンドレルを備えており、拡張してグリップします。 コイル。ブレーキシステムはバックテンションを提供します。この張力は、スムーズで安定した巻き戻しのために非常に重要です。一部 アンコイラーは自動です。あるコイルのテールを次のコイルのリードに溶接することができます。これにより、本当にノンストップでの作業が可能になります 生産。
コイルの金属ストリップは、わずかに湾曲していることがよくあります。このユニットはそれを平らにします。レベリングのセットで構成されます ロール。コイルセットやクロスボウはすべて削除されます。これにより、ロールフォーマーの完全に平らなストリップが保証されます。これ 平坦度は、高品質で正確なプロファイルを作成するための基本です。
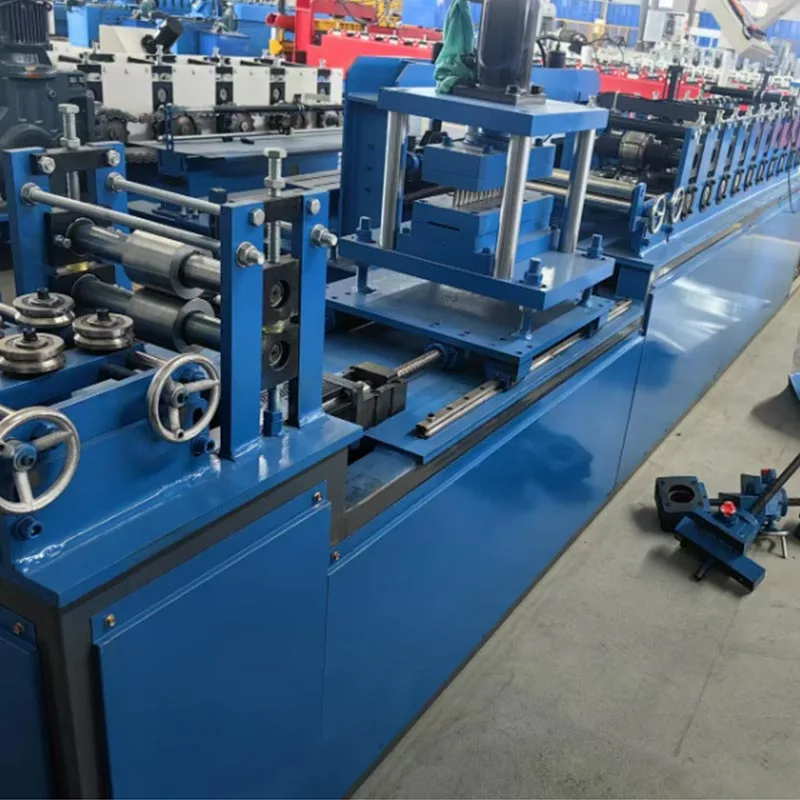
これは、パネルに事前にパンチ穴やノッチが必要な場合にインストールされるアドオン モジュールです。 ネジや換気口。サーボ システムは、移動するストリップとパンチングを同期させます。パンチングを実行します その場での操作。精度が高いです。
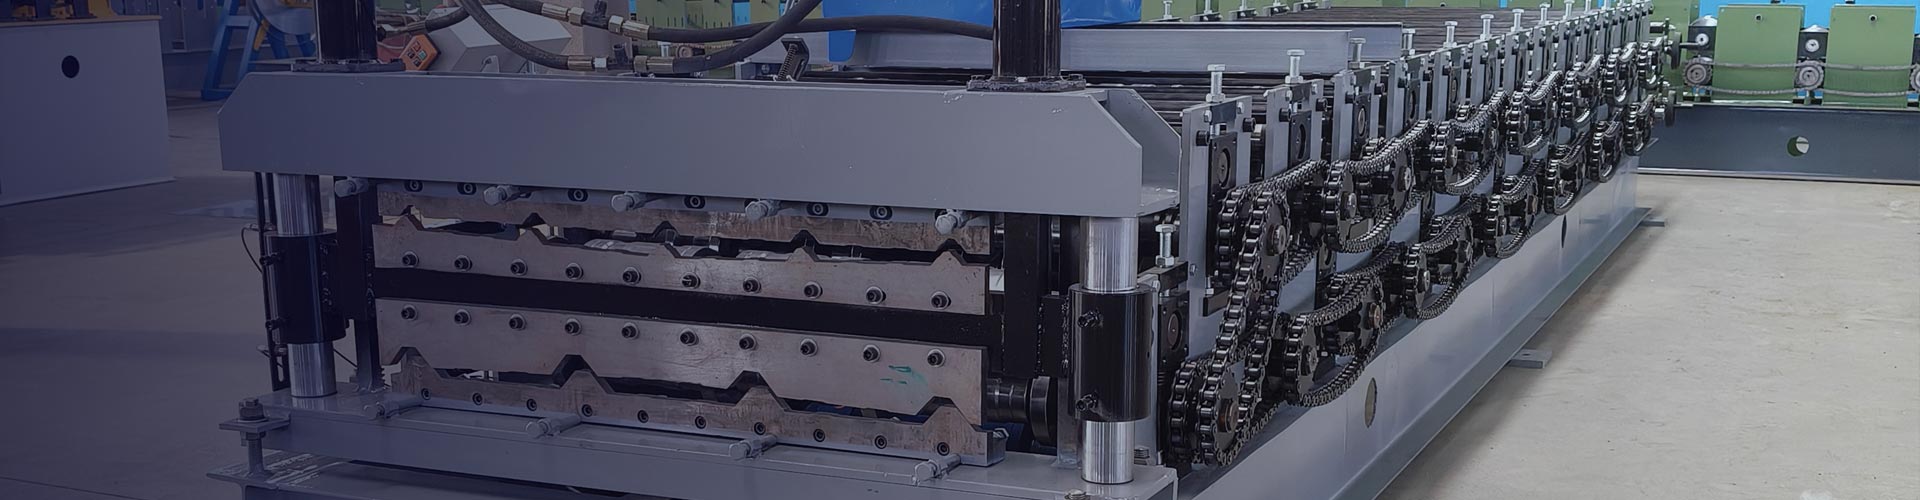
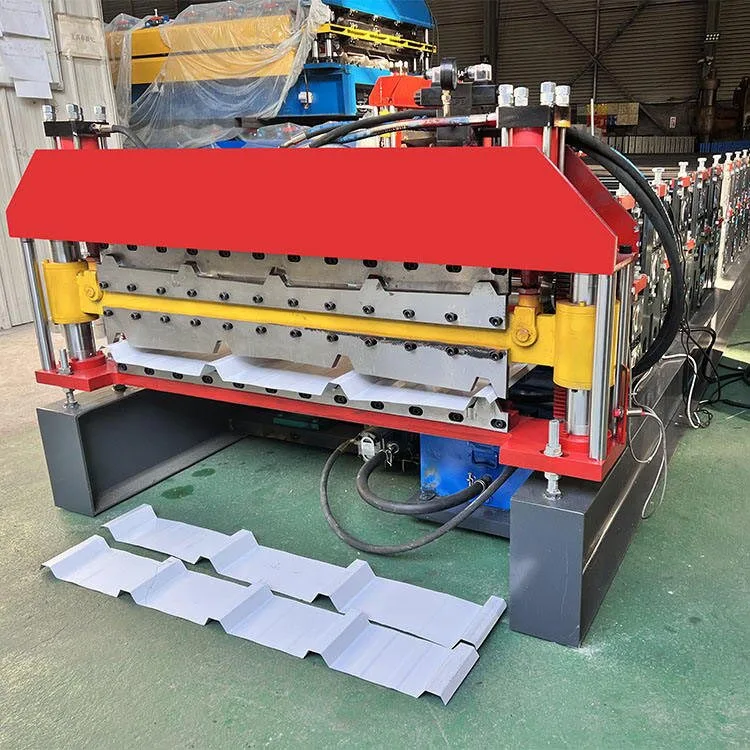
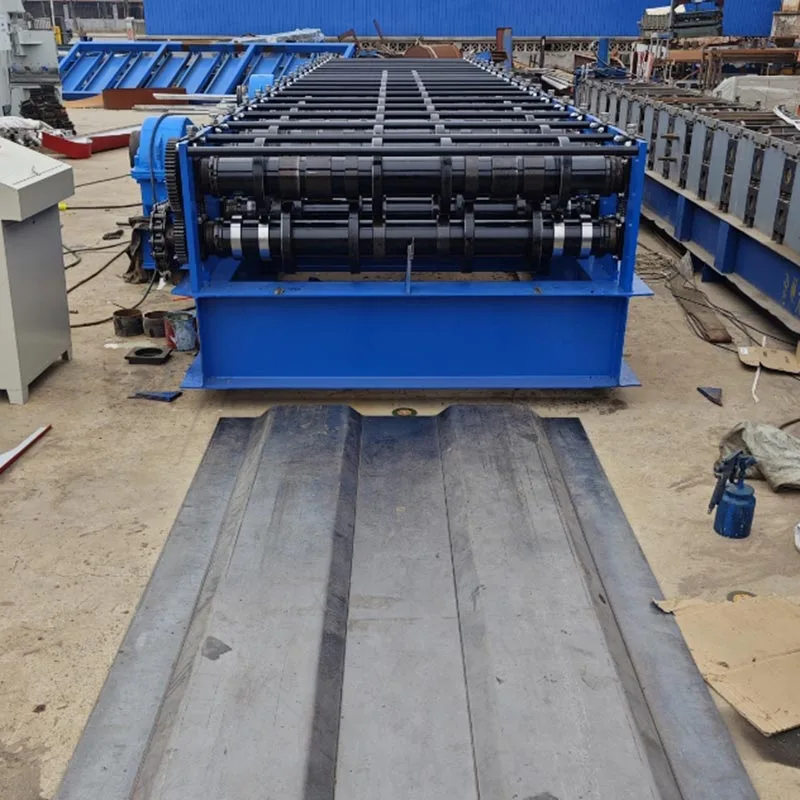
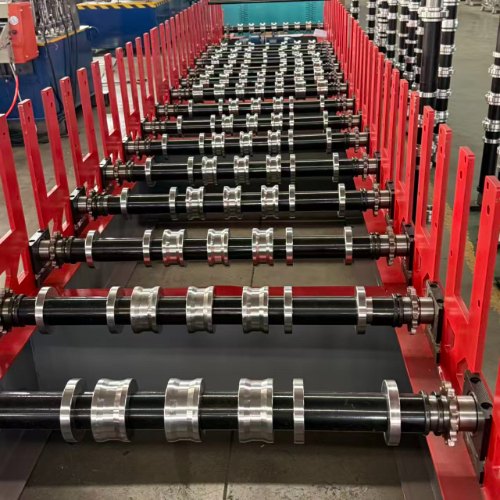
ここが生産ラインの心臓部です。一連のスタンドが含まれています。各スタンドには 1 対のロール (トップ ロール) があります。 そして下のロール)。ロールは高級鋼から精密機械加工されています。ストリップはそれぞれを通過します 連続スタンド。各ステーションで、ロールは金属を徐々に曲げます。それらは徐々に最終的な「素晴らしい」を形成していきます。 壁」のプロフィール。スタンドの数はプロファイルの複雑さによって異なります。一般的な機械では 18 ~ 25 の成形が可能です。 駅。
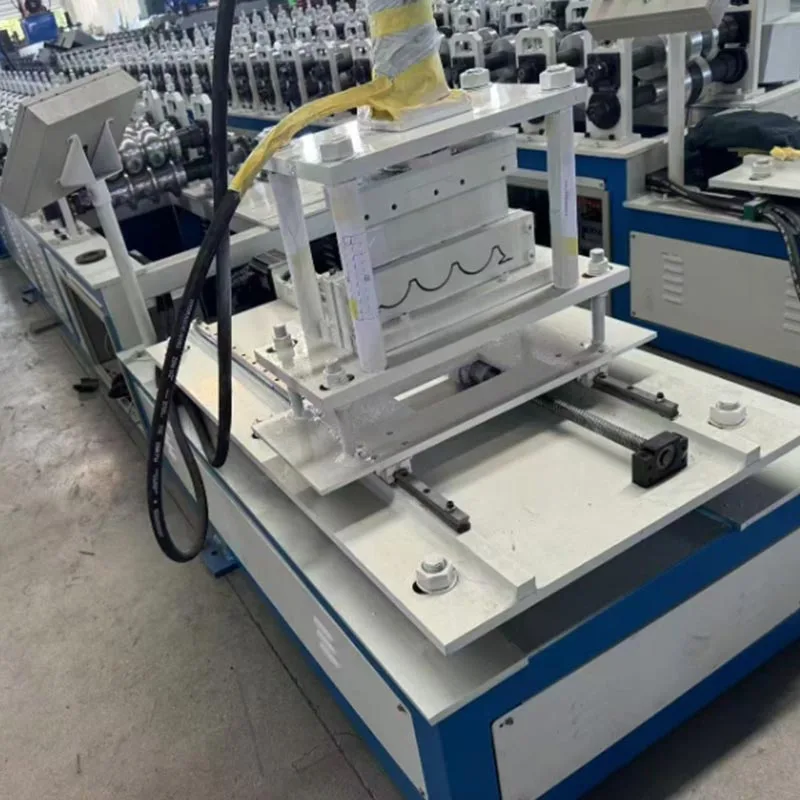
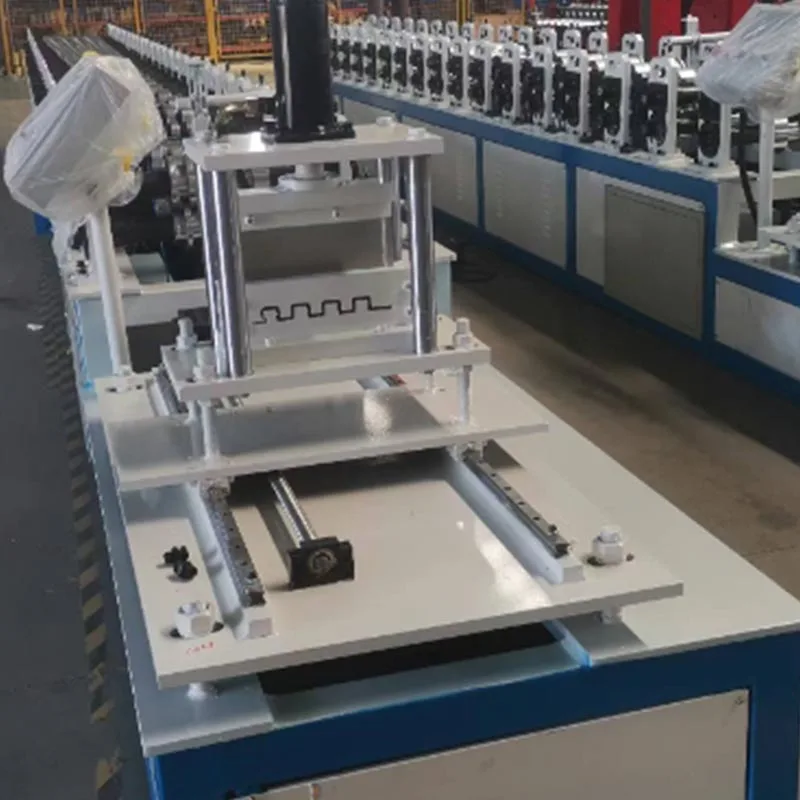
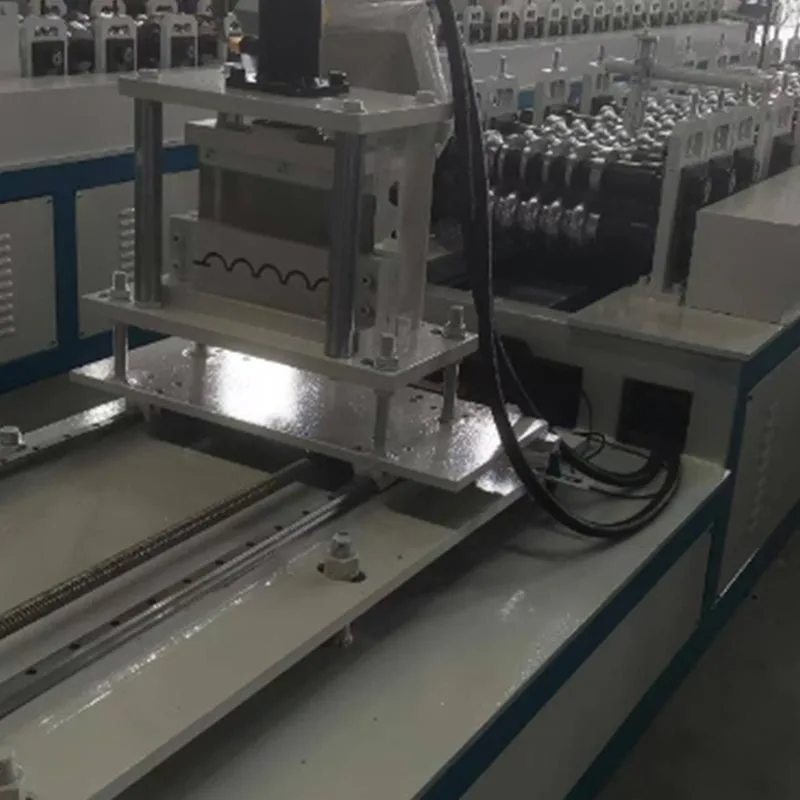
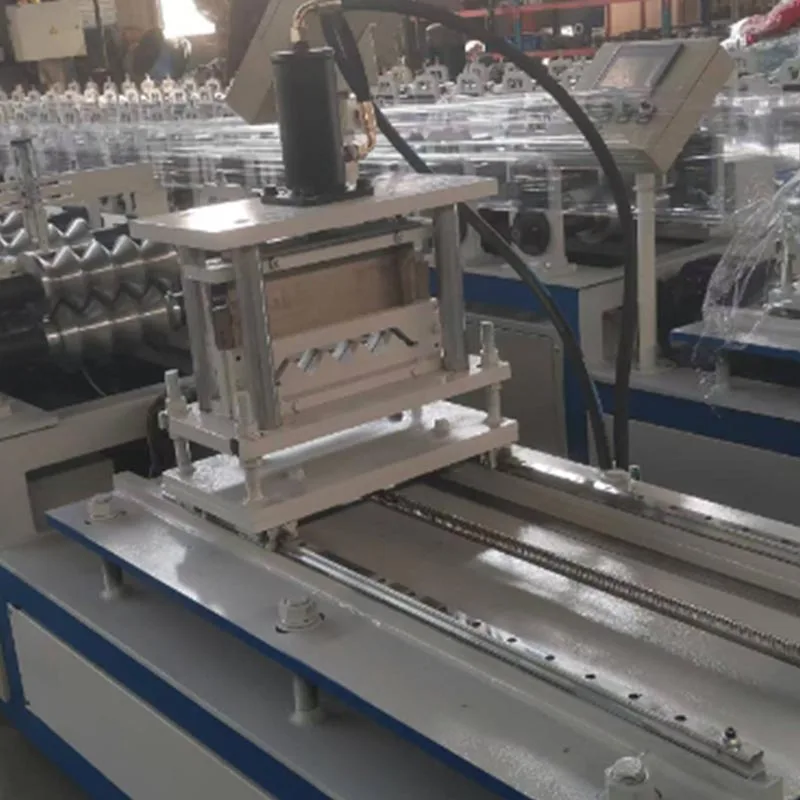
これは、サーボノンストップロール成形機の特徴的なコンポーネントです。
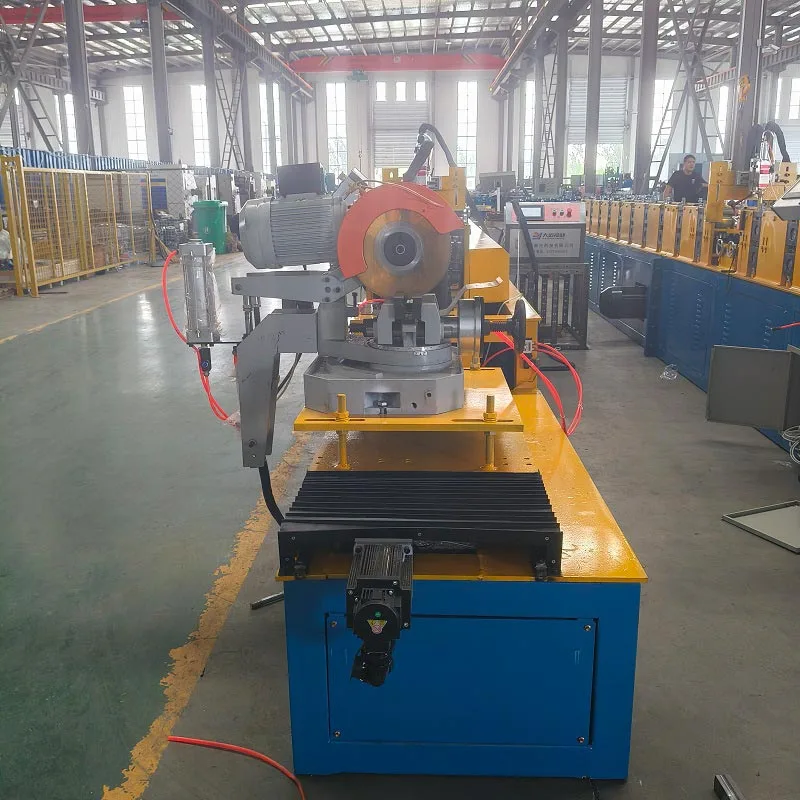
サーボモーター: カッターの動きに動力を供給します。 PLCにより極めて高精度に制御されます。
フライング カッター アセンブリ: これは物理的な切断機構です。ロータリーシャーまたはギロチンカッターが使用できます。それ 堅牢なリニアガイドに取り付けられています。
プロセス: PLC はパネル速度をリアルタイムで監視します。目標の長さに達すると、信号を送信します。 サーボモーター。この信号により、カッター アセンブリが直ちに作動し、加速して正確な切断を行います。一致します カッターは移動するパネルと正確に速度を調整し、同期しながら切断を実行します。カットするたびにカッターが 瞬時に後退してホームポジションにリセットされます。サイクル全体が瞬く間に終了します。
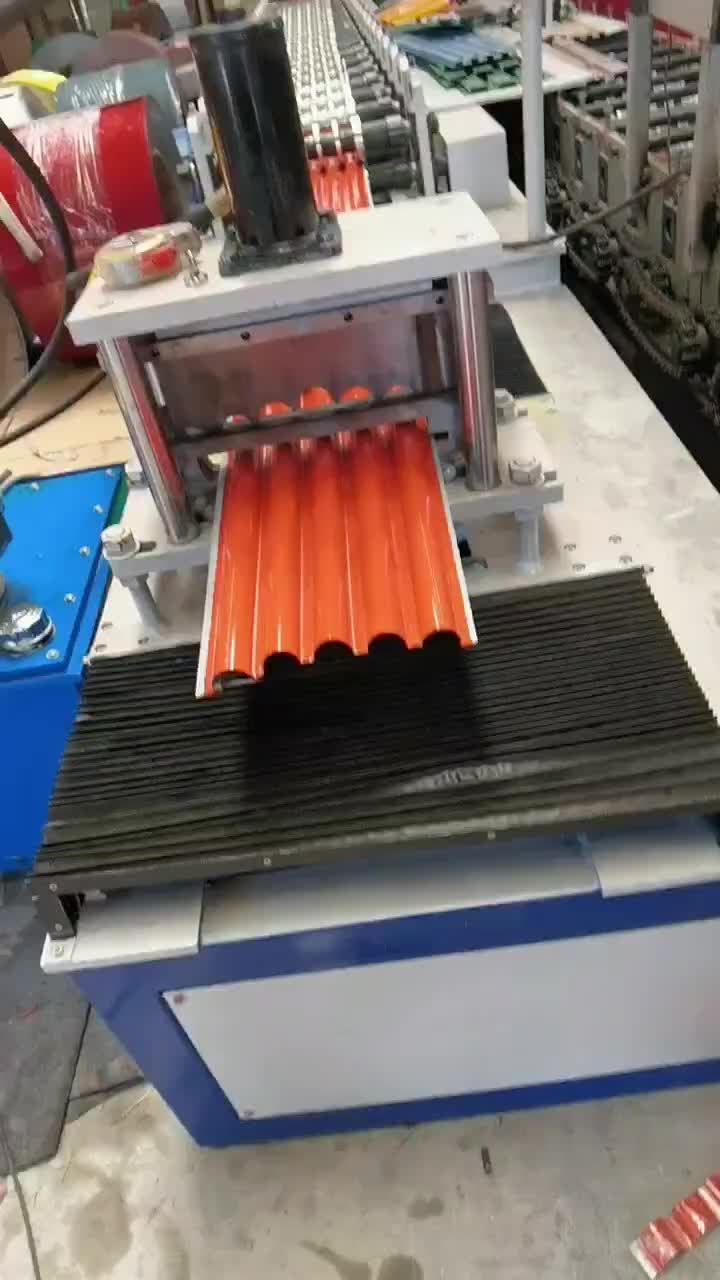
切断後、完成したパネルは出力コンベアに沿って移動します。自動スタッキングシステムが収集します。 最後にパネル。それらを数えて、きちんと整理された束を形成し、バンドで結んで出荷できるようにします。
PLCは機械の頭脳です。すべてのコンポーネントを調整します。ヒューマン マシン インターフェイス (HMI) はタッチです。 画面。オペレーターがコマンドを入力できるようになります。オペレーターは希望のパネル長さ、生産速度、 そして量。画面にはリアルタイムデータが表示されます。生産数、機械速度、エラー アラームが表示されます。
コイルから完成したパネルまでのプロセス全体は、連続的な自動化されたフローです。
ステップ 1: コイルをロードする
オペレーターはクレーンを使用してスチールコイルをアンコイラーに積み込みます。次に、マンドレルが拡張してコイルを確実にロックします。 その場で。次に、ストリップの先端が手動でレベリング ユニットに供給されます。
ステップ 2: スレッド化とセットアップ
まずストリップをレベリングロールに通します。次に、プレパンチユニット (装備されている場合) に通します。 最後に、ロールフォーマーの第 1 スタンドに送り込みます。オペレータは HMI 上で製品レシピを選択します。
ステップ 3: 成形と切断のサイクル
ロールフォーマーの主駆動モーターが起動します。ストリップが動き始めます。各成形スタンドを通過します。の 徐々にプロフィールが形になっていきます。完成したパネルが最後のスタンドから現れます。 PLC はパネルの 長さ。正確な瞬間に、サーボフライングカッターが作動します。カッターは同期してカットし、リセットします。これ サイクルはパネルごとに繰り返されます。
ステップ 4: 出力とスタッキング
切断されたパネルはコンベヤーを下っていきます。自動スタッカーに到達します。スタッカーは完成したパネルを数えます そしてそれらをきちんとしたスタックに形成します。安定したスタックを作成するためにプッシャーまたはリフティング テーブルを使用する場合があります。
ステップ 5: モニタリングと品質管理
オペレーターは HMI を介してプロセスを監視します。最初の数枚のパネルに対して定期的なチェックが実行されます。彼らは測定します 長さを確認し、プロファイル形状を確認してください。自動化により、後続のすべてのパネルが同一であることが保証されます。
ステップ 6: コイル交換 (半自動)
スムーズな移行を確保するために、コイルがほぼ完成すると、機械は速度を落とします。警報が鳴る場合があります。の オペレータは次のコイルを準備します。半自動ラインでは機械が一時停止します。オペレーターが新しいものを溶接します。 古いものにコイルを巻き付けます。その後、生産が再開されます。コイルカーと溶接機による全自動ラインでこの工程を行います。 止まることなく起こります。
このサーボノンストップロール成形機は、従来の必要悪である切断のための停止の必要性を排除します。 ロール成形。統合されたサーボ技術により、連続動作が可能になります。その結果、高速プロセスが実現されます。 無駄を大幅に削減します。
それは目に見えるメリットをもたらします。これらには、より高い生産量、より低い運用コスト、および優れた製品の一貫性が含まれます。 ロングスパン金属パネルのメーカーにとって、この機械は単なるアップグレードではありません。それは変革的です 投資。これにより、要求の厳しい市場での競争力が確保されます。品質と生産性の新たな基準を設定します。 建設資材業界。
住所
中国河北省滄州市博頭経済開発区No.5路
電話
+86-18031784846
Eメール
WhatsApp
Parfu
E-mail