cnparfu@gmail.com
8618031784846
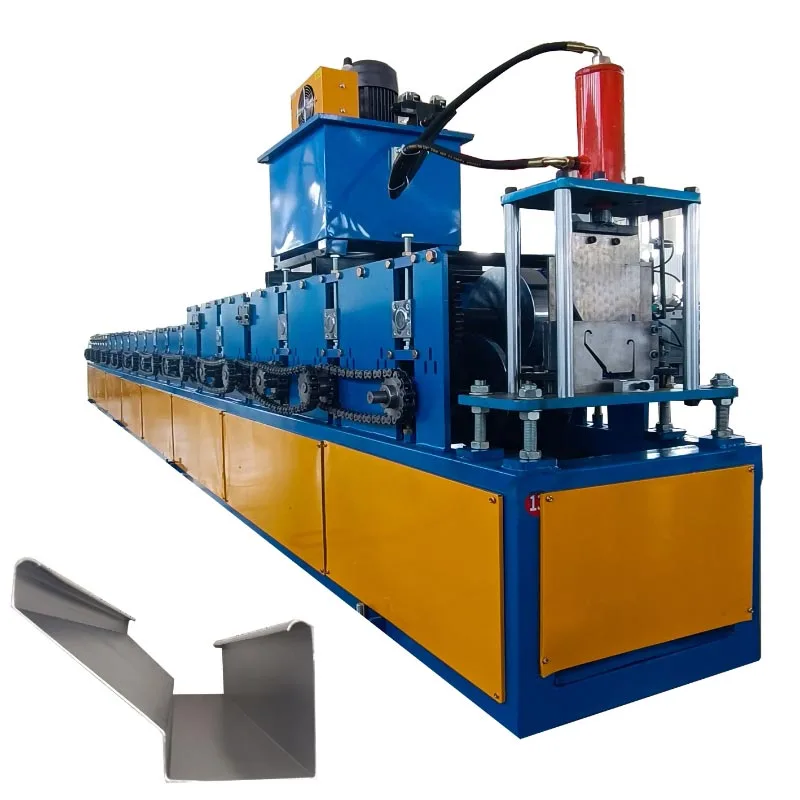
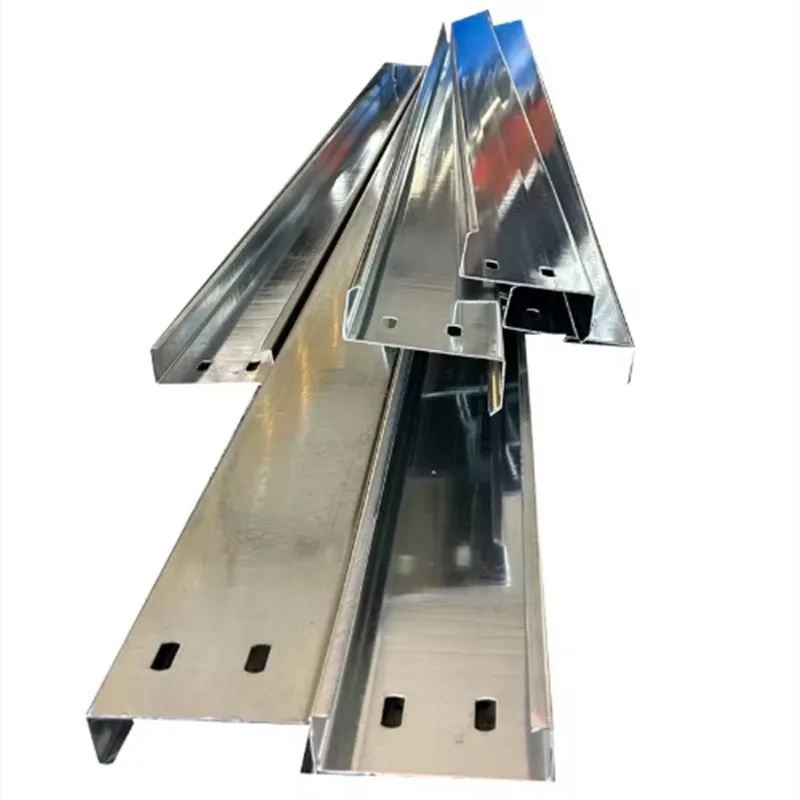
母屋は単一の鋼片から形成されます。冷間圧延です 特定の閉じた形状に変換します。この形状は、狭い開口部を備えたカセットまたはボックス部分に似ています。このデザイン 優れた構造強度と多用途性を提供します。 「シグマ」という名前は母屋のプロフィールに由来しています。ギリシャ文字のシグマ(Σ)に似ています。このプロフィールは知られています 耐荷重能力が高いため。堅牢な建築フレームに推奨される選択肢です。
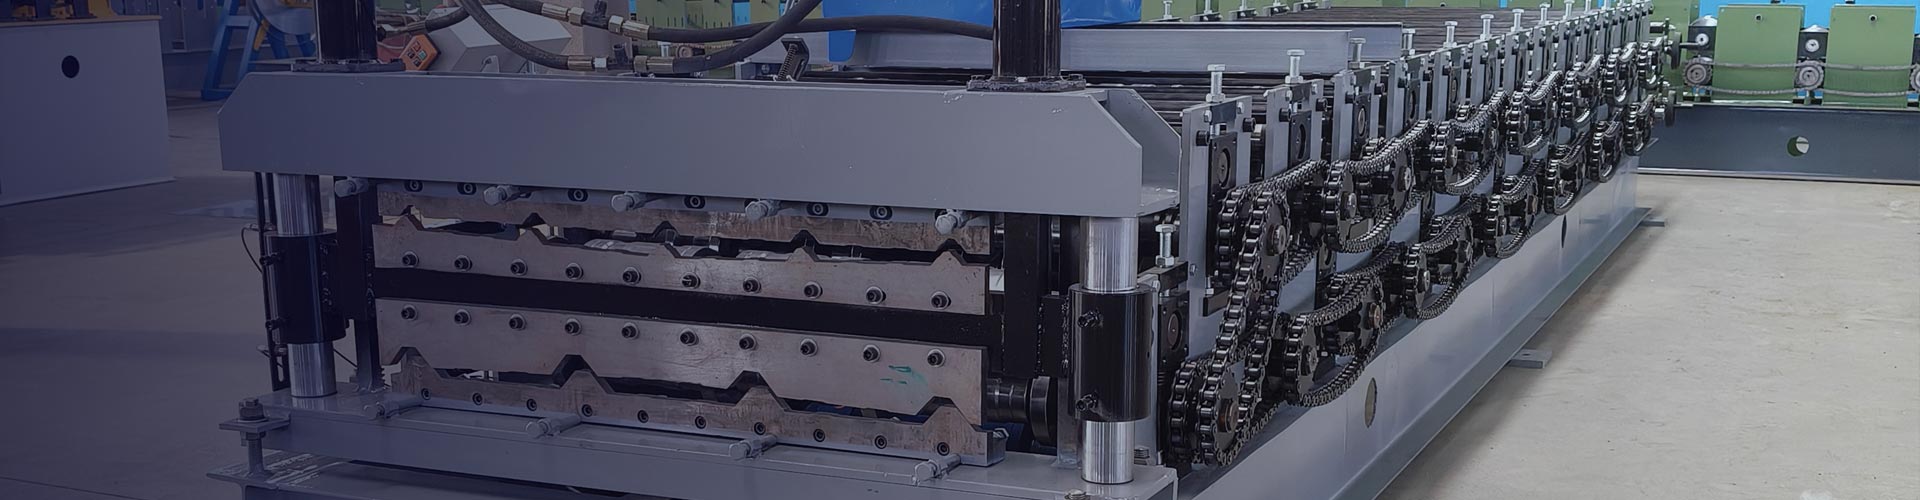
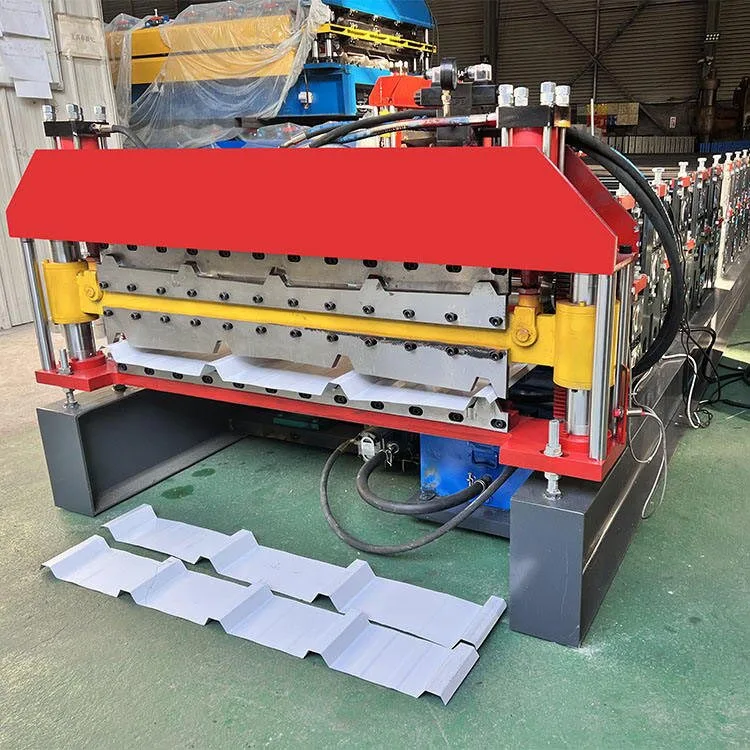
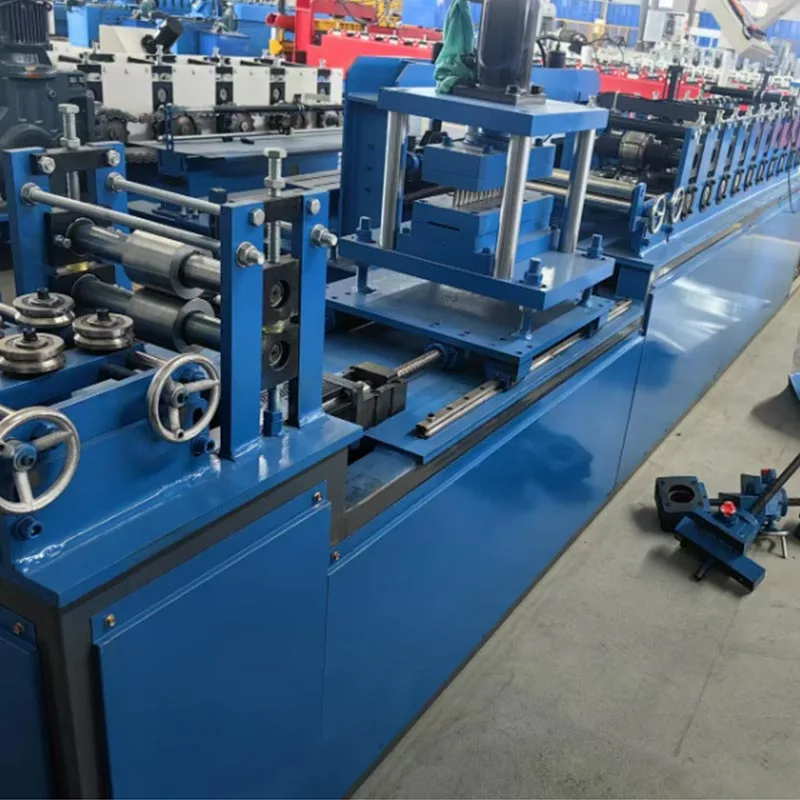
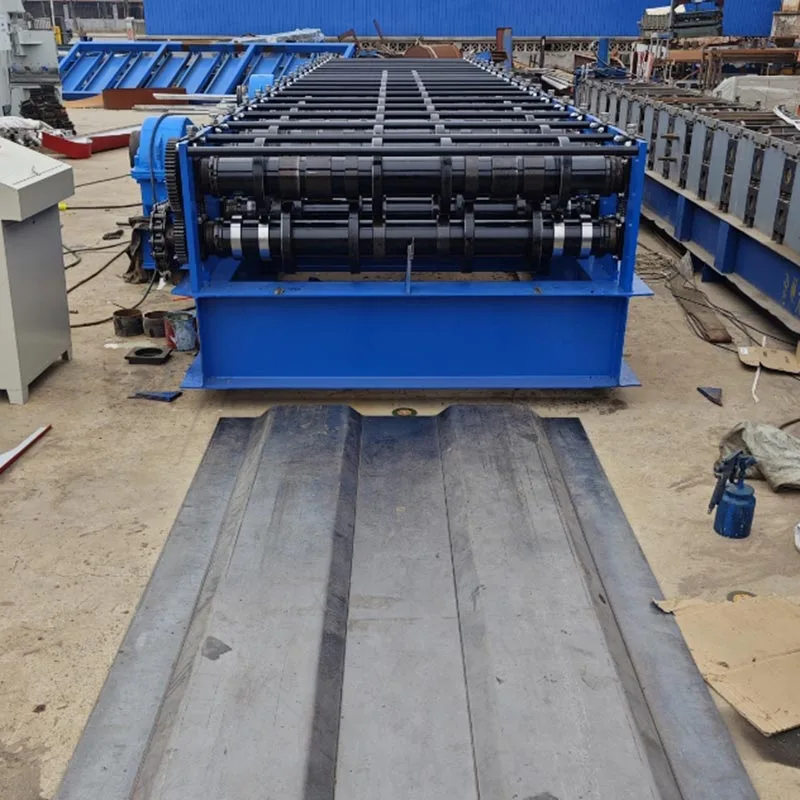
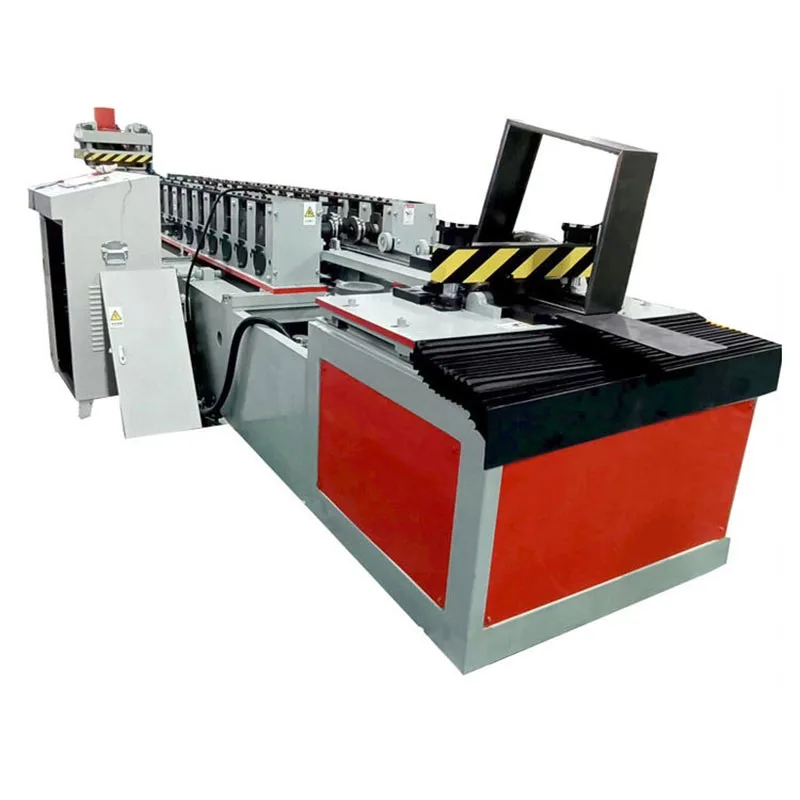
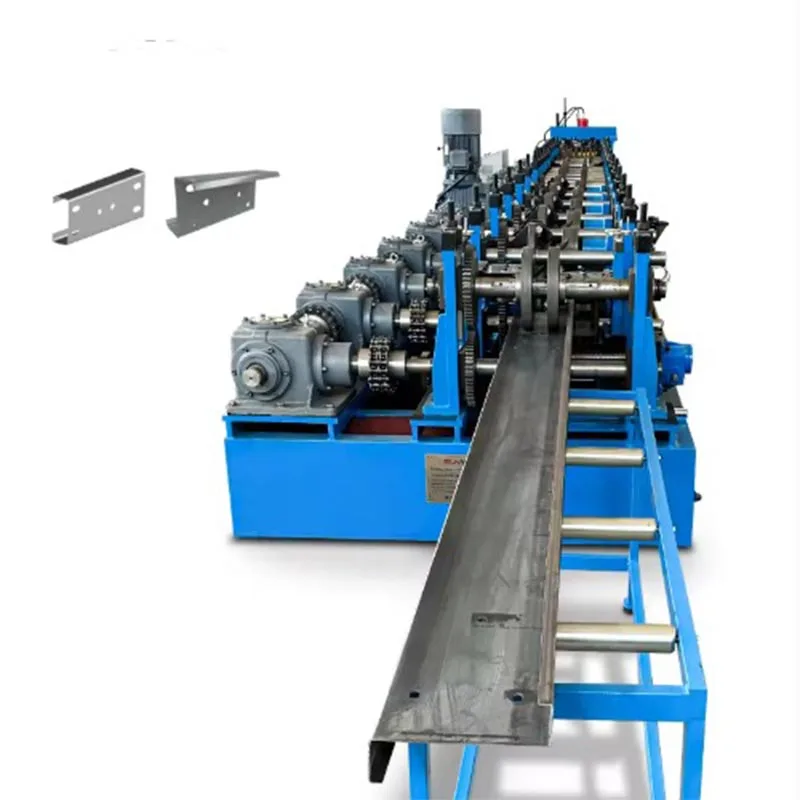
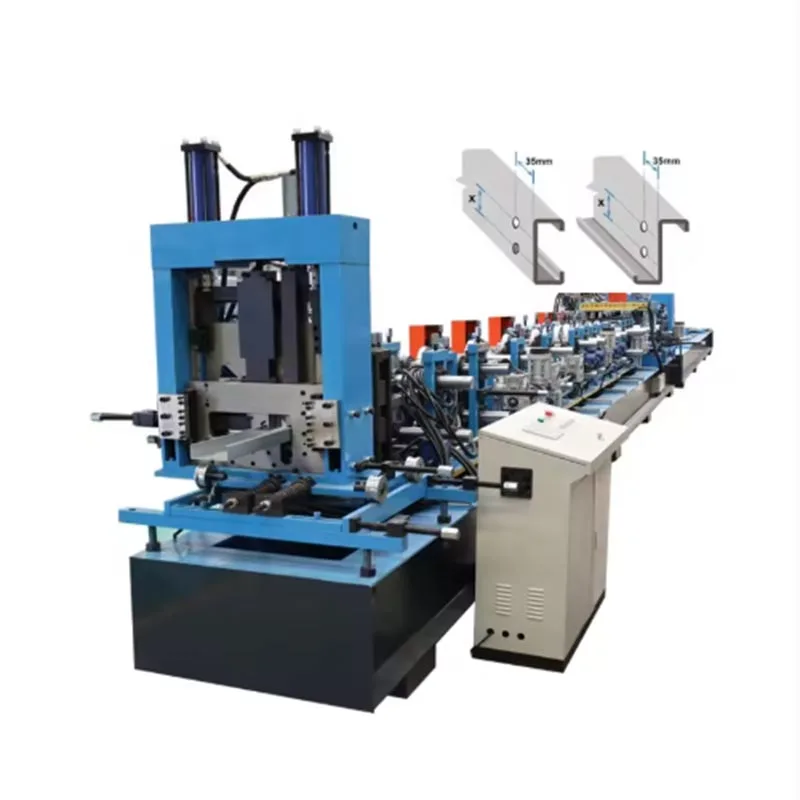
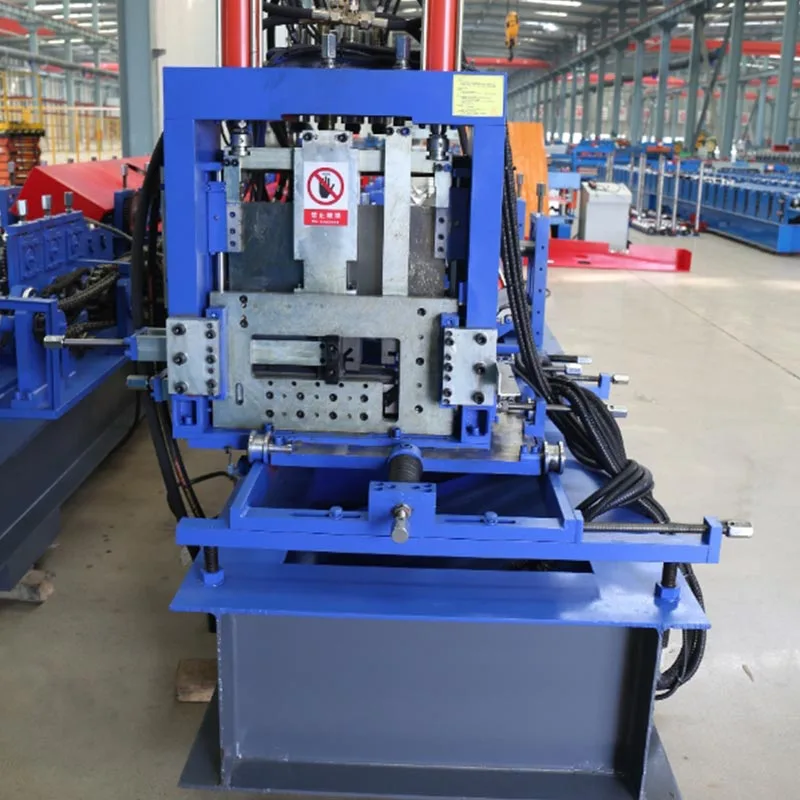
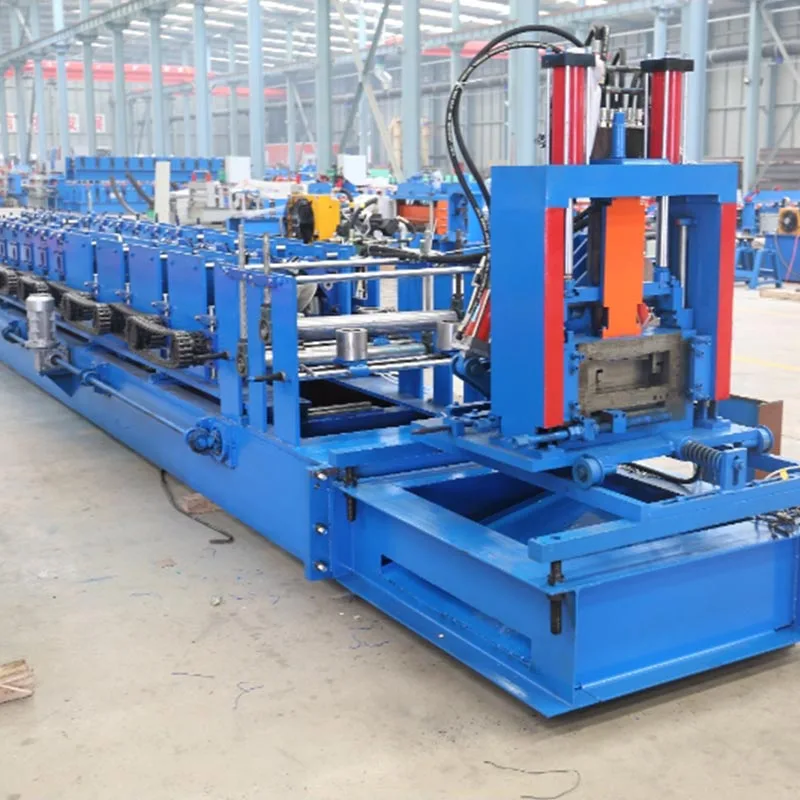
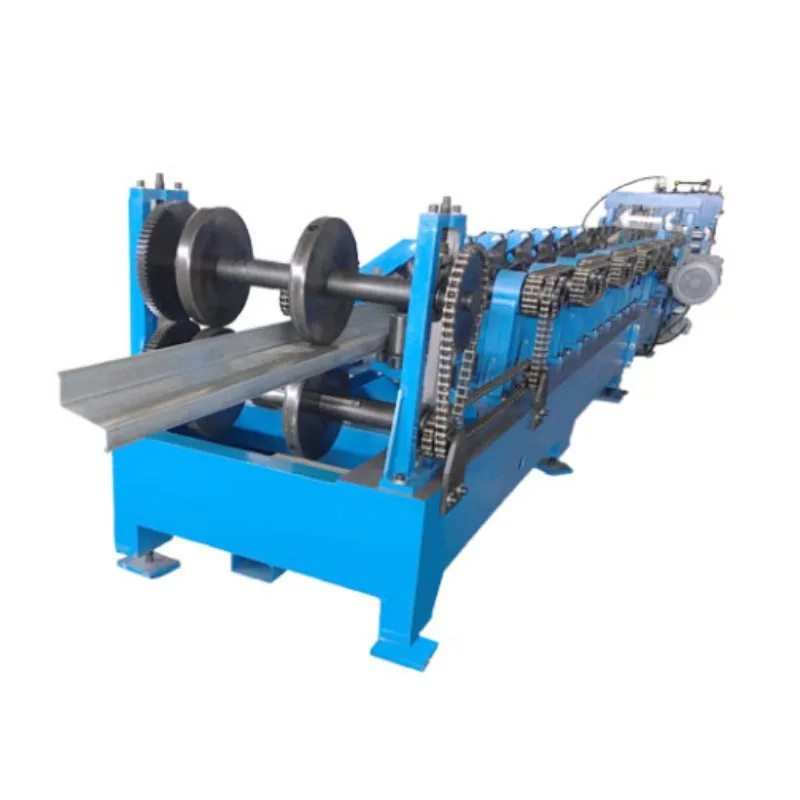
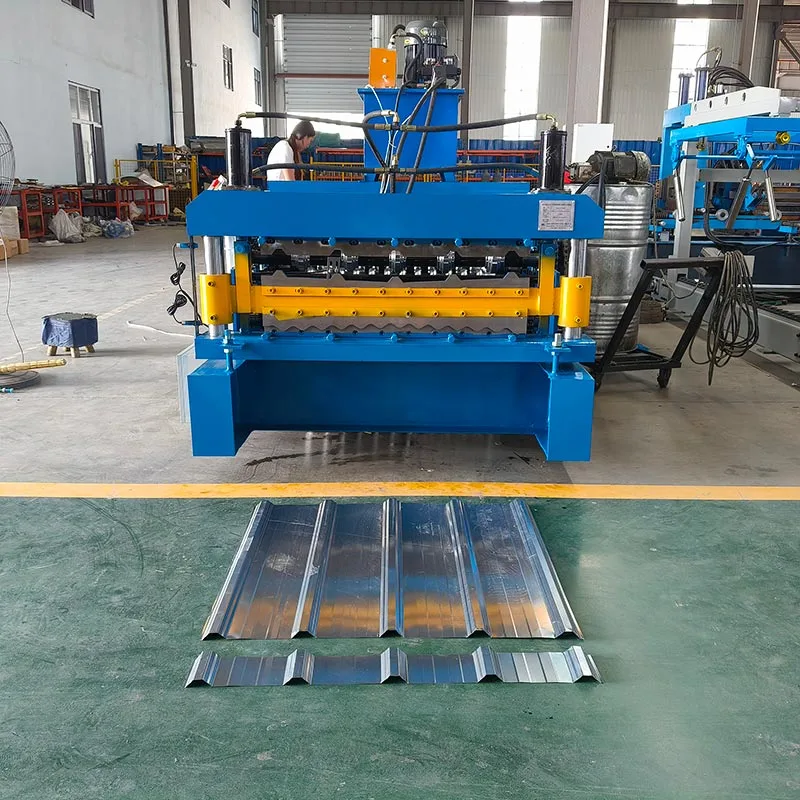
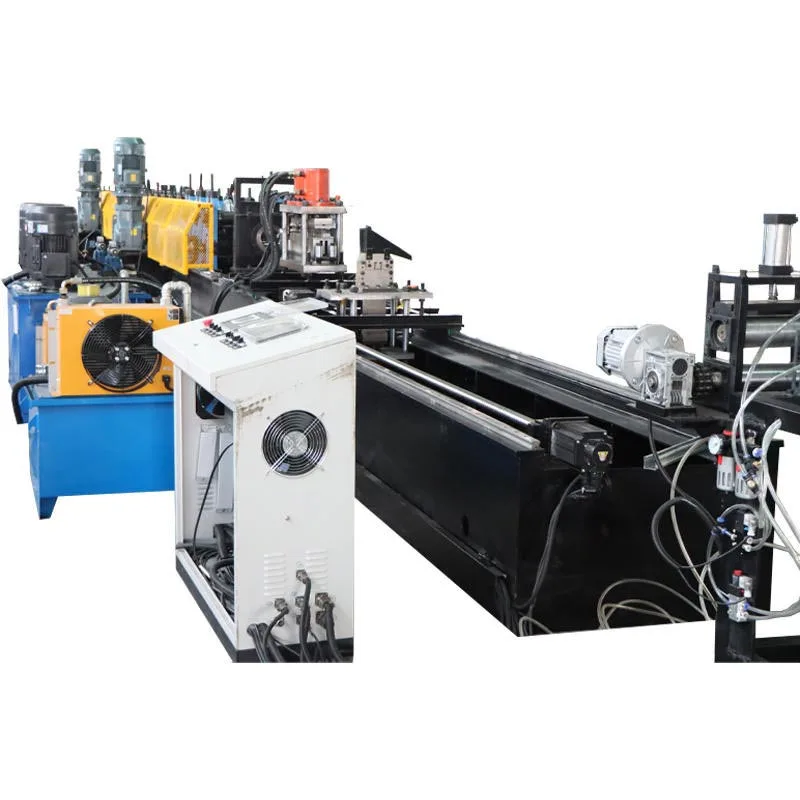
成形工程全体を自動化したカセット式シグマ母屋ロール成形機です。のフラットコイルを変形させます。 スチールを完成した高強度母屋に加工します。このプロセスは高速、正確、効率的です。それは現代の礎です 金属加工のワークショップ。
構造は硬くて丈夫です。長期にわたる動作精度を保証します。
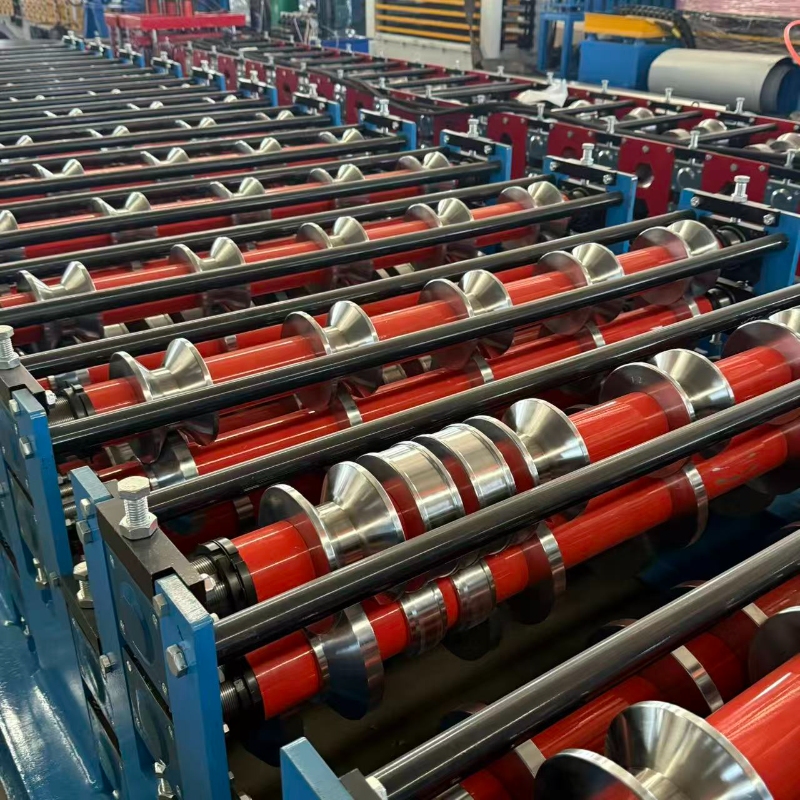
これらのカセットタイプのシグマ母屋ロール成形機には、18 ~ 24 個の成形ステーションがあります。駅が増えると、 成形プロセスがよりスムーズになります。精度も高くなります。これは精度の向上にもつながります。その結果、 残留応力が少なく高品質な製品です。
各ステーションには硬化合金鋼ロールが装備されています。ロールは精密に機械加工され、徐々に形状が変化します。 金属。
「カセット」設計には、多くの場合、事前パンチユニットが含まれています。このユニットは、平鋼ストリップに事前に穴をあけます。 が形成されます。工事の際にボルトやネジを通す穴です。
強力なモーターが機械を駆動します。一般的な電源オプションは 15HP、20HP、または 30HP です。選択は、 材料の厚さと生産速度。
ギアボックスはすべての成形ステーションに同時に動力を伝達します。これにより、完全な同期が保証されます。
最新の PLC はマシンの頭脳として機能します。簡単なセットアップが可能になります。操作も簡素化されます。
HMI タッチスクリーンを使用すると、オペレータは主要な機能を制御できます。生産データを入力し、長さを設定し、 リアルタイムのステータスを監視します。
カセット式シグマ母屋ロール成形機は、高精度エンコーダを搭載し、 長さを切断し、すべての母屋が正確であることを保証します。
材質の厚さ:1.5mm~3.0mm。強力型は4.0mmまで対応可能です。
材料幅: 入ってくるコイルの幅は通常 200mm から 300mm の間です。これは最終的なサイズによって異なります。 シグマ母屋。
降伏強度: 最大 550 MPa までの定格。
生産速度: 動作速度: 15 ~ 25 m/分。
調整の基準: プロファイルの複雑さと材料の厚さ。
切断長さ: 必要に応じて切断長さを設定できます。標準的な最小の長さは約 1.5 メートルです。最大 長さは事実上無制限です。
アンコイラー: 重いスチールコイルを保持する必須コンポーネント。材料をロール成形機に供給します スムーズに。
インフィードガイドテーブル: これはストリップを最初の成形ステーションに正確にガイドします。
ポストカットコンベヤ: このシステムは、母屋をカッターから遠ざけることで、母屋を傷から保護します。それも きれいなスタッキングが可能です。
このカセット式シグマ母屋ロール成形機は、従来の方法よりも効率的です。パフォーマンスも上回ります 他の母屋プロファイル。
カセットタイプの設計により、閉じたセクションが作成されます。これにより、より高い慣性モーメントが得られます。サポートできる C または Z 母屋と比較して、長いスパンにわたってより重い荷重がかかります。
この強度により、屋根サポート間の間隔を広くすることができます。材料の節約と掃除につながります 建築的な外観。
カセット式シグマ母屋ロール成形機は連続稼働します。完成した母屋を 1 回で製造します パスします。これにより、複数の取り扱い手順が不要になります。
生産速度が速いため、大量の注文も迅速に完了できます。ワークショップの生産性が大幅に向上します。
製造される母屋はどれも同一です。ロールフォーミングプロセスにより、最初から完璧な寸法精度が保証されます。 最後までメーター。
この一貫性により、構築プロセス全体が簡素化されます。ビルダーは、すべてのコンポーネントが適合することを確信できます。 完璧に。
本機は生鋼コイルを使用しています。購入するよりも費用対効果が高くなります あらかじめ形成されたセクション。
シグマ母屋はプロジェクト全体のコストを削減します。強度対重量比が高いため、必要な鋼材の量が少なくなります。 同じ構造上の仕事。
ロールを素早く交換することで、一部の機械では異なるサイズの母屋を製造できます。これにより、単一の生産ラインで 複数のプロジェクトに対応します。
PLC は、何百もの異なる製品レシピを保存できます。ジョブ間の切り替えは迅速かつ簡単です。
効率と精度において重要な利点をもたらします。母屋を形成する前に穴を開けます。これ 事前に穴あけを行うと、後で穴あけが遅くなり精度が低下することがなくなります。
この機能により、建設現場での時間と労力が大幅に節約されます。
最新の機械には包括的な安全機能が備わっています。これらには、緊急停止ボタン、安全ガード、障害が含まれます。 検出システム。
自動制御システムはオペレーターの介入を最小限に抑えます。人的ミスの可能性が減ります。
カセット式シグマ母屋ロール成形機で製造される母屋は多用途に対応します。幅広い分野で使用されています 建設プロジェクトの範囲。
これは最も一般的なアプリケーションです。シグマの母屋は倉庫の主要な屋根と壁の支持構造を形成します。 工場や大型小売店など。
高い耐荷重性は、重い屋根シートや断熱材を支えるのに最適です。
航空機の格納庫、スポーツ ホール、展示センターなどの大規模なオープン構造物に最適です。
納屋や小屋などの農場の建物は、シグマ母屋の堅牢な性質の恩恵を受けます。からの重い負荷に耐えることができます。 保管されている穀物や設備。
シグマの母屋は、倉庫や工業用ユニットの中二階を構築するために使用されます。それらは強力で 安定した構造。これにより、追加の収納スペースやオフィススペースが生まれます。
再生可能エネルギーブームはシグマ母屋に依存しています。これらは大規模な太陽光発電施設にとって不可欠なバックボーンを形成し、 屋上のインスタレーション。
コイルから完成した母屋への変換は、連続的な自動化されたシーケンスです。
ステップ 1: コイルをロードする
このプロセスは、アンコイラー上のスチール コイルから始まります。コイルの重量に応じて、単純なマンドレルまたは 電動ユニットを採用。
ステップ 2: 矯正とフィード
完璧な平坦性を確保するために、ストリップはレベリング装置を通過します。このステップでは、曲線や曲がりを削除します。 コイリング工程。
ステップ 3: 事前パンチング (オプションですが共通)
次に、パンチング ユニットが正確にプログラムされた間隔で穴を作成します。間隔は PLC によって制御されます。これ これらの機能を追加するのに最も効率的な段階です。
ステップ 4: ロール成形プロセス
平らでパンチされたストリップがロールフォーマーに入ります。成形プロセスは最初のステーションから始まります。
金属は機械を通過するにつれて徐々に形を整えられます。各ステーションは小規模で正確な処理を実行します。 曲がる。
ストレスのない完璧な形状は、ゆっくりと制御されたプロセスによって実現され、材料の疲労も防ぎます。
ステップ 5: 適切な長さにカットする
母屋が完全に形成されると、前進を続けます。エンコーダは、通過した正確な長さを追跡します。
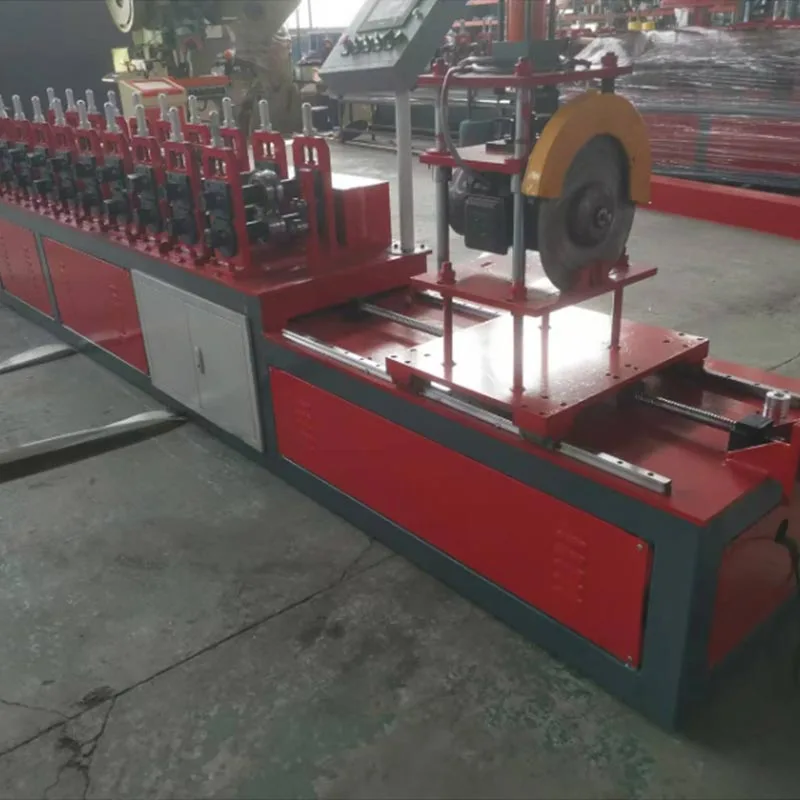
事前に設定された長さに達すると、PLC は信号を送信します。油圧式フライングカットオフシステムが作動します。
カッティングユニットは母屋と同じ速度で移動します。切断を止めることなく、バリのないきれいな切断が可能です。 生産ライン。その後、カッターは開始位置に戻ります。
ステップ 6: 出力とスタッキング
所定の長さに切断された母屋は、出力コンベア上に排出されます。
完成した母屋は自動スタッカーや作業員によって回収され、束ねられて出荷の準備が整います。
このカセット式シグマ母屋ロール成形機は、現代建築の根幹として新たなスタンダードを確立します。それ 比類のない機械工学とスマートなデジタル心臓を組み合わせています。 強度、精度、費用対効果という 3 つの重要な利点をもたらします。これは今日の状況に最適です 高水準の産業プロジェクト。パンチングなどの事前製造ステップをシームレスに含めることができる機能 建設スケジュールを大幅に短縮します。
この投資は、企業の将来を決定する戦略的な決定です。ボリュームの主要な機能を構築します。 品質と競争力。これは間違いなく、先進的な製造業者にとっての基礎的な資産です。
住所
中国河北省滄州市博頭経済開発区No.5路
電話
+86-18031784846
Eメール
WhatsApp
Parfu
E-mail