cnparfu@gmail.com
8618031784846
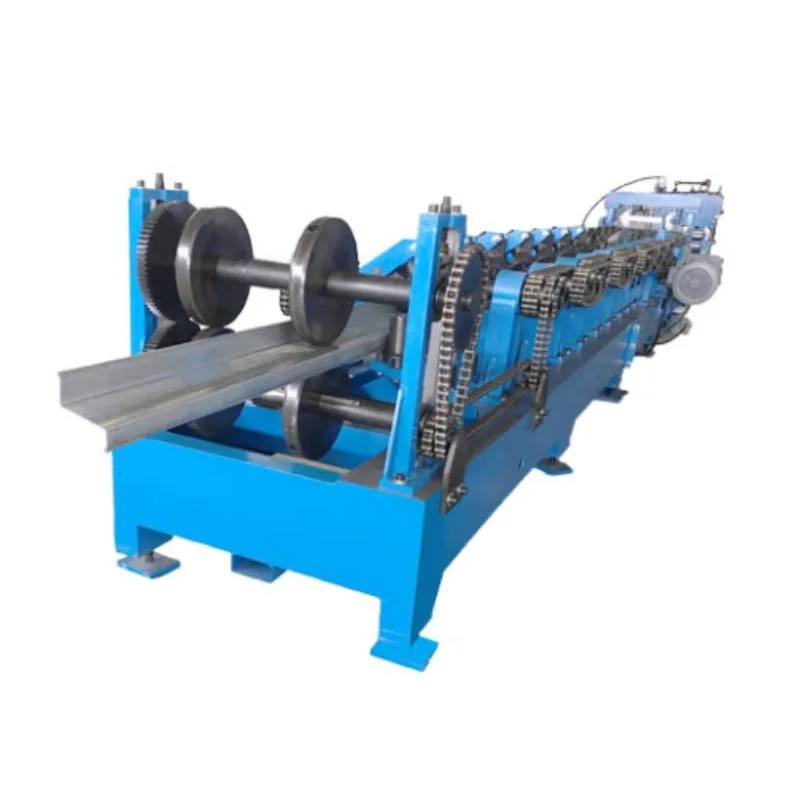
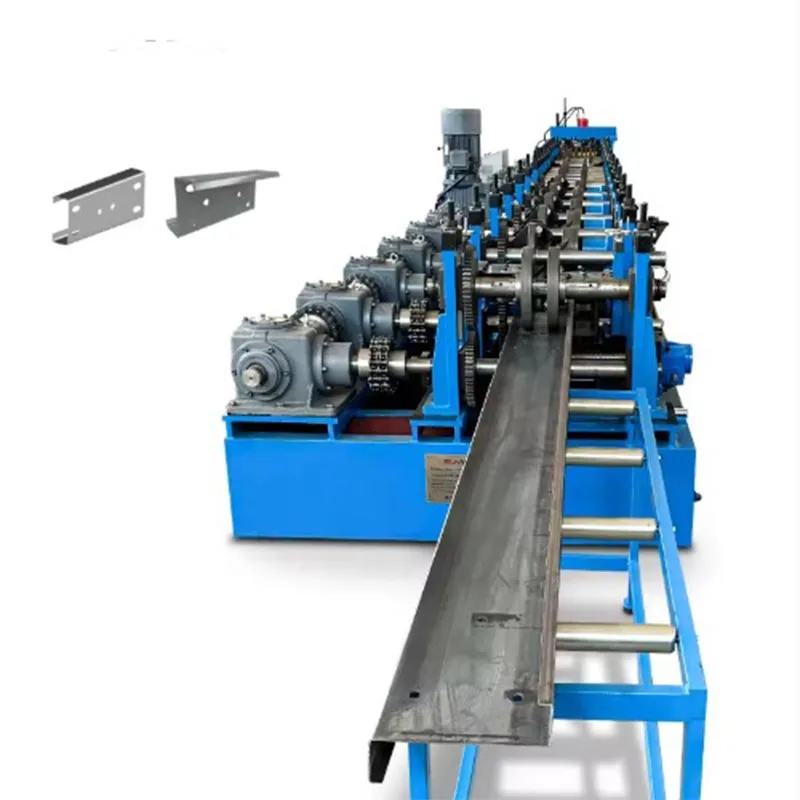
Z母屋は鉄骨構造に不可欠です。これらを製造する自動 Z 母屋ロール成形機は、 多くの業界。
商業および工業用建物:Z 母屋は、大規模な建物の屋根と壁を支えるために最も一般的に使用されます。 建物。倉庫、工場、飛行機の格納庫、ショッピングモールなどで見かけます。彼らの設計により、 それらが重なって表示されます。これにより、長距離にわたる強力な構造が作成されます。
農業用建物: 納屋、倉庫、温室で使用されます。軽量かつ高強度 これらの構造に最適です。
太陽光発電所: 大規模な太陽光パネルの取り付け構造は、Z 母屋に大きく依存しています。自動機械は、 カスタムの長さの長い母屋を作成します。これにより、現場での接合部が減り、設置が迅速化されます。
サポート構造: メザニンフロア、プラットフォームフレーム、および天井システムのサポートとして使用されます。
改修および拡張プロジェクト: カスタムのプロファイルと長さを作成できるため、これらの機械は完璧になります 改修プロジェクト向け。
自動 Z 母屋ロール成形機の仕様はブランドによって異なりますが、主要なパラメータはほぼ同じです。
材料厚さ:1.5mmから3.0mmまでの材料を加工します。ヘビーデューティーモデルは厚さ4.0まで対応可能 mm。
材料幅: 入力コイル幅は通常 900 mm ~ 1250 mm の範囲です。
完成した母屋の高さ: Z 母屋の脚の高さ (「Z」寸法) は 100 mm から 300 mm の範囲です。
フランジ幅: 上部および下部のフランジの範囲は 50 mm ~ 90 mm です。
制作速度: これは重要な指標です。通常、速度は毎分 15 ~ 30 メートルの範囲です。これは、 材料の厚さとプロファイルの複雑さ。
パンチ能力: ボルト穴、サービスホール、スロットの穴あけが可能です。パンチングユニットは力を加えることができます 20トンから50トンまで。
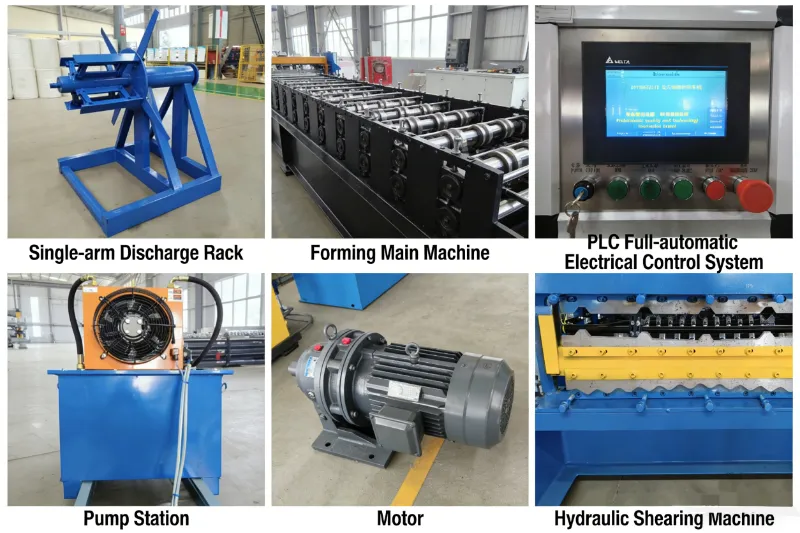
制御システム: 集中型プログラマブル ロジック コントローラー (PLC) およびヒューマン マシン インターフェイス (HMI) タッチスクリーン。 これが手術の頭脳です。
駆動システム:パンチングユニットとカッティングユニット用の高精度サーボモーター。ロール成形用の堅牢なACモーター 駅。
油圧システム: パンチングおよび切断機構に動力を供給します。高圧と安定性を考慮して設計されています。
自動 Z 母屋ロール成形機は、手動および半自動の方法よりも大幅に効率的です。
高い生産効率:連続運転です。この機械は完成した母屋を 1 回のパスで製造します。 これにより、従来の方法と比較して生産量が大幅に増加します。
卓越した寸法精度: 各母屋は同一です。この機械は完全に均一な部品を作成します。これはつまり、 建設中はすべてがスムーズに進みます。
人件費の削減: 1 人または 2 人のオペレーターが生産プロセス全体を管理できます。機械はほとんどを自動化します 労働集約的なタスク。
材料の無駄を最小限に抑える: この機械はコイルストックを使用します。正確な長さにカットしてくれます。システムは大幅に削減します スクラップ材料。これは、プレカットシートを使用する場合に比べて大きな利点です。
運用上の柔軟性: PLC は、数百もの異なる製品プロファイルを保存できます。 1 つの Z 母屋サイズからの変更 他の人への移行は迅速かつ簡単です。これには、HMI 上で新しいプログラムを呼び出すことが含まれます。
統合処理: マシンは複数の操作を同時に実行します。形を整え、パンチし、カットします。 単一の統合サイクルなので、個別のステーションが不要になります。
安全性の強化: 密閉された可動部品、安全ガード、緊急停止ボタンによりオペレーターを保護します。
優れた強度と品質: 冷間圧延成形プロセスにより鋼が加工硬化され、最終強度が向上します。 曲げに沿った製品の強度。
これが出発点です。頑丈なマンドレルが大きなスチールコイルを保持します。油圧アームまたはカンチレバー システム コイルの装填を補助します。自動マンドレルが拡張してコイルを内側から掴みます。ピーラープレートで確実に コイルは機械にスムーズに挿入されます。
最初にストリップを水平にし、完全な平坦性を確保します。これは最終品質の基本となる要件です。
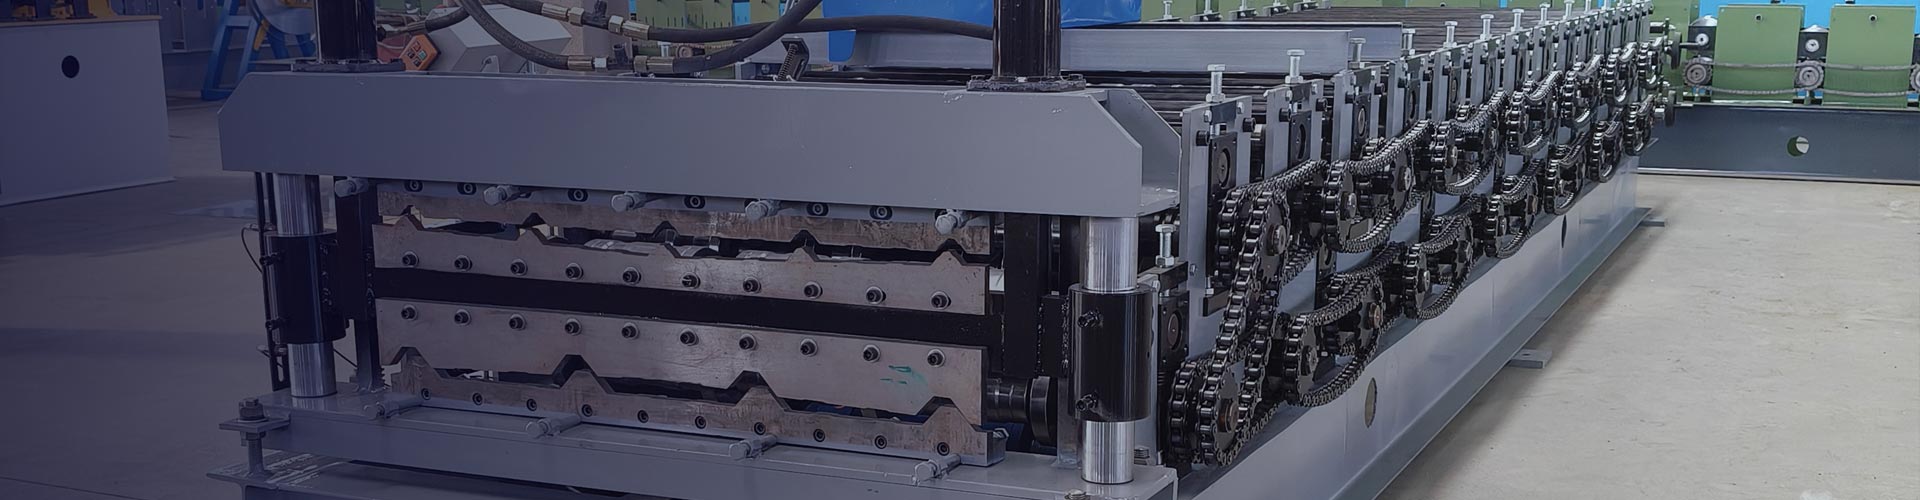
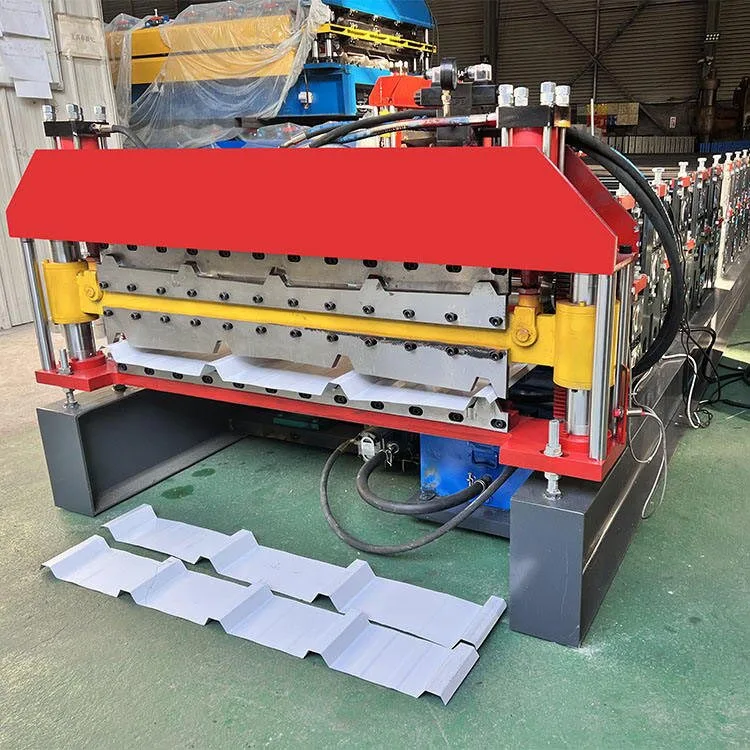
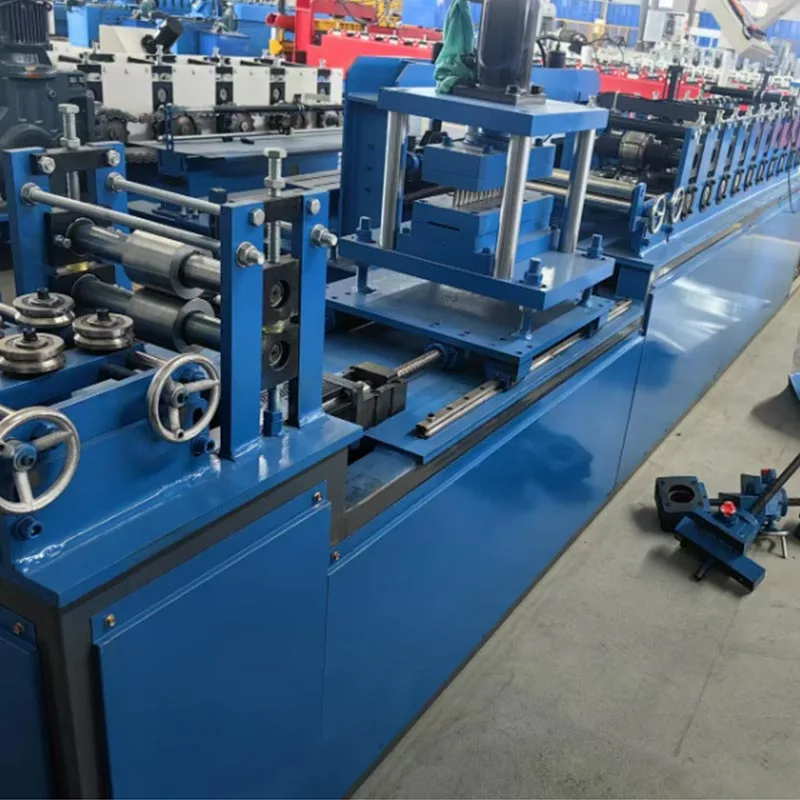
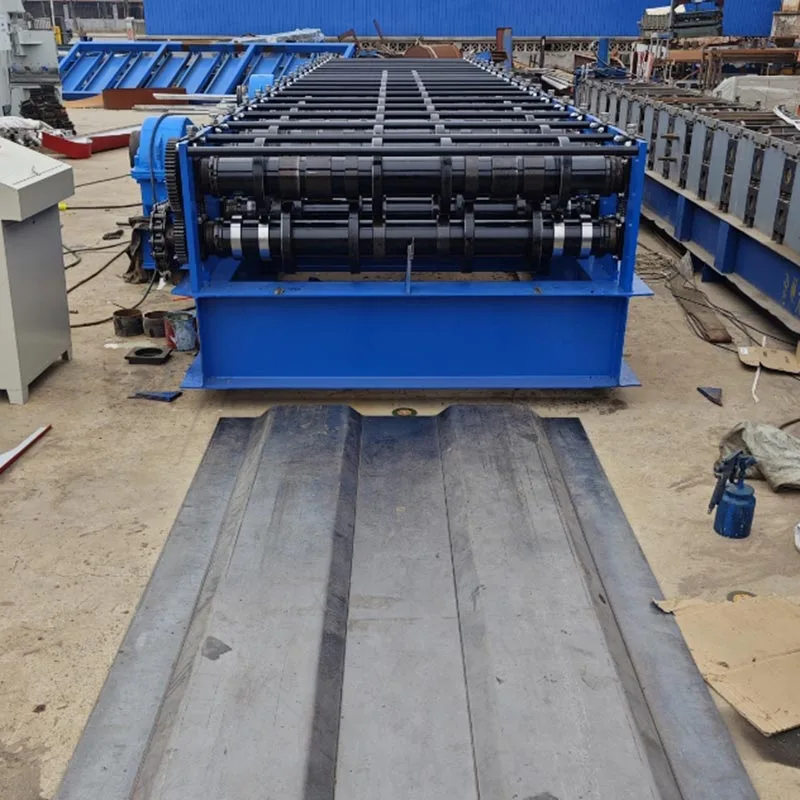
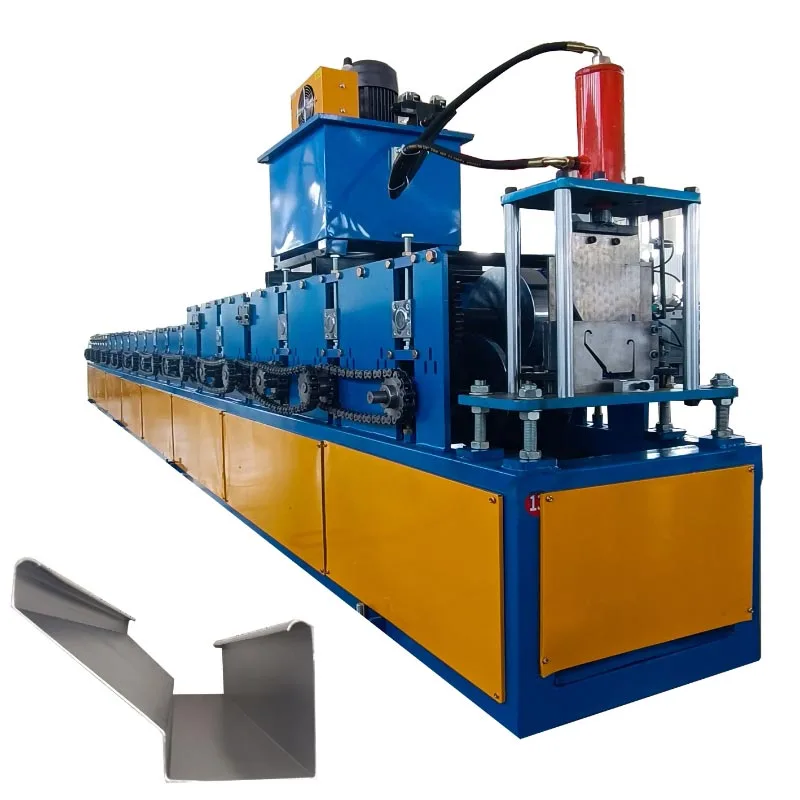
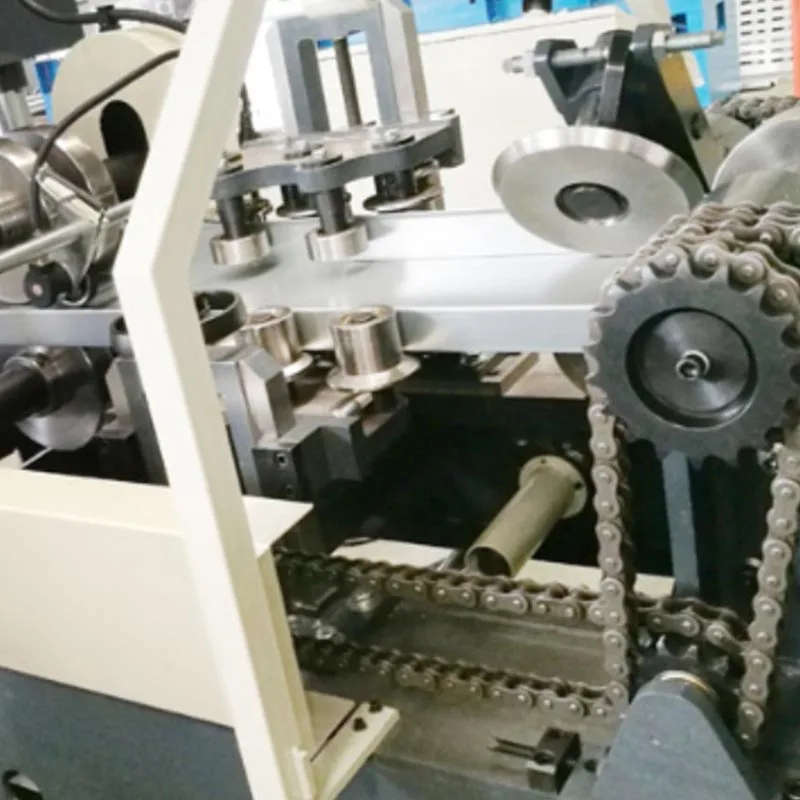
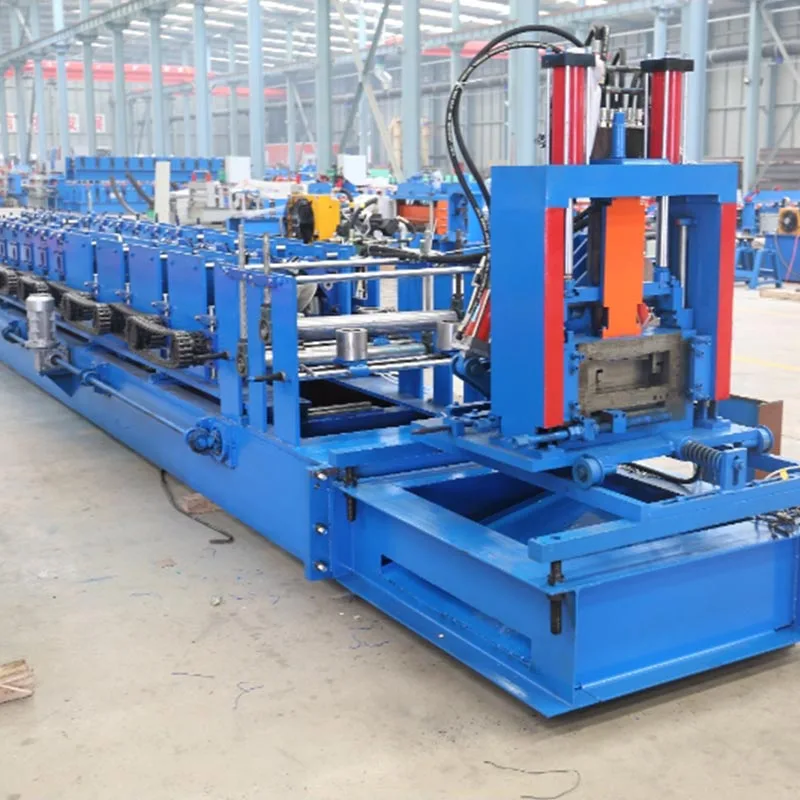
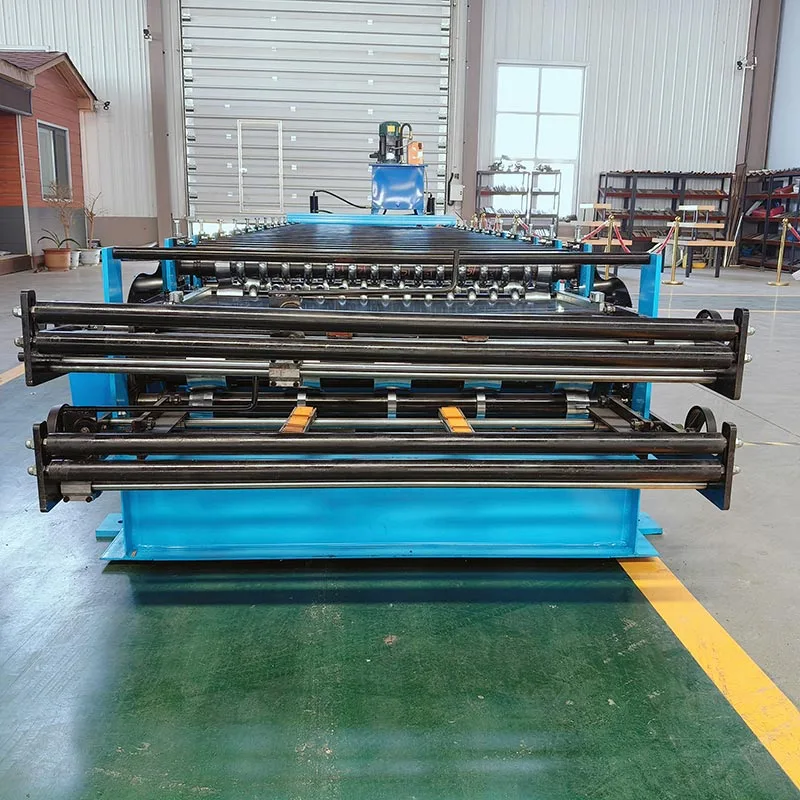
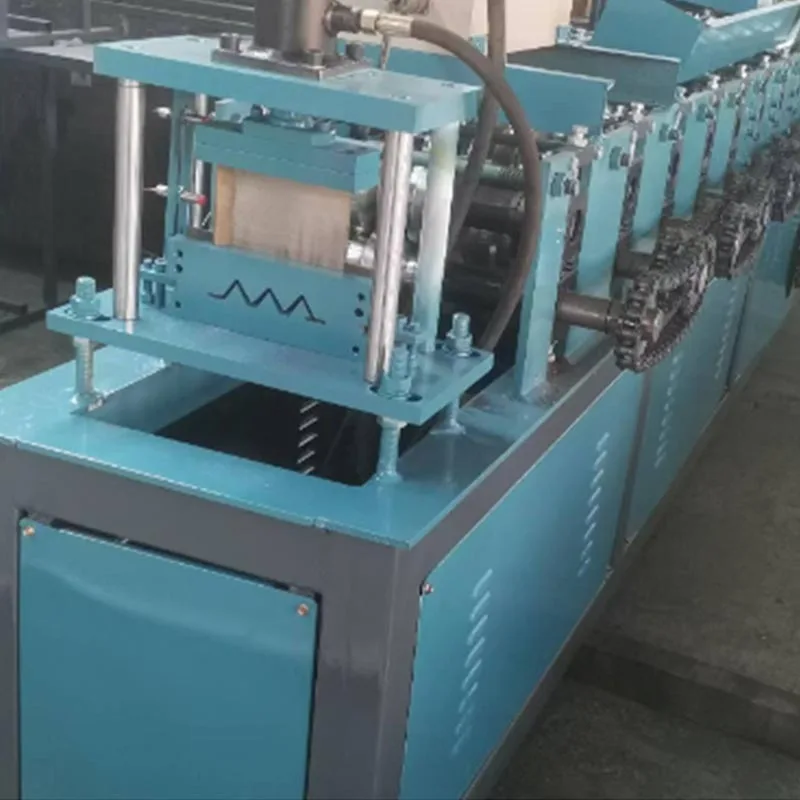
このステーションは機械の心臓部です。これは、頑丈なスタンド上の一連のペアのローラー ダイから構築されます。それぞれ ペアはストリップを最終的な Z 形状に徐々に曲げます。成形スタンドの数は変更できます。典型的なマシン スタンド数は16~22です。より多くのスタンドにより、よりスムーズでより正確な成形プロセスが可能になります。これにより、ストレスが軽減されます。 素材。
このユニットは形成ステーションの後に位置します。高精度サーボモーターで駆動します。
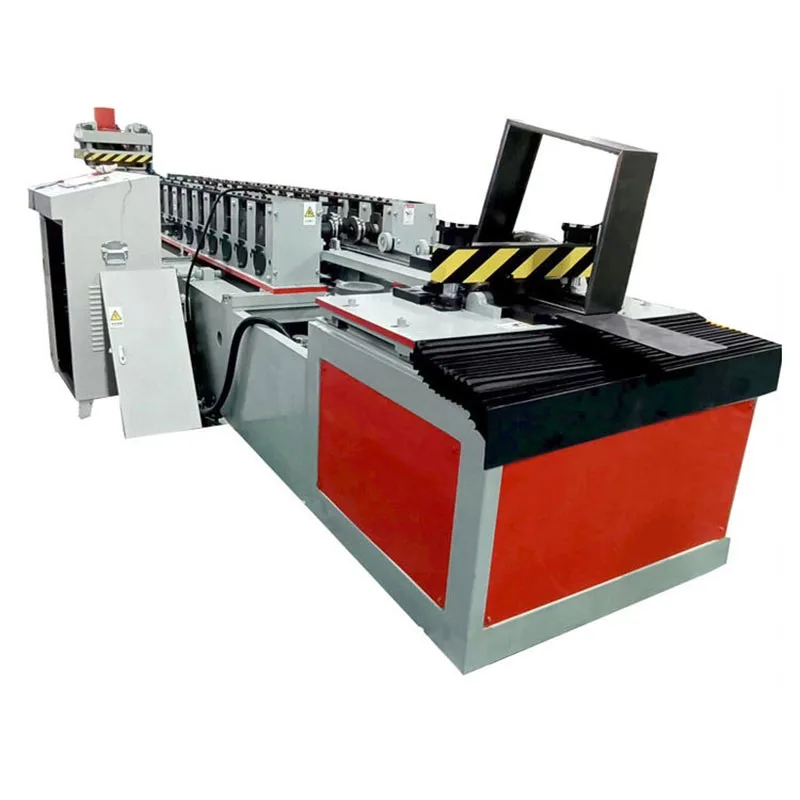
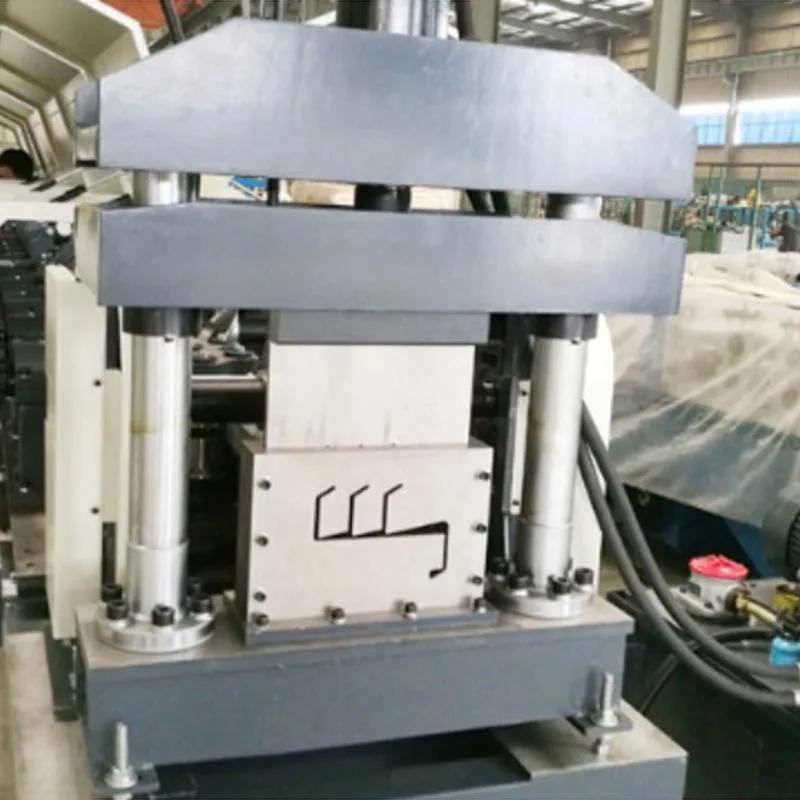
パンチング: 油圧パンチング ユニットは、母屋のウェブまたはフランジに穴を作成します。パンチングパターンが充実している プログラム可能: 丸い穴、長方形のスロット、カスタム形状などの機能を含めることができます。
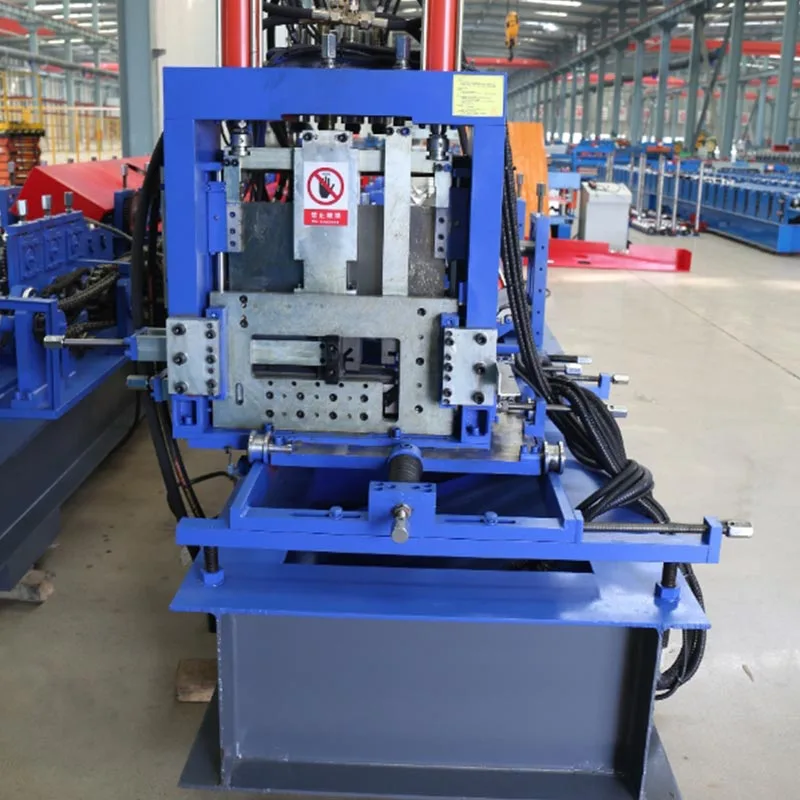
カッティング:フライングカットオフシステムを採用。切削工具は母屋の移動と同期して動きます。それは 生産ラインを止めることなく、きれいでバリのない切断が可能です。切断長さは高精度で PLC にプログラムされています。 精度。
PLC は、自動 Z 母屋ロール成形機の頭脳であり、すべての動作を調整します。すべてのオペレーター制御が行われます 直感的なタッチスクリーン (HMI) を使用して、長さや穴のパターンなどのパラメーターを入力します。このシステムにより、 操作は簡単で、内蔵の診断機能を利用できます。
完成した Z 母屋は機械から搬出されます。自動スタッキング システムにより母屋がきれいに整理されます。 バンドル。これにより、取り扱い、輸送、建設現場への輸送が容易になります。
このプロセス全体は、1 つのシームレスな自動化されたシーケンスとして動作します。
新しいスチール コイルは、天井クレーンまたはフォークリフトを使用してアンコイラーに積み込まれます。マンドレルが拡張してロックします。 コイルを所定の位置に置きます。次に、先端がレベリングユニットに送られます。
ストリップは一組のレベリングローラーを通過します。これらのローラーは正確な圧力を加えて曲率を取り除きます コイル巻きから。平らになったストリップは、ロール成形ステーションに前方に送られます。
鋼帯はフォーマーの各スタンドを通過します。ストリップは一連のローラーステーションを通過します。で 各ステーションで正確な曲げが加えられ、平らなストリップから完成した Z セクションに徐々に進化します。これ 段階的な成形により、材料の完全性が保護されます。
形成された Z 母屋は、パンチングおよび切断ユニットに入ります。
PLC は、プログラムされた穴パターンを作成するようにパンチング ユニットに信号を送ります。穴は正確に正確に作られます 指定された場所。
同時に、フライング カットオフ システムが移動する母屋を追跡します。あらかじめ設定した長さに達すると、カッターが クランプで素材に合わせて移動し、きれいな四角いカットを行います。その後、その出発点に戻ります。 次の作品。
完成した Z 母屋はアウトフィードコンベアに沿って移動します。自動スタッカーがピースを数えてグループ分けします。 決まったサイズの束。次に、完成した束をフォークリフトを使用して取り外します。
自動 Z 母屋ロール成形機は単なる工場設備ではありません。非常に洗練されたものです 生産システム。これは自動化され、正確かつ効率的です。
金属建設会社にとって、この機械は戦略的投資です。生産能力が向上し、 製品の品質を向上させます。また、運用コストも削減され、プロジェクトの多様なニーズに柔軟に対応できます。
このマシンは、信頼性の高いカスタム コンポーネントをオンデマンドで提供することにより、今日のペースの速い環境において決定的な利点をもたらします。 建設業界。それは現代のインフラストラクチャの基礎です。
住所
中国河北省滄州市博頭経済開発区No.5路
電話
+86-18031784846
Eメール
WhatsApp
Parfu
E-mail