cnparfu@gmail.com
8618031784846
主な使用手順は、スリッター機デバッグの準備→給送とフィルムの挿入→パラメータの設定→試作機の実行→正式な生産→シャットダウンと終了です。プロセスに応じて運用することで、スリットの精度と効率を確保できます。
機器の状態の確認:機器の電源、エア源(エア式)が正常であることを確認してください。スリッター機状態は正常で、ブレードに隙間がなく、ブレードシャフトに緩みがなく、すべてのトランスミッションコンポーネントに適切に潤滑されています。
作業エリアの清掃: 機械の周囲のゴミを取り除き、巻き取りエリアと巻き戻しエリアに障害物がないことを確認し、材料の動作に影響を与えないようにしてください。
消耗品や工具の準備:カットする素材(フィルム、紙、不織布など)、巻き取りリール、テープなどを準備し、測定器具(巻尺など)を事前に校正します。
原料の固定:原料ロールを巻き出しリールに固定し、張力を調整して原料ロールがずれることなくスムーズに回転するようにします。
フィルムに通す:機械のガイドローラーの識別に従って、原料の一端をガイドローラー、修正装置、ナイフホルダー、トラクションローラーに順番に通し、最後に巻き取りシャフトに固定します。
位置合わせの調整: 切断中の斜めの切断や不均一な幅などの問題を回避するために、素材のエッジがツール ホルダーの基準線と位置合わせされていることを確認します。
切断幅の設定:要件に応じてツールホルダー間の間隔を調整し、測定ツールを使用して材料の各セクションの幅を確認し、ブレード固定ネジを締めます。
速度と張力を調整する: 素材の特性 (薄膜の伸びやすさ、厚紙に必要な高い張力など) に基づいて、巻き出し、トラクション、巻き取りの速度 (低速から開始することを推奨) と、素材のシワや破損を防ぐ適切な張力値を設定します。
巻き取りパラメータの設定:巻き方(中央巻き、表面巻きなど)を選択し、巻き圧を調整して、緩みなくきれいに巻き取れるようにします。
低速試運転: 機械を始動し、定格速度の 10% ~ 30% で試運転し、材料の走行状態を観察します。
検査と修正:機械を停止させた後、切断材料の幅を測定し、エッジが平らでバリがないことを確認します。ずれがある場合は、ツールホルダーの位置や補正パラメータ、張力などを調整してください。
切断精度と巻き取り平坦度が要件を満たすまで機械テストを繰り返し、その後徐々に速度を上げます。
生産のスピードアップ:試運転の正確性を確認した後、ゆっくりと機械速度を設定値まで上げ、プロセス全体の材料の動作、ツールホルダーの状態、巻き取りの状況を観察します。
定期検査:生産工程中10~15分ごとに検査を行い、材料のズレ、刃の磨耗、巻きの緩みなどの問題に迅速に対処します。
データの記録: 生産速度、出力、通過率、その他のパラメータを記録し、その後の最適化や調整を行います。
通常の停止: 生産が完了したら、まず速度を下げ、材料が完全に巻き取られるのを待ってから、機械の電源とガス源をオフにします。
清掃と整理:丸めた完成品を取り出し、機械上のゴミやほこりを掃除し、刃の研磨や交換が必要かどうかを確認し、装置を清掃します。
安全な保管:原材料と完成品を整理し、工具を所定の位置に戻し、作業エリアの電源を切り、安全を確保します。
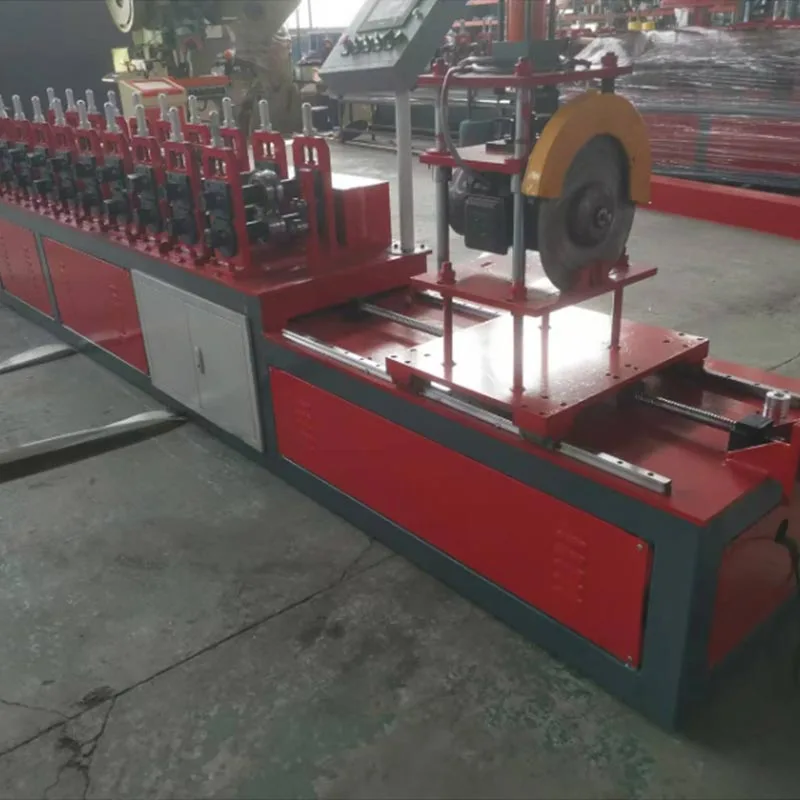
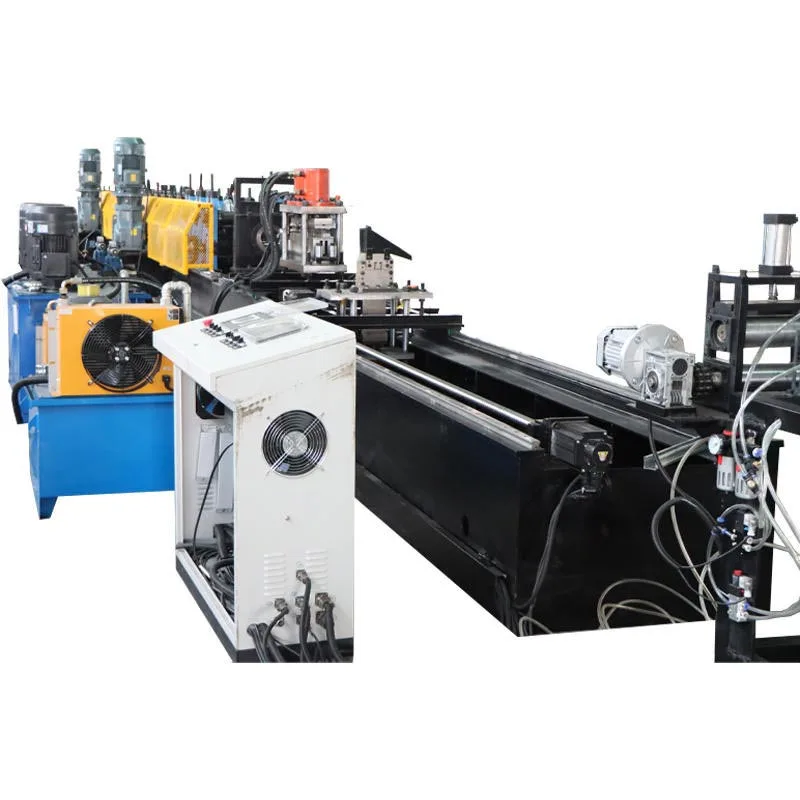
軽鋼キール装置の運転プロセス
サンドイッチ パネル機械は現代の建設現場でどのように効率を向上させるのでしょうか?
WhatsApp
Parfu
E-mail