製品

製品

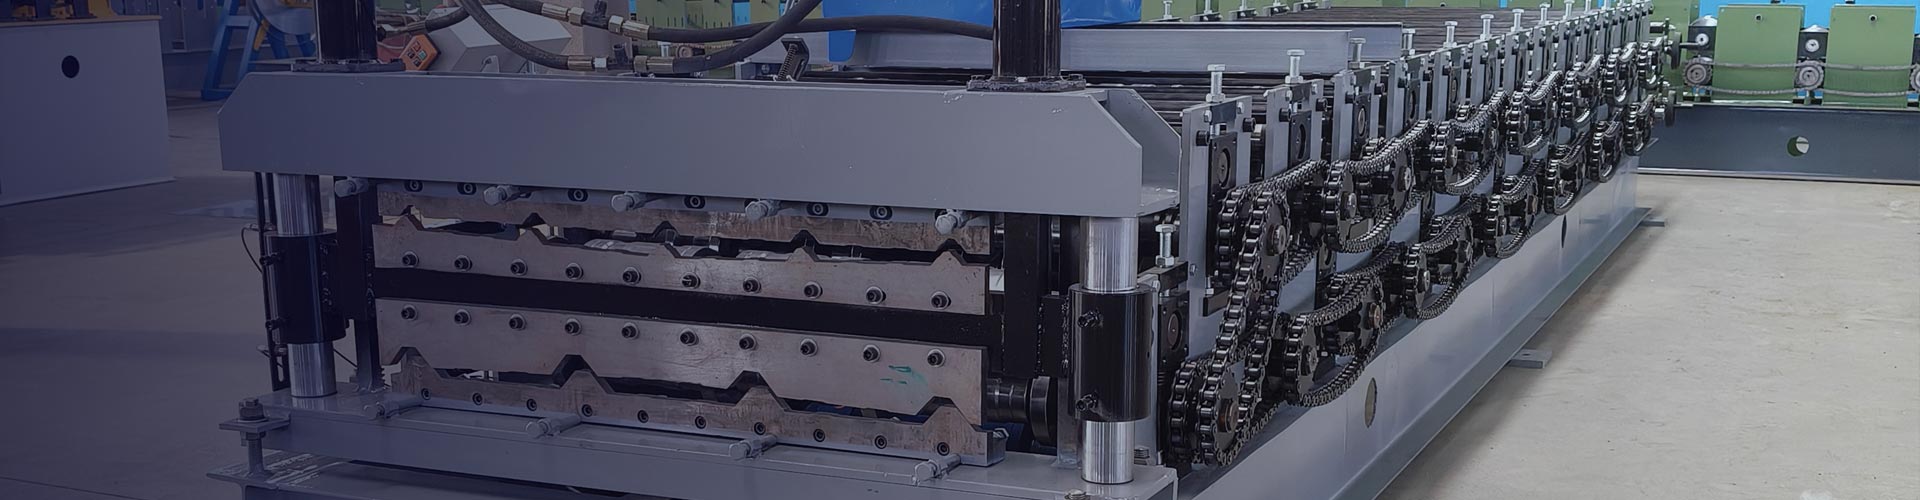
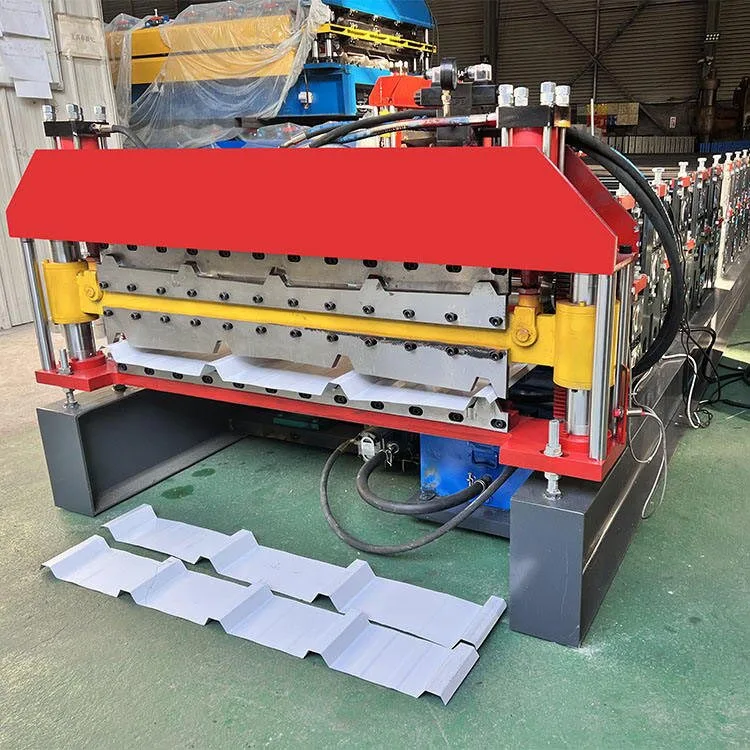
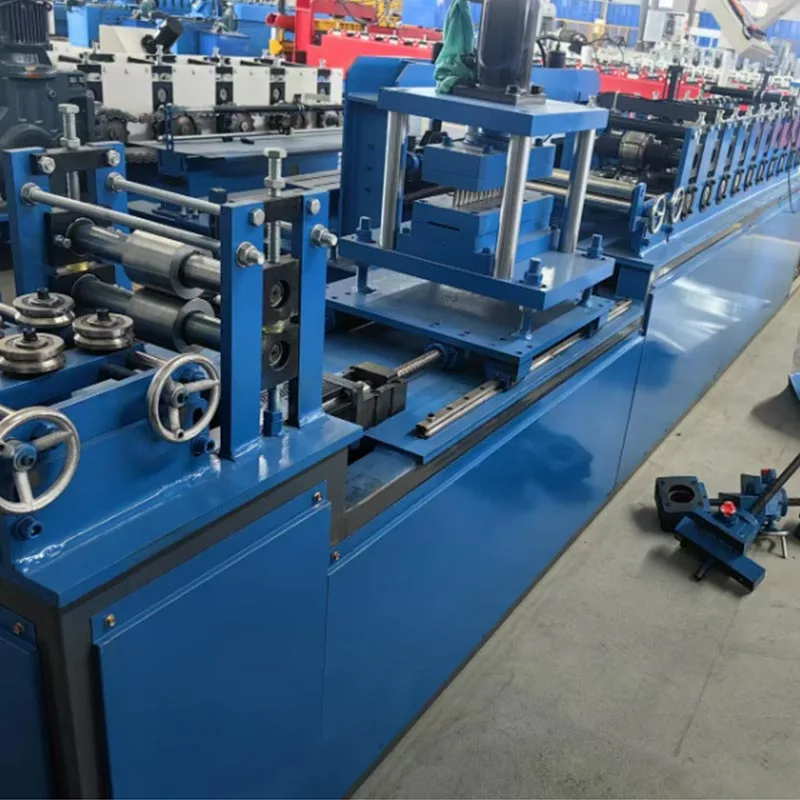
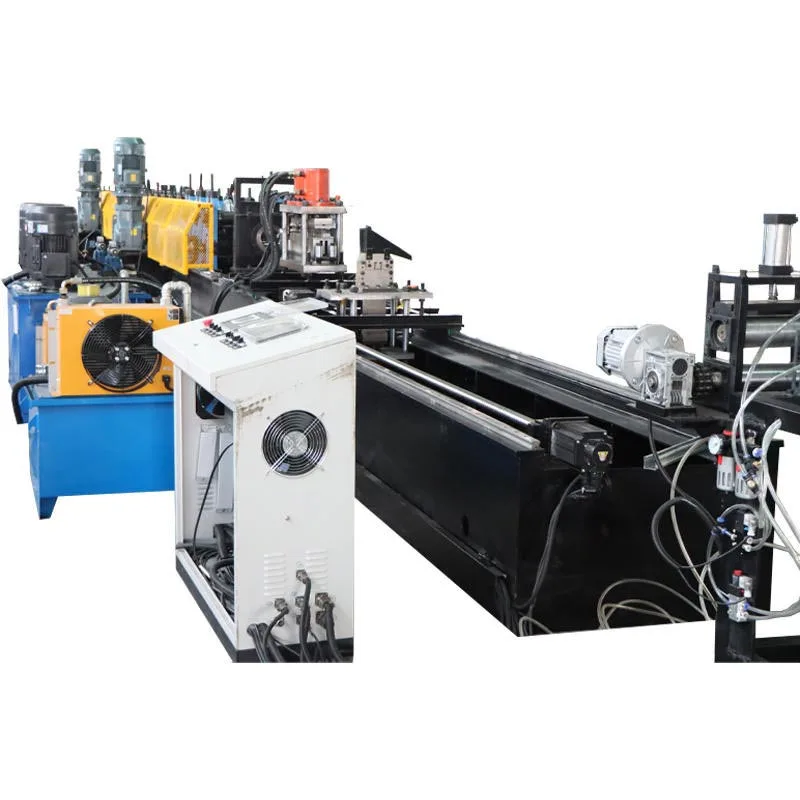
ギアボックス駆動鋼ロール成形機
  • ギアボックス駆動鋼ロール成形機ギアボックス駆動鋼ロール成形機
  • ギアボックス駆動鋼ロール成形機ギアボックス駆動鋼ロール成形機
  • ギアボックス駆動鋼ロール成形機ギアボックス駆動鋼ロール成形機
  • ギアボックス駆動鋼ロール成形機ギアボックス駆動鋼ロール成形機

ギアボックス駆動鋼ロール成形機

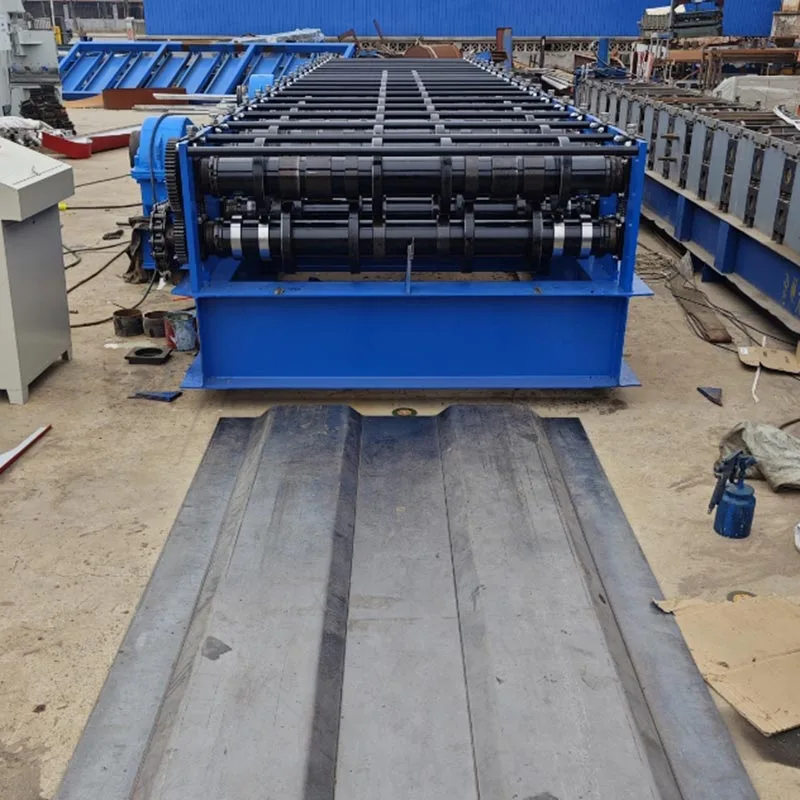
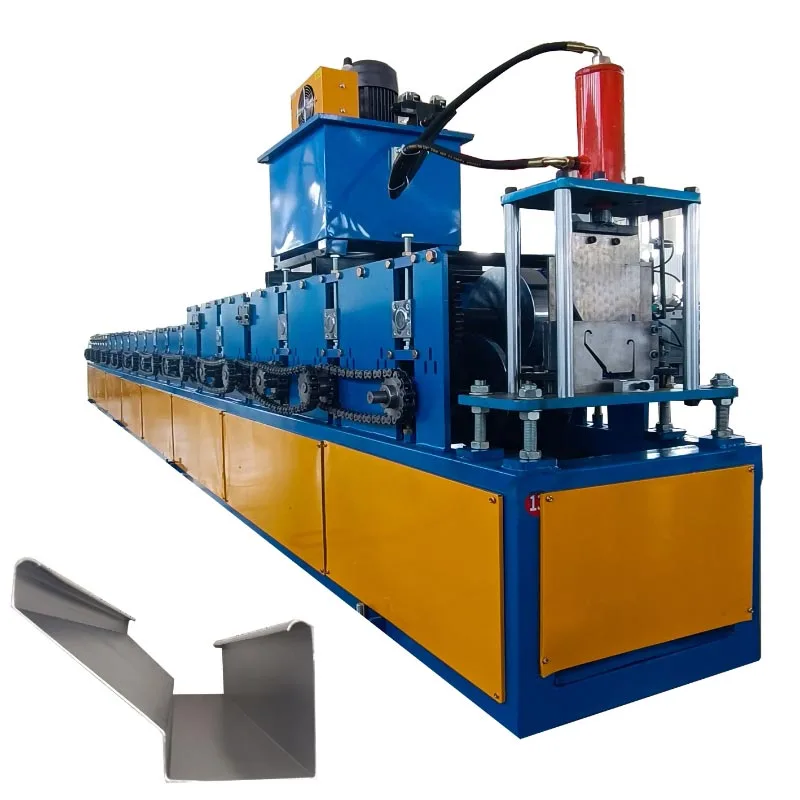
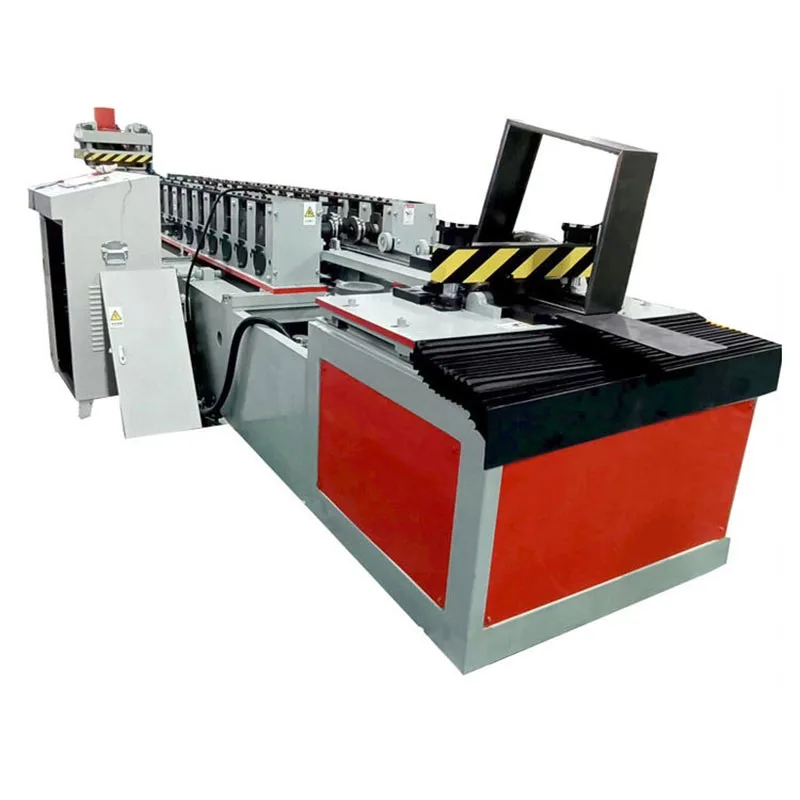
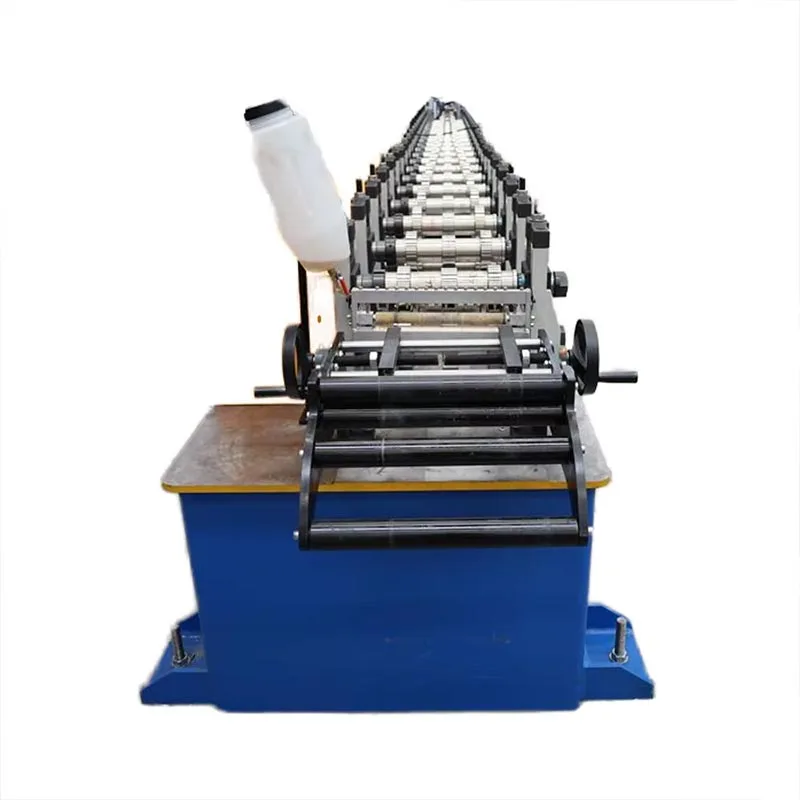
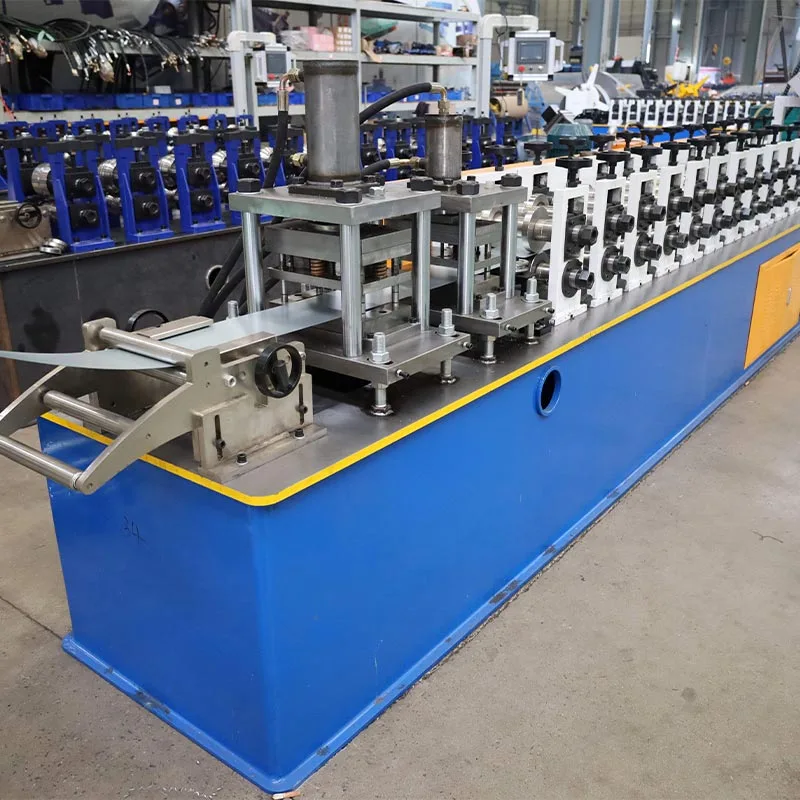
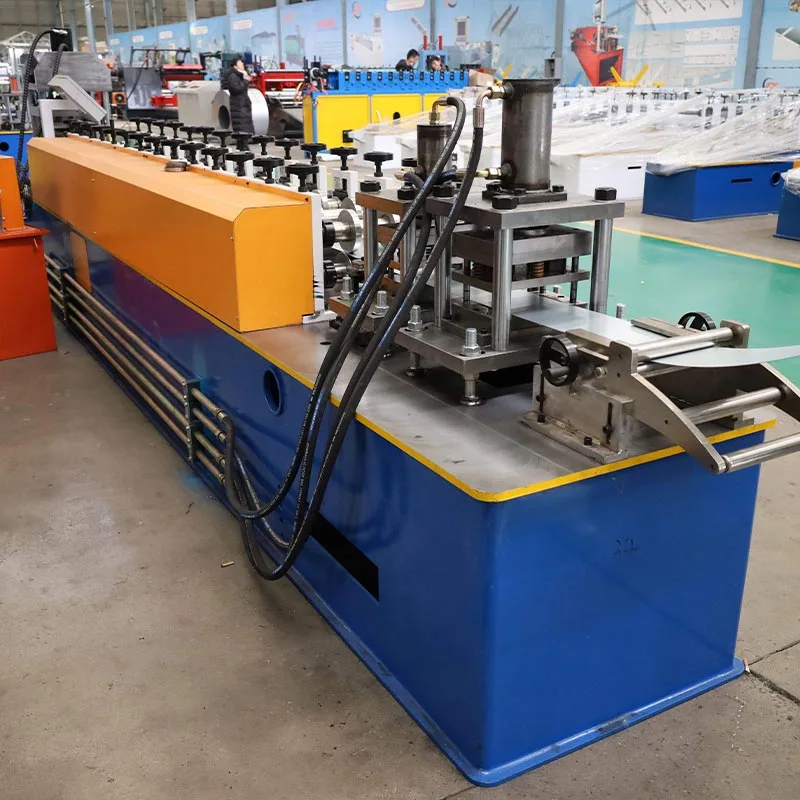
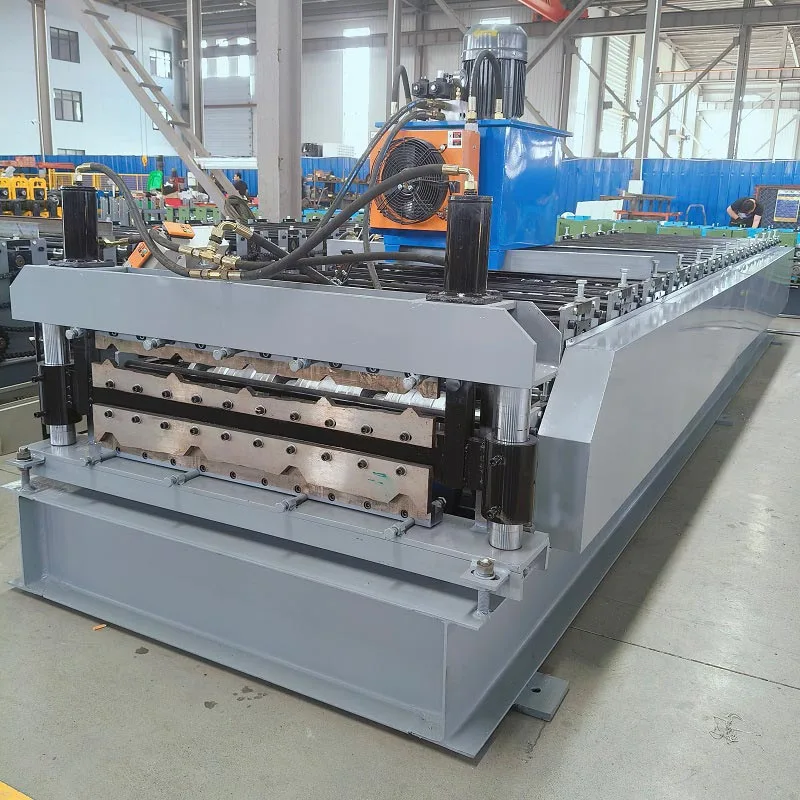
Parfu International Trading Co., Ltd.が製造するギアボックス駆動のスチールロール成形機は、強力な産業用機械です。建設業界で使用されています。生のスチールコイルを加工する機械です。精密な構造部品を製造します。これらの部品は、スチール スタッド、トラック、チャネルと呼ばれます。

それらは現代の建物の骨格、つまり「ドラゴンの骨」を形成しています。このギアボックス駆動のスチールロール成形機は変わります 建設。時間のかかる手作業を、高速な自動生産に置き換えます。

「Gear Box」という名前は、その中核となる駆動システムに由来しています。このシステムは硬化されたギアを使用し、非常に高い強度を実現します。 耐久性とスムーズな操作。これらのギアボックススチールフレームマシンは、重い負荷の下でも長期間稼働できます。 彼らは は、軽量鋼 (LGS) フレーム製造の主力製品です。

仕組みは?

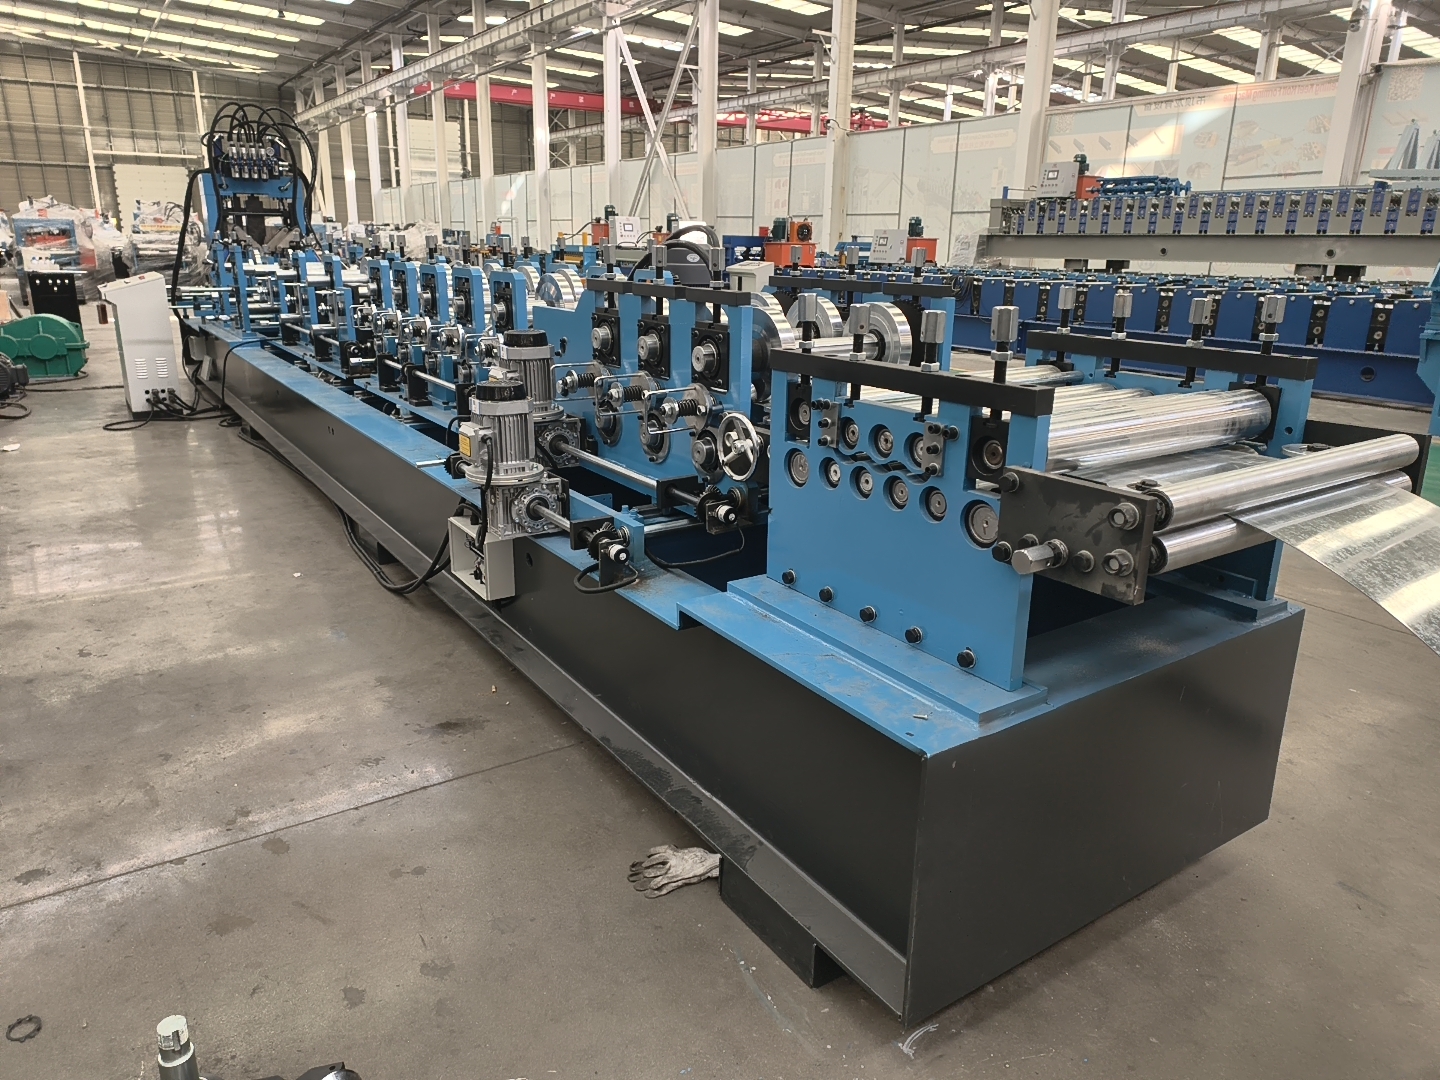
ギアボックス駆動のスチールロール成形機は、ロール成形システムです。連続的かつ自動化された方法で段階的に金属を成形します。 プロセス。このシステムは、原材料を停止することなく完成フレームに変換します。

A. アンコイラー/アンコイラー

これが出発点です。頑丈なデコイラーが大きなスチール製コイルを保持します。コイルをスムーズに巻き戻し、 それを機械に送り込みます。多くのアンコイラーには電動ブレーキが付いています。これにより、一貫した張力制御が保証されます。 餌を与える。コイルが制御不能に解けるのを防ぎます。

B. インフィードガイド&レベリングユニット

このセクションはストリップを機械に導き、最初のカーブを平らにします。次のようにするには、この曲線を削除する必要があります。 最終製品は真っ直ぐで寸法が正確です。

C. 圧延機/成形ステーション

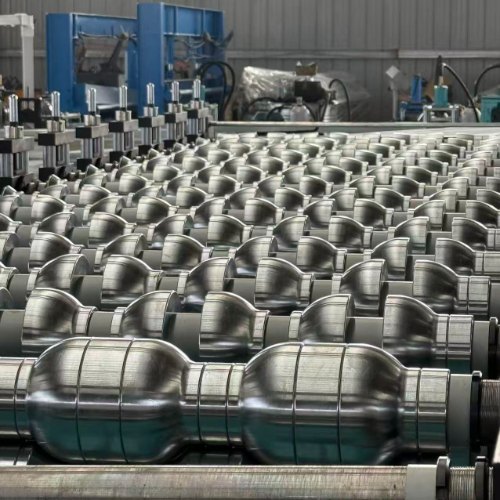
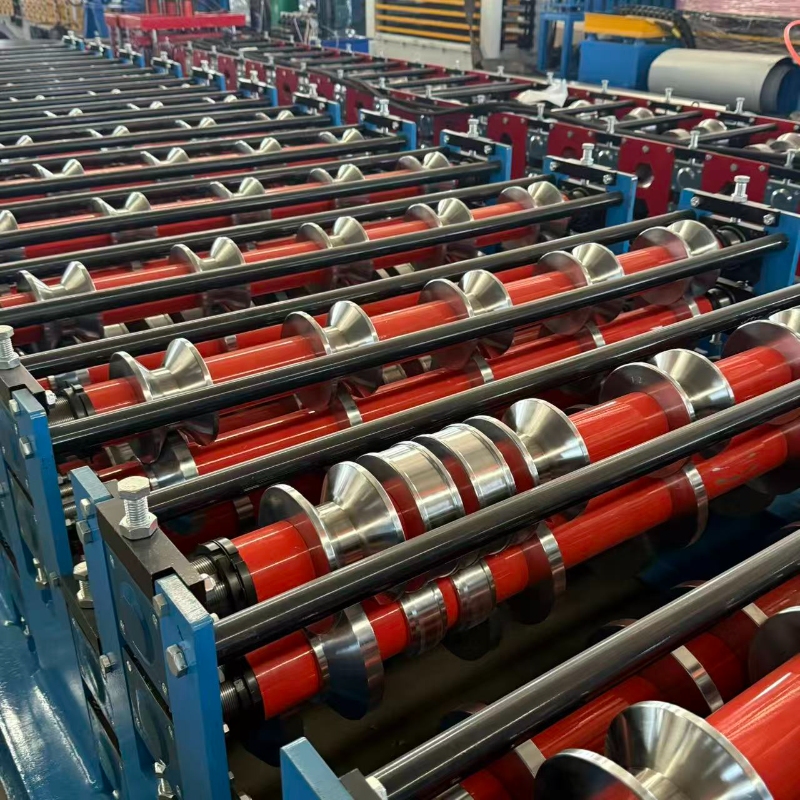
ここが機械の心臓部です。一連の対の回転シャフトで構成されます。これらのシャフトでは、カスタム設計 成形ローラー(またはダイス)が取り付けられています。

順送成形: 鋼ストリップは各対のローラーを通過します。各ステーションは小さな段階的な処理を実行します。 曲がる。最初の数ステーションでエッジにしわが寄り始める可能性があります。後続のステーションでは、金属が徐々に折り畳まれます。 C 字型、U 字型、またはその他の複雑なプロファイル。

ギア ボックス ドライブ: 成形ステーションの各ペアのシャフトは、中央のドライブ シャフトに接続されています。このつながりは、 頑丈なギアボックスによって作られています。ギアはすべてのローラーを完全に同期させます。これにより滑りがなくなり、確実に 一貫した高品質の製品。

D. パンチングおよびノッチングユニット

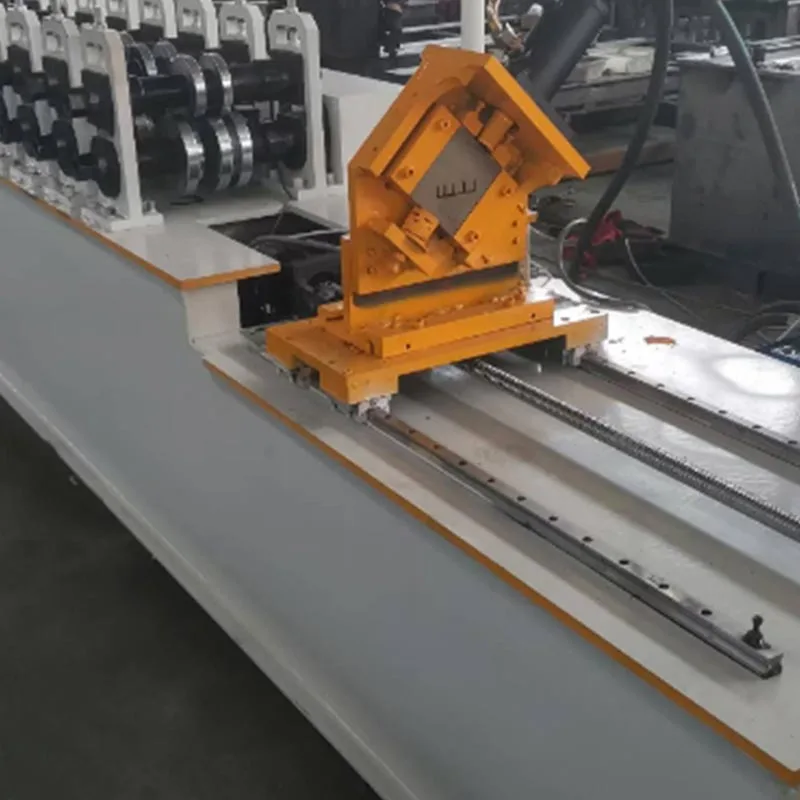
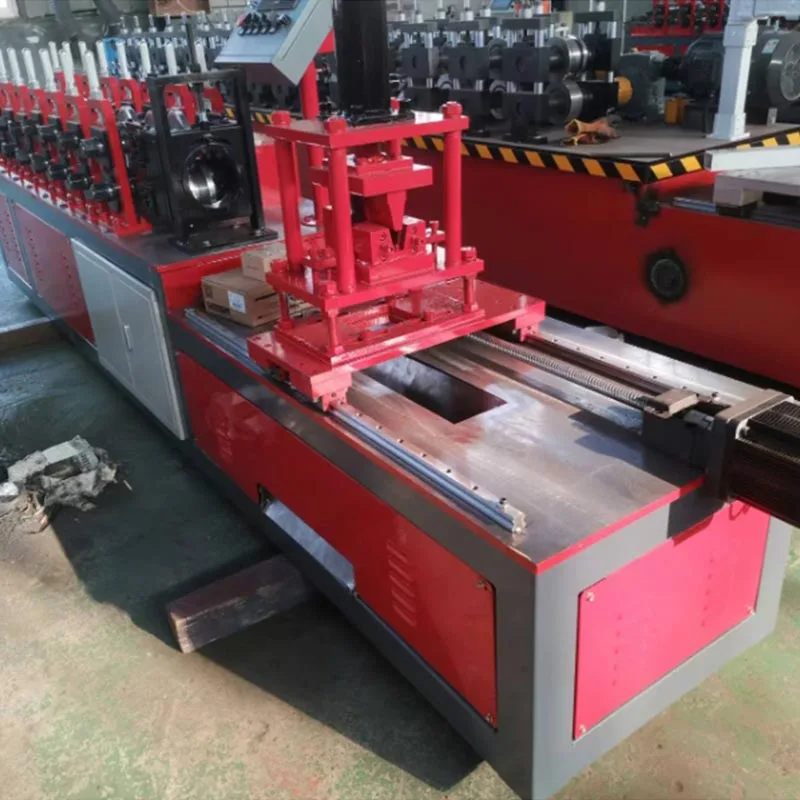
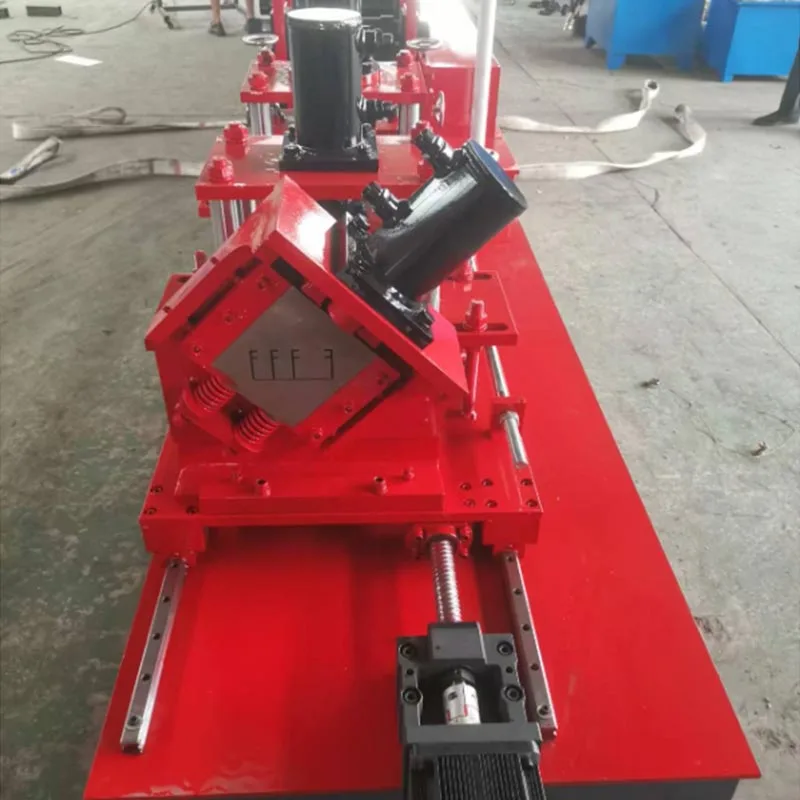
このギア ボックス駆動のスチール ロール成形機には、統合されたパンチング ステーションが含まれることがよくあります。油圧またはサーボ駆動を使用します パンチを使用してスタッドのウェブに穴を開けます。これにより、基本的な形状を超えた重要な機能が追加されます。これらの穴は 電気配線、配管パイプ、機械ダクトなど。ノッチングユニットにより、端の部分を切り取ることができます。 スタッズ。これにより、トラックや他のコンポーネントへの接続が容易になります。

E. カッティングシステム

完全に形成されると、鋼は所定の長さに切断されます。これは、次の 2 つの主要システムのいずれかを使用して行われます。

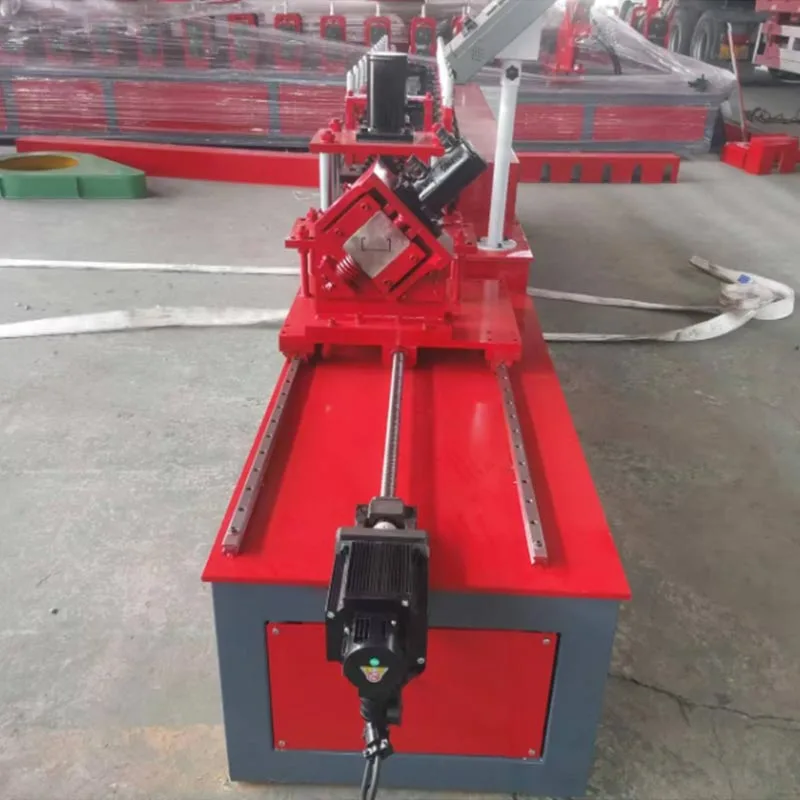
フライングカットオフ:高速システムです。カッティングユニットは、切断中に移動プロファイルと同期して移動します。 カット。その後、開始位置に戻ります。これにより、生産を停止することなく継続的に行うことが可能になります。に最適です 大音量出力。

静的カットオフ: マシンはカットごとに短時間停止します。油圧ハサミまたは鋸を使用して、プロファイルをきれいにスライスします。それは よりシンプルで堅牢なソリューションですが、若干速度が遅くなります。

F. 制御システム (PLC & HMI)

プログラマブル ロジック コントローラー (PLC) はマシンの頭脳です。オペレーターはヒューマン・マシン・インターフェース (HMI) を使用します。 タッチスクリーンですべてをコントロール。オペレーターは次のようなパラメーターを入力します。

プロファイルの種類 (例: スタッド、トラック)、ご希望の長さ、数量、パンチングパターンと間隔

PLC はこれらのコマンドを高精度に実行します。アンコイラー、ローラー、パンチ、カッターを管理します。

G. アウトフィードテーブル/ランアウトテーブル

最終段階では、所定の長さに切断されたピースが機械から搬出されます。その後、きちんと積み重ねられ、準備が整います 梱包や輸送に。

従来のパラメータと仕様

考慮すべき重要な仕様:

材料の厚さ (ゲージ): 適合する鋼の厚さの範囲によって機械の能力を定義します。 通常は 0.4 mm ~ 2.0 mm (約 25 ~ 12 ゲージをカバー)。

材料の幅: このパラメータは、最も深いスタッド フランジの制限を設定します。たとえば、150mm スタッドには次のものが必要です。 コイル幅約300mm。

成形速度: 1 分間に何メートルのプロファイルが生成されるかを示します (mpm)。一般的な速度の範囲は 15 ~ 45 mpm 以上、マシンのパワーと設計に直接影響されます。

ローラーステーション: 成形ステージの数が製品の精度に直接影響します。ステーションが増えるとよりスムーズに、 より複雑なプロファイル。基本的なマシンには 12 ~ 16 のステーションがあります。上級モデルには 20 以上あります。

シャフトの直径と材質: シャフトは強くて硬いものでなければなりません。高品質の機械には固体のハイカーボンが使用されています スチールシャフト。これらは、精度と長寿命を実現するために硬化および研磨されることがよくあります。一般的な直径は 65mm、70mm、 80mm。

ローラー材質: フォーミングローラーは、高級合金鋼を使用することで優れた耐摩耗性を実現します。 (Cr12、Cr12MoV) を HRC 58 ~ 62 に焼き入れます。

メインモーター出力: これは、キロワット (kW) 単位で表した駆動モーターの出力であり、機械のトルクとトルクを決定します。 より厚い材料の処理能力。一般的な定格範囲は 5.5 kW ~ 22 kW 以上です。

制御システム: 制御システムは、PLC (例: Siemens、Mitsubishi) と HMI 画面で構成されます。

パンチ能力: パンチユニットの性能。1 分あたりの最大穴数とパンチングによって測定されます。 力(トン数)。

主な利点

ギアボックス駆動のスチールロール成形機は、手動製造や代替フレームに比べて大きな利点をもたらします。 システム。

非常に高い効率: 1 台のマシンで毎時数百メートルのフレームを量産できます。作業を自動化してくれる 数十人の肉体労働者。

優れた精度と一貫性: 製造されるすべての製品は同一です。これにより人的ミスが排除されます。それは次のことにつながります 現場での組み立てがより迅速、簡単、より正確になります。建物はより真っ直ぐに、より忠実に建っていきます。

驚くべき強度と耐久性: ギアボックス駆動システムは非常に堅牢です。重量物用に設計されており、 産業環境での継続使用。最小限のメンテナンスで長寿命を実現します。

優れた柔軟性: ローラーのセット (「ロールフォーム」) を変更することで、同じ機械で異なるプロファイルを製造できます。 メーカーはスタッドの製造からトラックや側枠の製造にすぐに切り替えることができます。これにより、制作の多用途性が大幅に高まります。

大幅なコスト削減: 初期投資は強力な利益によって相殺されます。機械が劇的に下がります 人件費を削減し、材料の無駄を削減し、プロジェクトの完了を早め、全体的な収益性を高めます。

安全性の向上: 自動化により、作業者が工具を使って鋭利な板金を扱う必要性が軽減されます。これにより、 切り傷、ひずみ、その他の作業場での怪我のリスク。

主な使用シナリオ

これらのギアボックス駆動のスチールロール成形機は、軽量鋼フレームを含むあらゆる作業に不可欠です。

住宅の建設: これらの機械は、内装や部品の製造に一般的に使用されます。 住宅やマンションの外壁、根太、屋根トラスなど。

商業建設: この機械は、室内パーティション、天井グリッド、およびその他のコンポーネントの製造に最適です。 オフィス、ホテル、病院、学校などの商業ビルの外部カーテンウォール。

産業建設: 倉庫、工場、その他の大規模な産業構造物を長期間にわたって建設する場合 スパンときれいなラインが必要です。

冷間成形鋼 (CFS) 製造プラント: これらが主要な顧客です。同社は以下を専門としています 建設業界向けのプレハブ壁パネル、トラス、その他のコンポーネントの製造。

モジュラーおよびプレハブ構造: これは成長分野です。機械で作られた部品の精度は完璧です パネルが工場で構築され、現場で組み立てられるオフサイトのモジュラー構造の場合。

制作ワークフロー

原材料から最終製品までのプロセスは、合理化された連続的な流れです。

ステップ 1: 注文とプログラミング

オペレーターは、プロファイル寸法、長さ、数量、パンチングを含むすべての注文仕様を転送します。 パターン - HMI 画面を使用して、発注書からマシンの PLC に直接入力します。

ステップ 2: 材料のロード

フォークリフトでデコイラーにコイルを積み込んだ後、オペレーターは先端をレベリングユニットに送り込み、 最初の成形ローラーに入れます。

ステップ 3: マシンのセットアップ (ロール交換 - 必要な場合)

別のプロファイルに切り替えるには、オペレータがシャフトの成形ローラーを変更する必要があります。このプロセスは、 切り替えの中で最も時間のかかるステップを表します。最新の機械は、このプロセスをできるだけ早く行うことを目指しています。 可能です。

ステップ 4: 成形とパンチングのプロセス

オペレーターが機械を始動します。アンコイラーは鋼帯を供給します。成形中、パンチングユニットは 同時に事前にプログラムされた穴を作成します。

ステップ 5: 適切な長さにカットする

完全に形成され、打ち抜かれたプロファイルは、切断システムに到達します。フライングカットオフシステムがプロファイルに合わせて動き、 きれいにカットし、開始位置に戻ります。このプロセスは継続的です。

ステップ 6: 出力とスタッキング

完成した部品は搬出され、積み重ねられ、束ねられ、ラベルが貼られて出荷の準備が整います。

ステップ 7: 品質管理

一貫した品質を保証するために、作業者は寸法、形状、穴の位置を定期的にチェックします。 仕様。これにより、継続的な機械の校正と規格への準拠が保証されます。

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

ホットタグ: ギアボックス駆動鋼ロール成形機
お問い合わせを送信
連絡先情報
ロール成形機、サンドイッチ パネル マシン、ロール成形機付属品の価格とプロジェクト情報を入手するには、パルフにお問い合わせください。 24時間以内の返答を保証いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。プライバシーポリシー
拒否する受け入れる