製品

製品

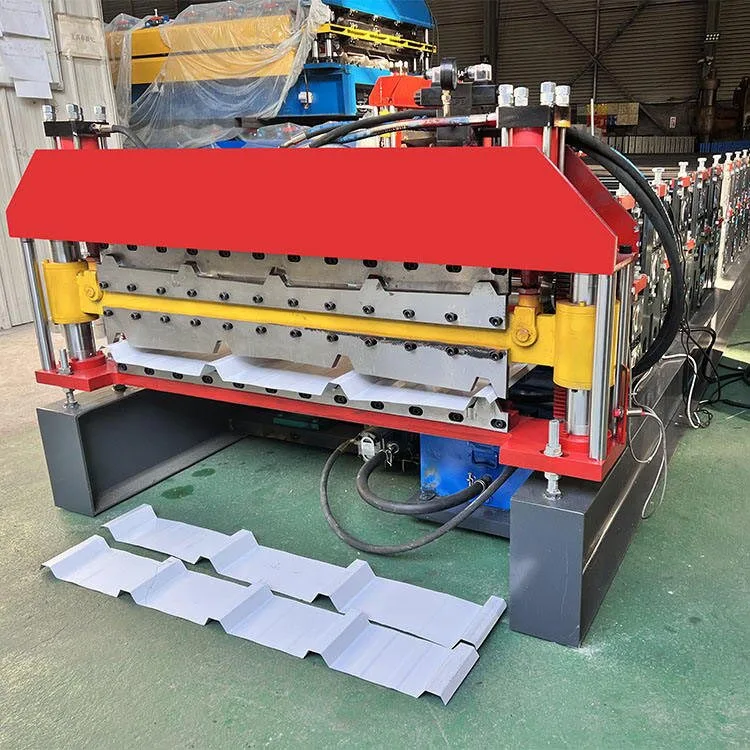
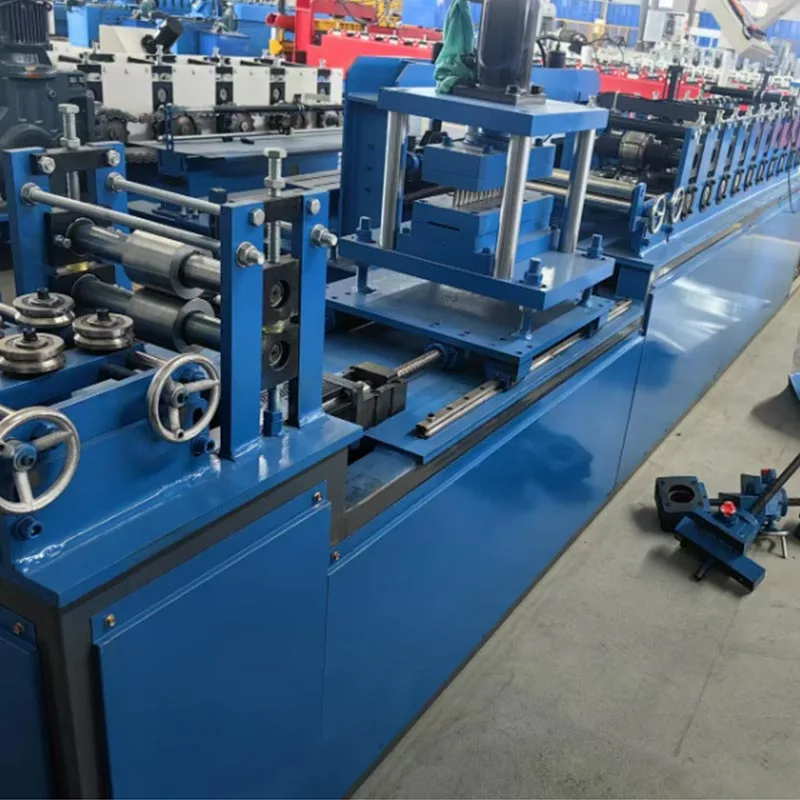
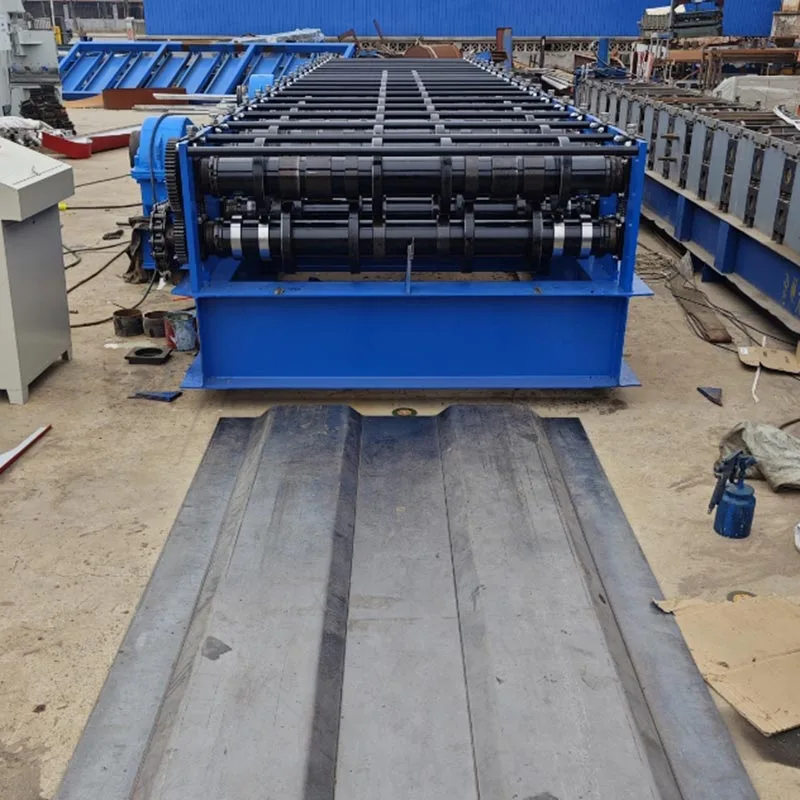
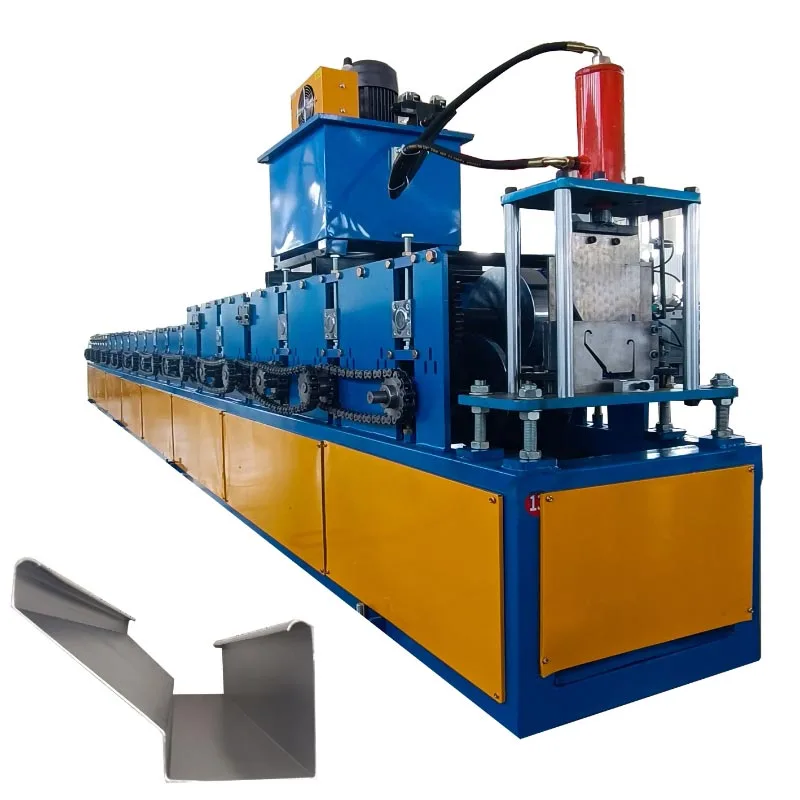
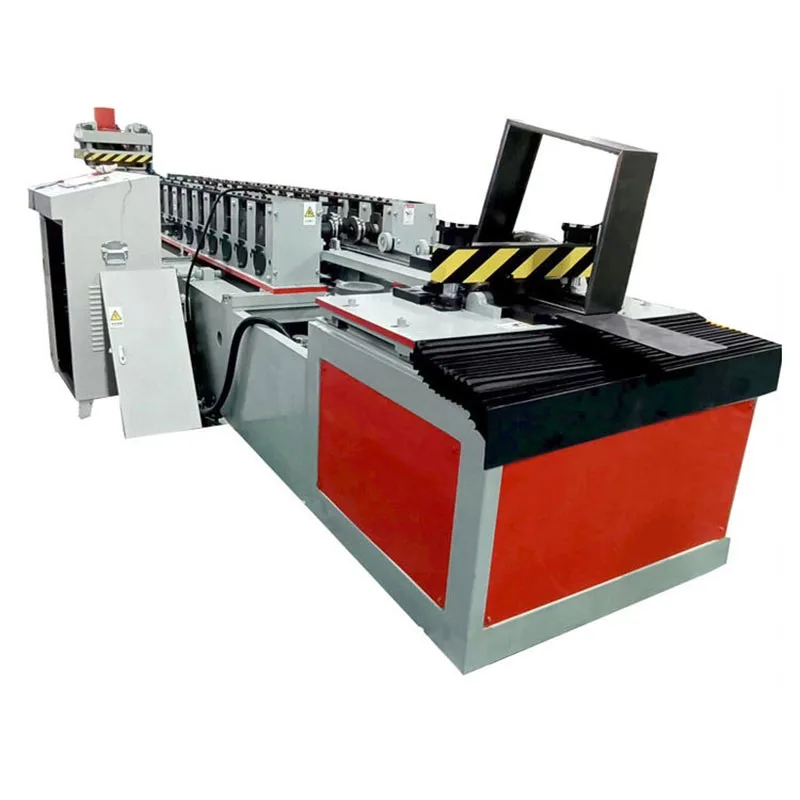
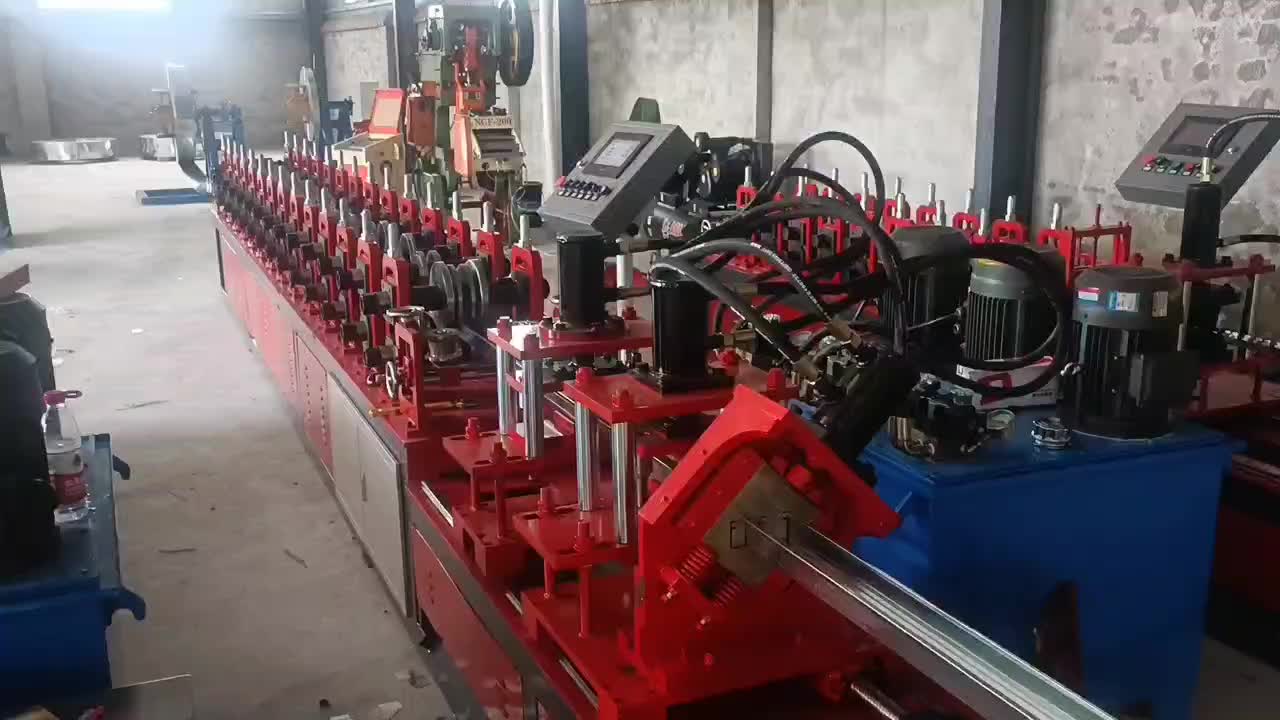
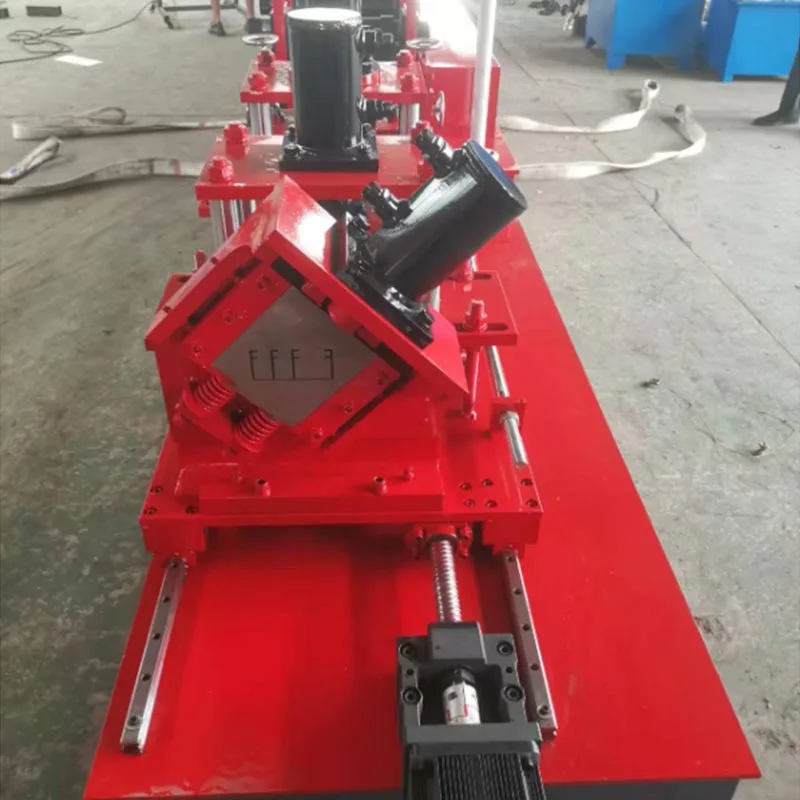
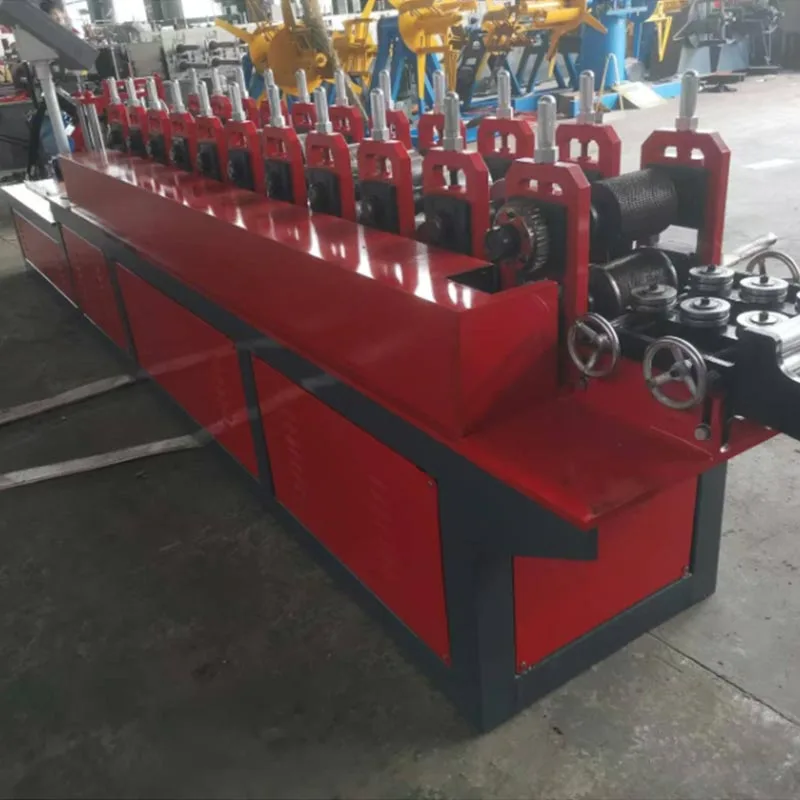
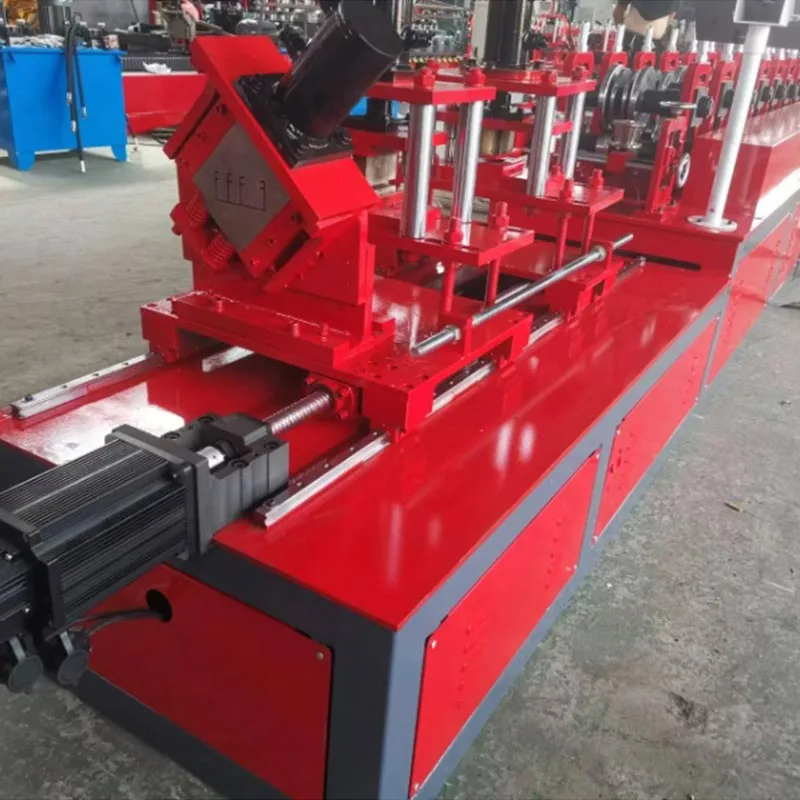
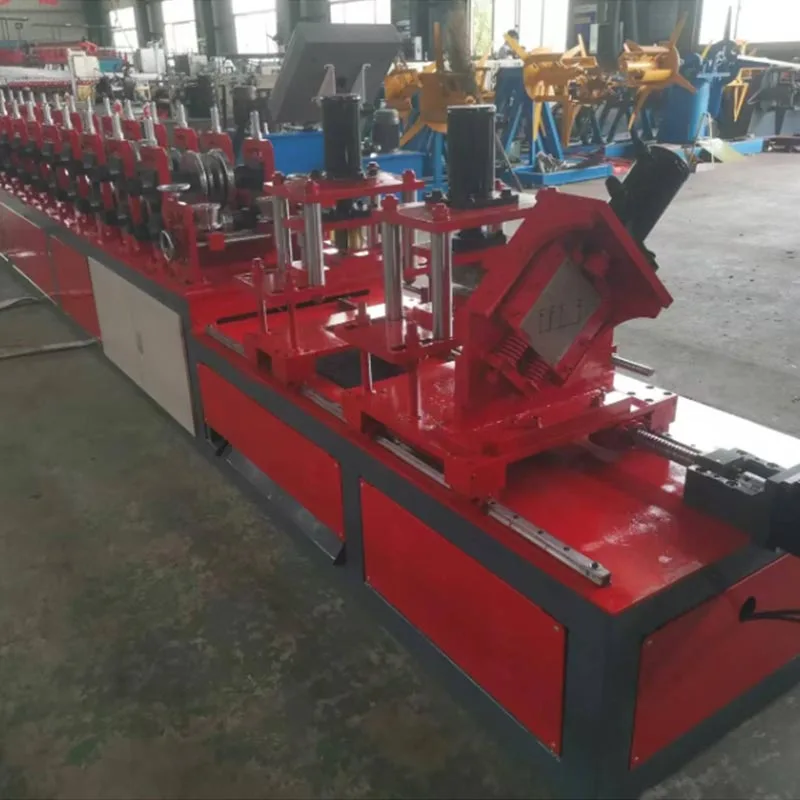
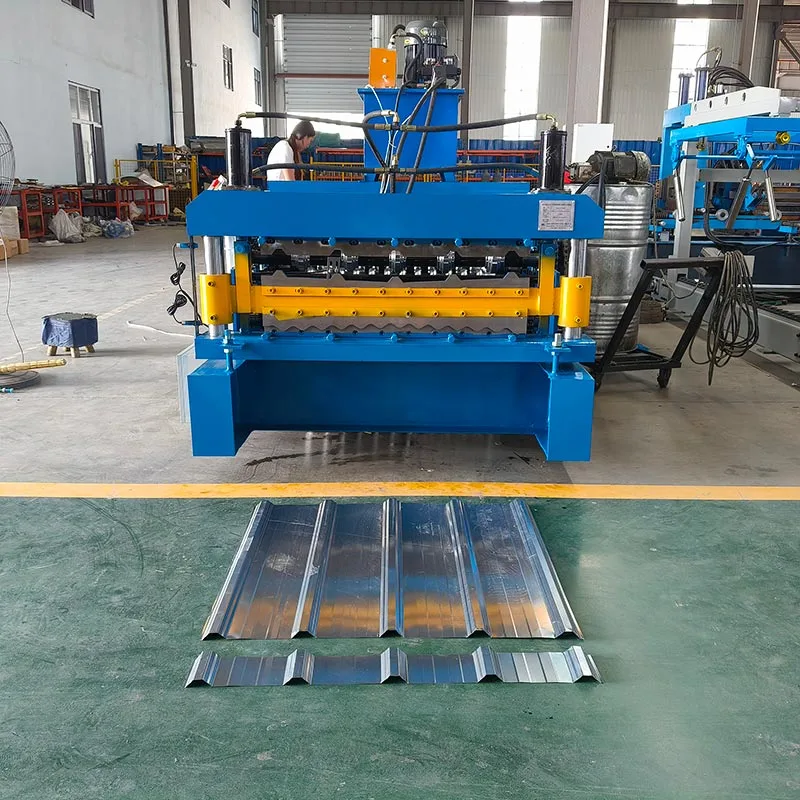
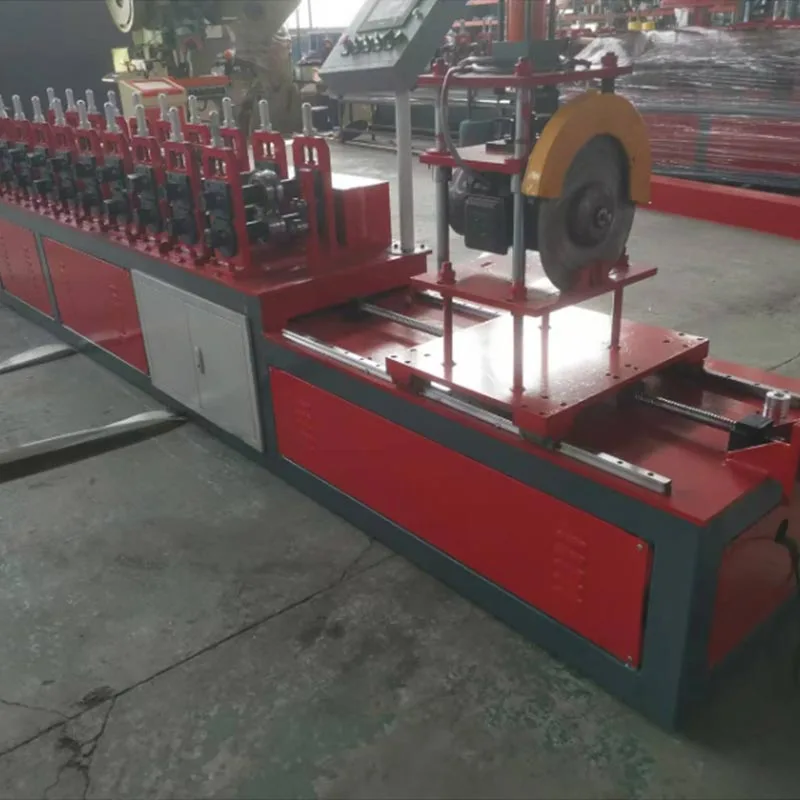
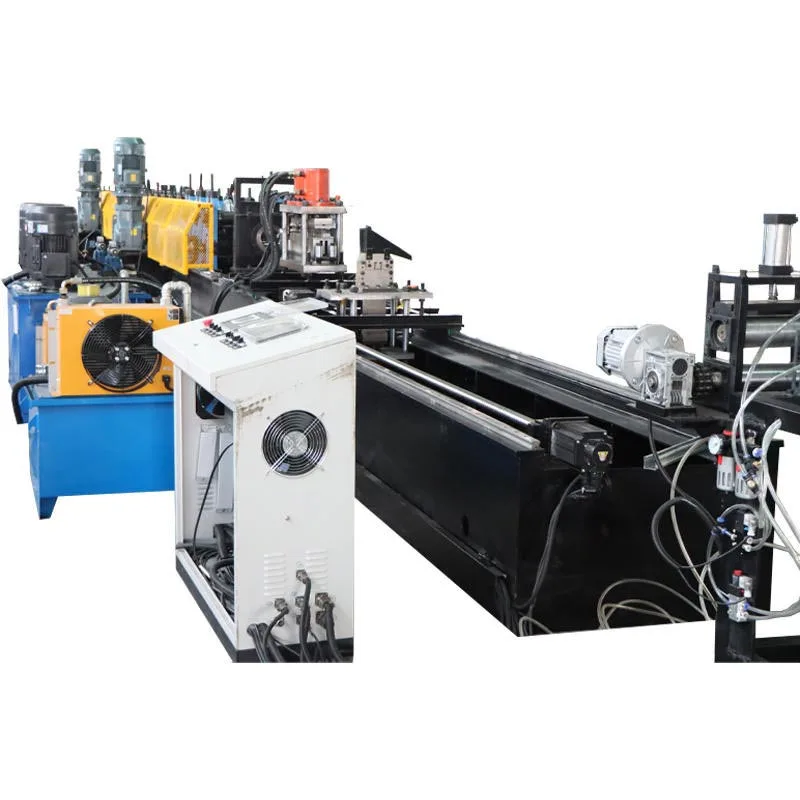
軽量鋼キールマシンツーインワンマシン
  • 軽量鋼キールマシンツーインワンマシン軽量鋼キールマシンツーインワンマシン
  • 軽量鋼キールマシンツーインワンマシン軽量鋼キールマシンツーインワンマシン
  • 軽量鋼キールマシンツーインワンマシン軽量鋼キールマシンツーインワンマシン
  • 軽量鋼キールマシンツーインワンマシン軽量鋼キールマシンツーインワンマシン

軽量鋼キールマシンツーインワンマシン

Parfu International Trading Co., Ltd.が製造する軽量鋼キールマシンツーインワンマシンは、先進的な産業機器です。建設業界向けに設計されています。この機械は 2 つの重要なフレーム コンポーネントを製造します。これらは垂直スタッドとトラック (トップ アンド ボトム ランナー、または天地キールとも呼ばれます) です。

従来、これらのプロファイルには 2 台の個別のマシンが必要でした。この新しいツーインワンシステムは両方の機能を兼ね備えています。それ です 非常に効率的で省スペースなソリューションです。軽量鋼キール マシン ツーインワン マシンは、これらのコンポーネントを次の材料から成形します。 コイル状の 亜鉛メッキ鋼帯。高い精度とスピードで動作します。

この機械は、現代の乾式壁や軽量鉄骨フレームの建設に不可欠です。それ 助けます 壁や天井の骨組みを作成します。その統合された設計は、建築における重要な前進を表しています。 材料製造。

詳細な説明

軽量鋼キール マシン ツーインワン マシンは、完全なロール成形システムです。単純な機械ではありません。プロセス アンコイラー(ペイオフスタンド)から始まります。その役割は、原料コイルを保持し、スムーズに原料コイルを供給することです。 生産ライン。

A. これが出発点です。 

原料の大きなコイルを保持します。材料は通常、亜鉛メッキ鋼板です。アンコイラーは、 スムーズかつ一貫して機械に取り込みます。ブレーキ機構が付いている場合が多いです。これにより、コイルの損傷が防止されます。 展開が早すぎます。

B. ガイドとレベリング装置

このユニットは、鋼帯の曲がりを修正し、ねじれを取り除きます。成形前に材料を平らにします プロセス。これはまっすぐで正確な製品を作るために不可欠です。

C. サーボ駆動アンコイラー (オプションだが共通)

これは洗練された給餌システムです。サーボモーターを採用し高精度な制御を実現します。素材を引っ張ります 正確な長さで前進します。これは長さに合わせて切断するプロセスに不可欠です。すべてのスタッドとトラックピースを保証します 指定された長さと同じです。

D. メインロール成形ステーション

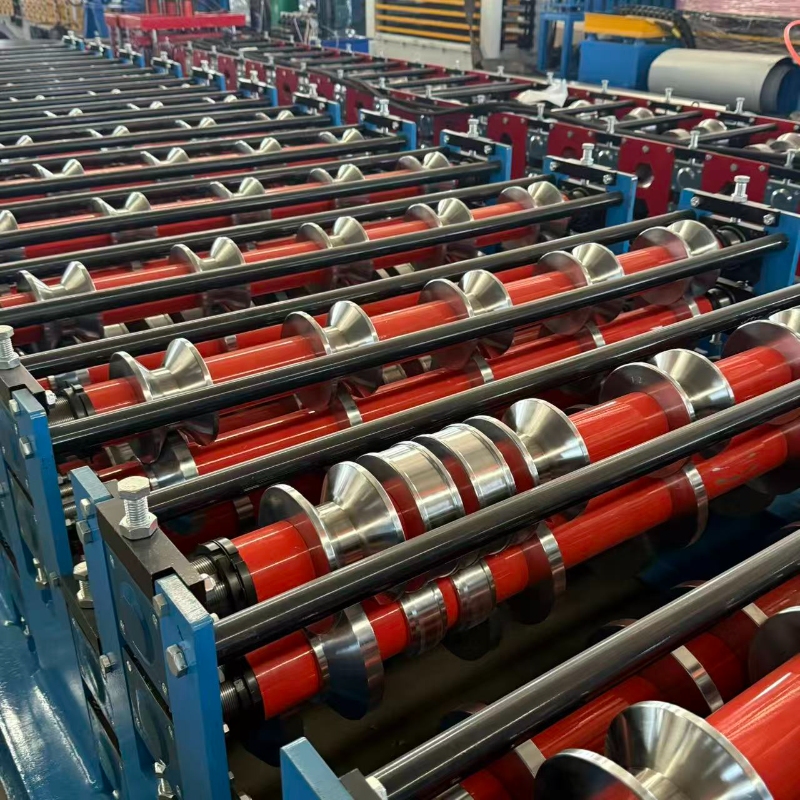
ここが機械の心臓部です。一連の圧延機スタンドで構成されます。各スタンドには硬化済みのセットが付いています スチールローラー(ダイス)。これらのローラーの形状は特殊です。

ストリップは連続する各スタンドを通過します。各ステップで、ローラーが鋼を徐々に曲げます。彼らがそれを形作る 最終プロファイルに追加します。ツーインワン機械の場合、このステーションはスタッドとトラックの両方のプロファイルを形成するように設計されています。

E. プロファイル切り替えの仕組み

これは、「2 つを 1 つ」にする中心的な機能です。 2 台のマシンがボルトで固定されているわけではありません。それは知的な一人です システム。切り替えは主に次の 2 つの方法で実行できます。

手動ローラー交換: オペレーターは成形ステーション内の一部のローラーを物理的に交換します。この方法は 費用対効果が高い。プロファイルを頻繁に切り替える必要がない工場に適しています。

自動/サーボ切り替え: これはより高度なシステムです。この機械はサーボモーターを使用して特定のローラーを移動させます。 そして位置がずれています。切り替えはコントロールパネルから行います。高速で、最小限の手作業で済みます。 これにより、本番稼働間のダウンタイムが大幅に短縮されます。

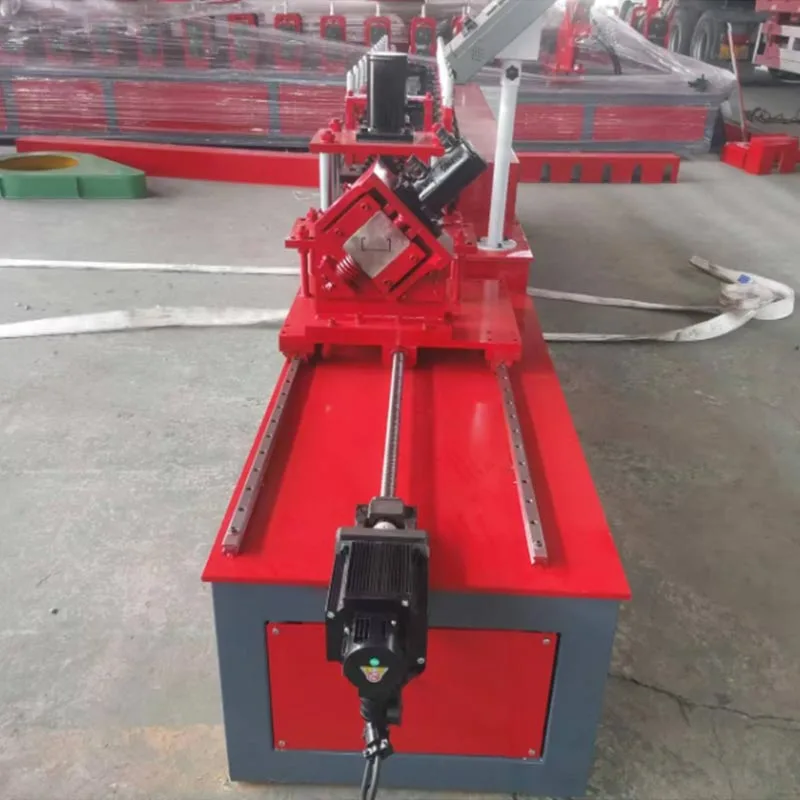
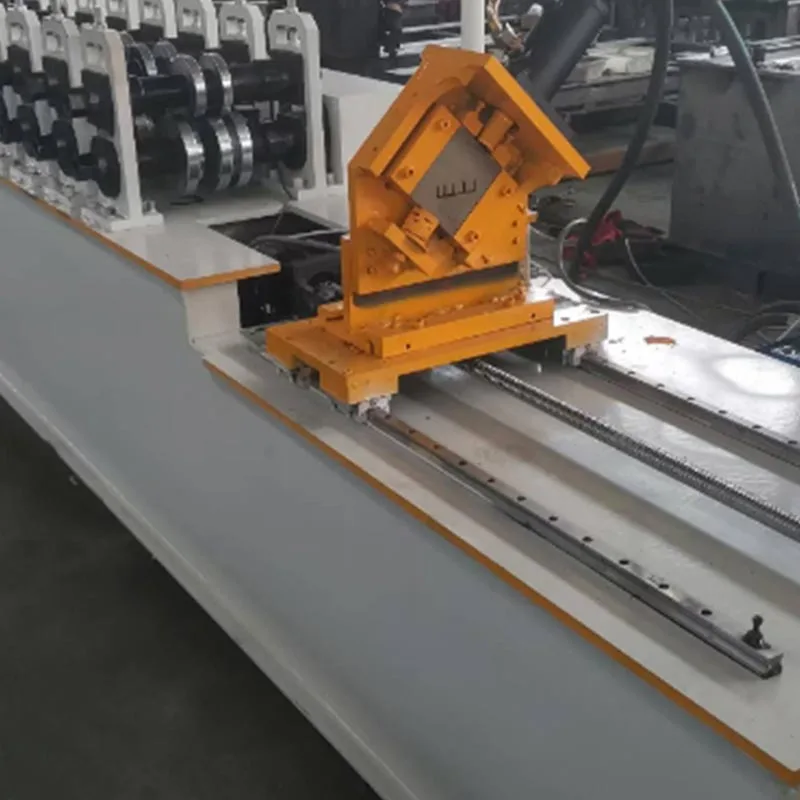
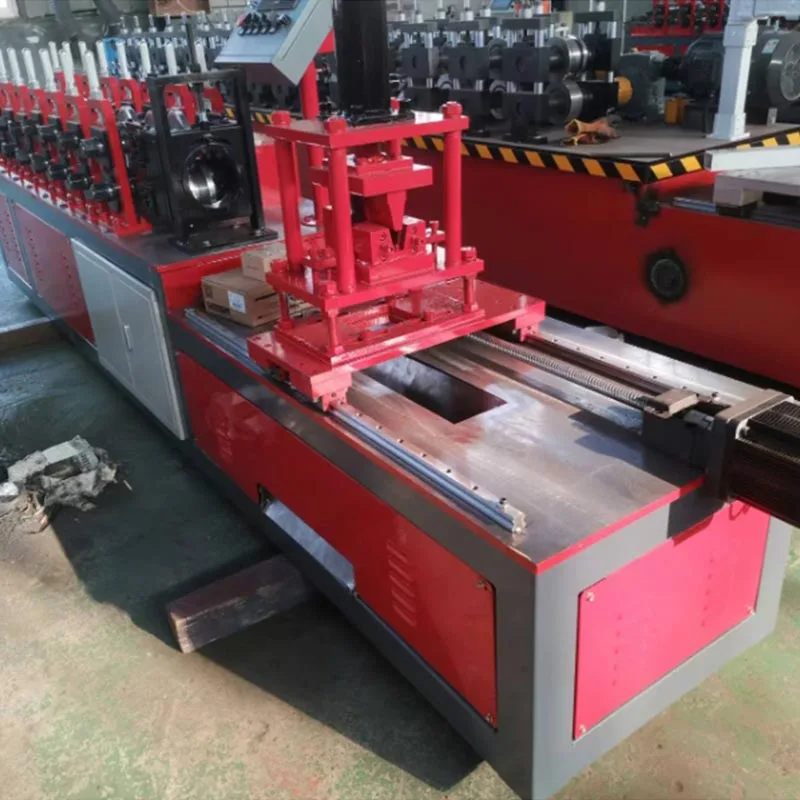
F. パンチング・ノッチングユニット

多くの場合、スタッドには配管や電気配線用の穴が必要です。トラックの接合や補強のためにノッチが必要な場合があります。 このユニットには油圧または空圧パンチが装備されています。これらの穴や切り込みを高精度に作成します。 パンチパターンはプログラム可能です。

G. カッティングシステム

プロファイルが完全に形成された後、所定の長さに切断されます。これは通常、高速油圧飛行によって行われます。 カットオフソー。カッターは材料と一緒に動きます。バリのないきれいな切断面が得られます。その後、最初に戻ります 次の作品の位置。カット長さは制御システムで設定されます。

H. 出力テーブルとスタッカー

完成したスタッドまたはトラックは機械から運び出されます。出力テーブルがそれらを受け取ります。多くの場合、自動 スタッカーがピースを数えます。取り扱いや発送が容易になるよう、きちんと束ねてスタックします。これにより最終的な処理が自動化されます プロセスのステップ。

標準パラメータ

これらの軽量鋼キール マシン ツーインワン マシンのパラメーターは、メーカーやモデルによって異なる場合があります。典型的なものは次のとおりです 仕様:

パラメータ 仕様範囲 注意事項
材料の厚さ 0.4mm~1.2mm ほとんどの用途では一般的に 0.5mm、0.6mm、0.8mm です。
素材の幅 100mm~200mm これはスチールコイルの幅を指します。
完成品寸法
- スタッドの深さ 50mm~150mm 一般的なサイズ: 50mm、75mm、100mm、150mm。
- トラック幅 スタッドの深さに一致します トラックはスタッドに完璧にフィットするように設計されています。
生産速度 毎分15~45メートル 速度はプロファイルの複雑さとマシンのモデルによって異なります。
ロールフォーミングステーション 18~25連 ステーションが増えると、よりスムーズで正確な成形が可能になります。
メインモーター出力 10馬力~25馬力 ロール成形ステーションに電力を供給します。
制御システム タッチスクリーン付きPLC Siemens、Mitsubishi、Allen-Bradley などのブランドが一般的です。
切断精度 ±0.5mm 一貫した部品の長さのための非常に高い精度。

主な利点

2 つの機能を組み合わせていますが、2 台の別々のマシンよりも必要なスペースが少なくなります。これは設置面積が小さくなり、 床面積、設置費、維持費が大幅に削減されます。

2 台のマシンではなく 1 台のマシンです。これにより、工場の床面積が大幅に節約されます。

初期投資は、2 台のマシンを個別に購入するよりも低くなります。

電気代やメンテナンスにかかるコストを削減します。

高い柔軟性と素早い切り替え:

プロデューサーはスタッドとトラックの作成を簡単に切り替えることができます。

これにより、市場の需要に迅速に対応できるようになります。

自動切り替えにより、シームレスで迅速な切り替えが保証されます。これにより、ダウンタイムが最小限に抑えられます。

優れた生産品質:

統合されたデザインにより、スタッドとトラックのプロファイルが完全に一致することが保証されます。これにより、より優れたフィッティングが実現します。 ロール成形プロセスにより、安定した高品質の製品が作成されます。

省力化と使いやすさ:

1 台の機械に必要なオペレーターは 1 人か 2 人だけです。プロセスが自動化されているため、高度な熟練労働者の必要性が軽減されます。 PLC制御システムにより、操作がシンプルかつ直感的になります。

全体的な生産性の向上:

コイルから完成したパレットに至るプロセス全体は、高度に最適化された継続的な行程です。この統合された このアプローチにより、全体的な生産性が大幅に向上します。

高速でダウンタイムが最小限に抑えられるため、シフトあたりの生産量が増加します。

これにより、メーカーの生産能力と収益性が向上します。

アプリケーションシナリオ

この軽量鋼キール機械ツーインワン機械は、さまざまな製品のコアコンポーネントの製造に特化しています。 建設システム。

内部間仕切り壁:

建物内の非耐力壁用の間柱とトラックを製造します。オフィスやホテルなどで使用されており、 病院や集合住宅など。

吊り天井:

この機械の多用途性は、吊り天井グリッドのメイン ランナーや壁アングルの正確な製造にまで及びます。 システム。

軽量鉄骨フレーム (LGSF):

現代の建築では、建物全体が冷間成形された鉄骨フレームで作られています。この機械は以下に特化しています これらの構造に必要な壁フレームを製造します。

材料メーカー:

主なユーザーは、建設市場向けの軽量鋼キール プロファイルの製造を専門とする工場です。 これらの資材を建設会社や販売代理店に供給しています。

制作ワークフロー

ライトスチールキールツーインワンマシンの操作は、明確で論理的な順序に従います。

ステップ 1: 準備とセットアップ

亜鉛メッキ鋼のコイルをアンコイラーの上に置きます。その後、オペレーターはそれを所定の位置にしっかりとロックする必要があります。の ストリップの先端はガイドを通して手動で最初の成形ステーションに供給されます。コントロールパネルで、 オペレータは希望のプロファイル (スタッドまたはトラック) を選択します。オペレーターは必要な長さ、数量、および パンチの詳細を選択してジョブを設定します。

ステップ 2: ロール成形プロセス

メインモーターが始動します。各ステーションのローラーが回転し始めます。鋼帯は機械を通して引き出されます。それ 各形成ステーションを通過します。形状は徐々に曲げられ、最終的には C 字型 (スタッド) または U 字型 (トラック) になります。 プロフィール。機械に自動スイッチャーが付いている場合は、関連するローラーが選択されたプロファイルに合わせて自動的に調整されます。

ステップ 3: パンチングとノッチング

形成されたプロファイルが前方に移動すると、パンチング ユニットの下を通過します。油圧パンチが下降します。彼らは創造します スタッドのウェブの正確な穴やトラックのノッチ。これは連続的な動きで起こります。

ステップ 4: 適切な長さにカットする

完全に形成され、打ち抜かれたプロファイルは、切断領域まで続きます。センサーがプロファイルの前面を検出します。の サーボデコイラーにより、正しい長さが供給されたことが保証されます。フライングカットオフソーがプロファイルにクランプされます。動くよ それと一緒に。鋸刃はきれいな直角の切断を行います。切断が完了すると、鋸は自動的に後退し、 正確なホームポジションに戻ります。

ステップ 5: 出力とスタッキング

完成したスタッドまたはトラックは出力テーブルに搬送されます。自動カウンターが生産を追跡し、 あらかじめ設定した数量に達すると、スタッキング機構がそれらをきれいな束に形成します。このバンドルは次の準備が整います。 ストラップと取り外し。

ステップ 6: 切り替えと繰り返し

製品の切り替えは簡単です。オペレータは HMI で新しいプロファイルを選択します。機械は自動調整するか、 オペレーターに変更を指示します。その後、新しいバッチの生産が繰り返されます。

単なる機械ではない、ライト スチール キール マシン ツーインワン マシンは戦略的なアップグレードです。比類のない柔軟性、重要な機能を備えています。 コストを削減し、高品質を保証します。スタッドとトラックの生産を自動化することで、メーカーは次のような要求を満たすことができます。 世界的な需要に収益性をもたらし、効率的な軽量鉄骨フレーム製造の決定的な技術となっています。

Light Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one MachineLight Steel Keel Machine Two-in-one Machine

ホットタグ: 軽量鋼キールマシンツーインワンマシン
お問い合わせを送信
連絡先情報
ロール成形機、サンドイッチ パネル マシン、ロール成形機付属品の価格とプロジェクト情報を入手するには、パルフにお問い合わせください。 24時間以内の返答を保証いたします。
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。プライバシーポリシー
拒否する受け入れる